RU
 英语
 西班牙语
 俄语
 德语
Точность Отливки из ковкого чугуна : От чего зависит, будет ли партия отправлена
Корпус компрессора может иметь безупречный сертификат на материал и при этом быть сдан на слом на обрабатывающем центре. Оценка была правильной, узелковость была правильной, а отливка по-прежнему была неправильной.
Именно из-за этого разрыва между соответствующей отливкой и отливкой, пригодной для использования, большинство проектов по производству ковкого чугуна выигрывают или проигрывают. В предложении обычно указываются три цифры: сорт, вес и цена за килограмм. Никто из троих не решает, будет ли проект работать. От чего зависит, останется ли толщина стенки такой, как указано в чертеже, будет ли припуск на обработку одинаковым от детали к детали и будет ли первая установка приспособления производить детали вместо отчета об браке.
Поэтому полезный вопрос не в том, какой литейный завод дешевле. Это то, какой литейный завод сможет реализовать три или четыре функции, от которых зависит ваш процесс обработки, в том объеме, который вы фактически заказываете. Из этого следует все, что ниже.
Что на самом деле означает точность в ковком чугуне
Точность is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Металлургический контроль: узелковость примерно 85 процентов или выше на интересующем вас участке, стабильное количество узелков и соотношение феррита к перлиту, соответствующее диапазону твердости, указанному на чертеже.
- Контроль размеров: повторяемое положение обработанных поверхностей относительно выбранной базовой точки, а не просто большой допуск по общей длине.
- Внутренняя прочность: отсутствие усадочной пористости в секциях, которые несут нагрузку, выдерживают давление или сверлятся и нарезаются резьба.
Второй и третий слои — это места, где котировки расходятся. Два литейных завода могут указать 500-7 и оба выливают чистый чугун, но поставляют детали, которые ведут себя по-разному на линии обработки, потому что один контролирует толщину оболочки тонкостенного цилиндра, а другой рассматривает ее как переменную, которая сама себя сортирует.
Вы не покупаете железо килограммами. Вы покупаете расстояние между поверхностью отливки и первым разрезом, который делает ваш станок.
Выберите уклон после измерения сечения
Опубликованные свойства берутся из стандартных тестовых полос, а не с вашей стороны. Размер сечения определяет, насколько медленно остывает металл, а скорость охлаждения определяет, сколько перлита попадает в матрицу. Поэтому марка, выбранная из технических характеристик, может вести себя по-разному, если ее залить в ступицу диаметром 60 мм.
| Класс ISO 1083 | Эквивалент ASTM A536 | Предел прочности | 0,2% доходность | Удлинение | Типовые детали |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 МПа | 250 МПа | 15% | Корпуса насосов, корпуса клапанов, крышки |
| 500-7 | 65-45-12 | 500 МПа | 320 МПа | 7% | Посадочные места подшипников, седла роторов, картеры |
| 600-3 | 80-55-06 | 600 МПа | 370 МПа | 3% | Основания машин, колонны, грузовые кронштейны |
| 700-2 | 100-70-03 | 700 МПа | 420 МПа | 2% | Износостойкие пластины и направляющие |
Отсюда следуют два последствия. Если тяжелая секция требует 600-3, ожидайте разговора о легировании или термообработке, потому что сама секция работает против цели. А удлинение — это число, которое покупатели склонны игнорировать; часто именно он предсказывает, как поведет себя отливка при прессовой посадке или термическом цикле.
Песок с покрытием, песок на основе смолы, зеленый песок: адаптируйте процесс к характеристикам
Маршрут формования устанавливает достижимые допуски, качество поверхности и стоимость оснастки перед первой заливкой. Поздний выбор обходится дорого, потому что смена маршрута обычно означает появление новых моделей.
- Зеленый песок: самая низкая стоимость модели и хорошая экономичность для средних и крупных деталей в стабильном объеме; тонкие стенки и острые внутренние сердечники требуют дополнительного припуска.
- Песок на связке смолы (без обжига): прочная золотая середина для средних партий, с лучшей стабильностью размеров, чем зеленый песок и гибкая оснастка.
- Песок с покрытием (ракушка): обычный выбор для тонкостенных деталей с высокой повторяемостью, таких как цилиндры компрессоров, где плотность стенок имеет большее значение, чем цена модели.
- Термическая обработка: не процесс формования, а часть того же решения, поскольку нормализация или снятие напряжений изменяет как твердость, так и размерные характеристики после механической обработки.
Для заявлений о толерантности нужен класс, а не прилагательное. Поставщик, который говорит: «Мы придерживаемся одного миллиметра», описывает одну особенность. Спросите, какой класс допуска применим к конкретному элементу, на котором расположено ваше приспособление.
Где эти отливки располагаются внутри готовой машины
Детали легче всего определить по выполняемой ими работе, потому что именно так в первую очередь записываются критерии приемки.
Отливки компрессоров
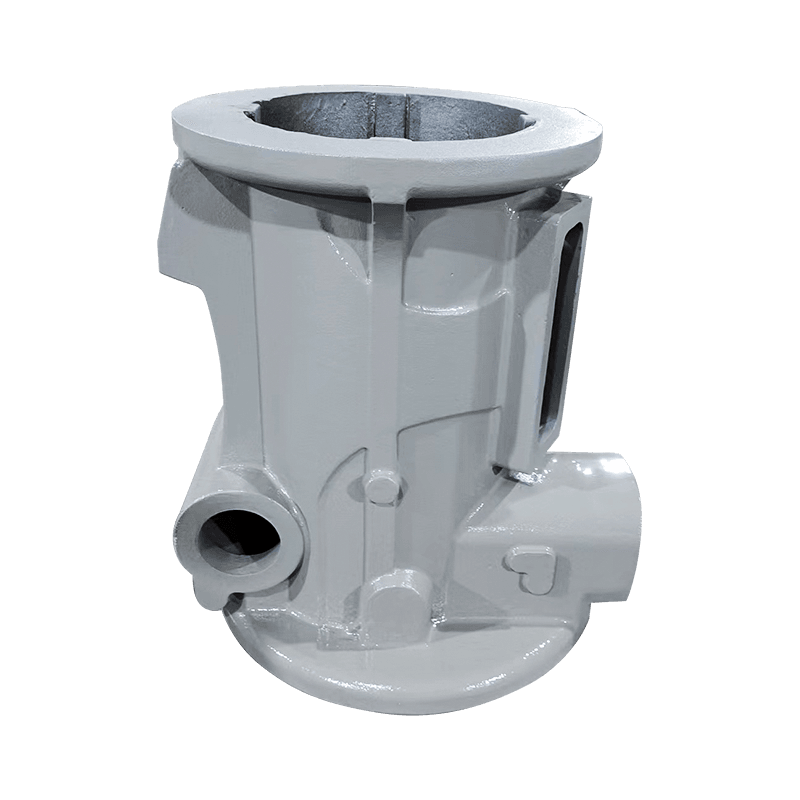
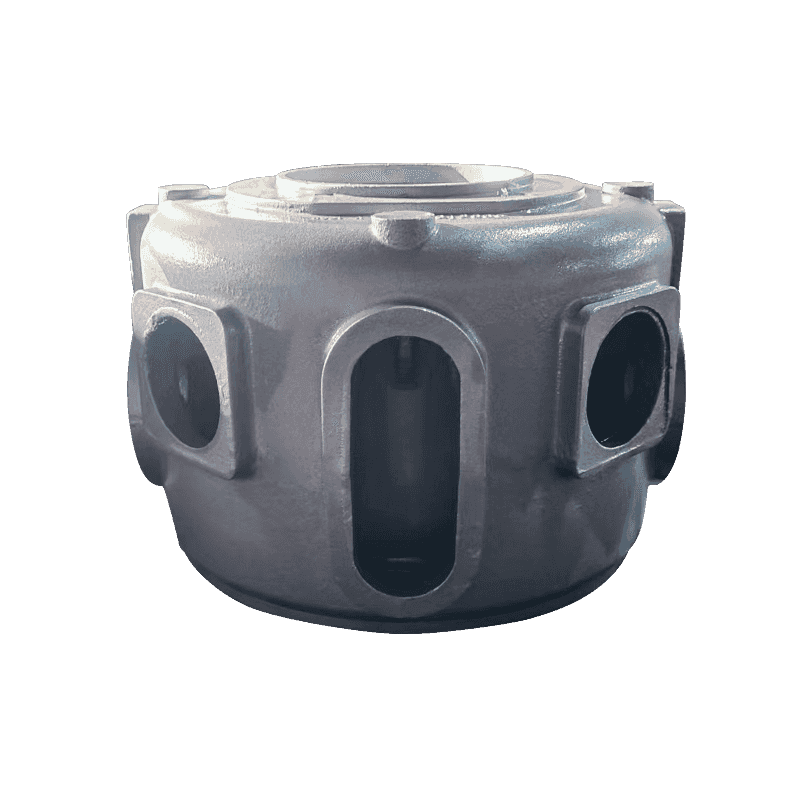
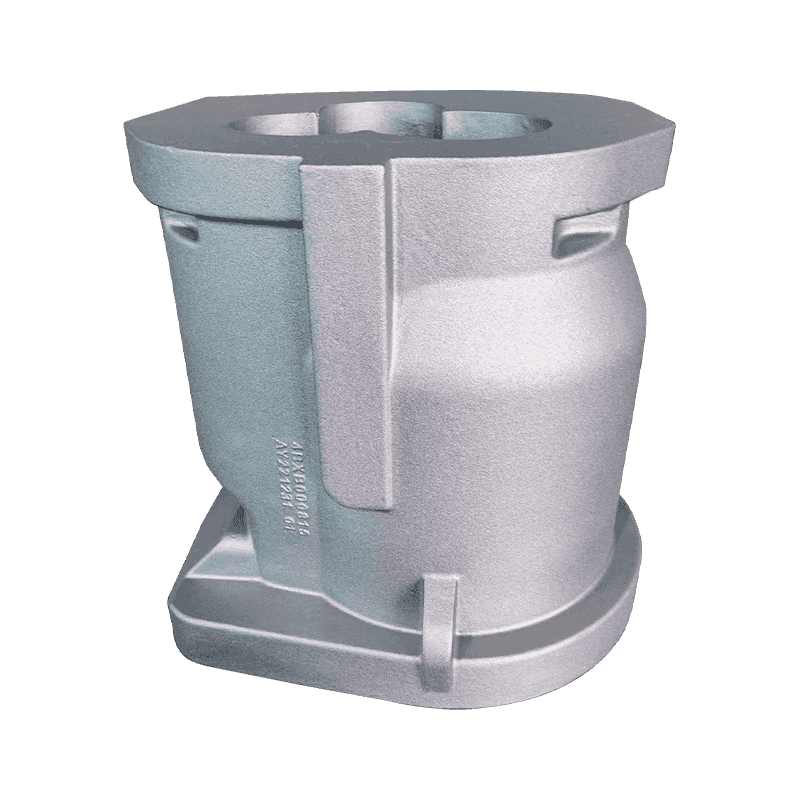
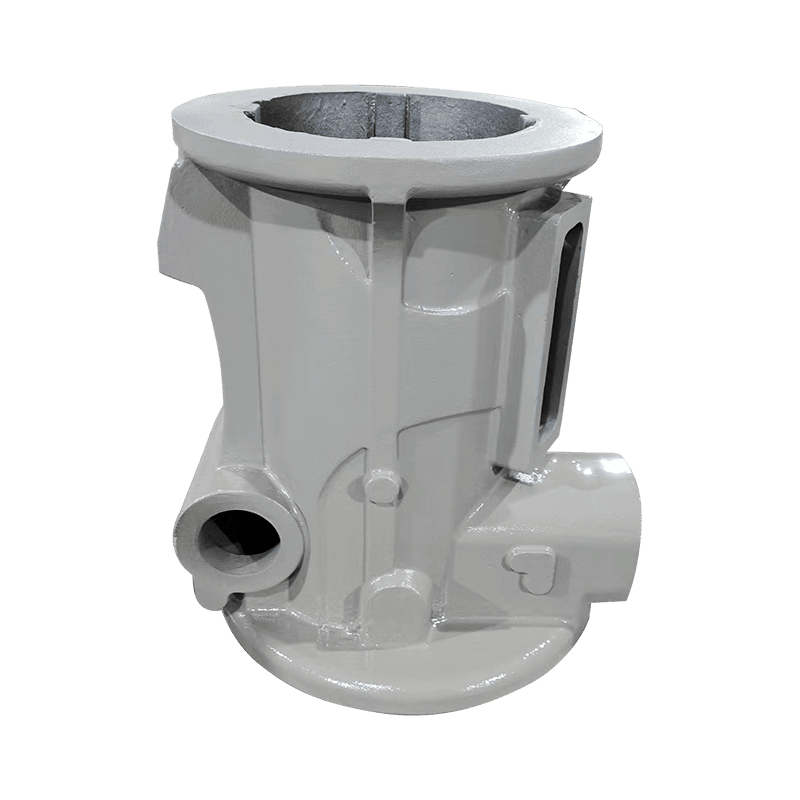
Работа компрессора сводится к уплотнению, выравниванию и управлению маслом. Седла подшипников, седла ротора, картеры, цилиндры, седла выпускных клапанов и масляные ведра выходят из строя по-разному: слишком мягкое седло изнашивается, стенка цилиндра, которая смещается, теряет сжатие, деформированный картер не выдерживает предварительную нагрузку подшипника. Как ты баланс прочности и износостойкости в посадочном месте подшипника — типичный пример решения, которое необходимо принять на этапе литья, а не после механической обработки.
Отливки насосов и клапанов
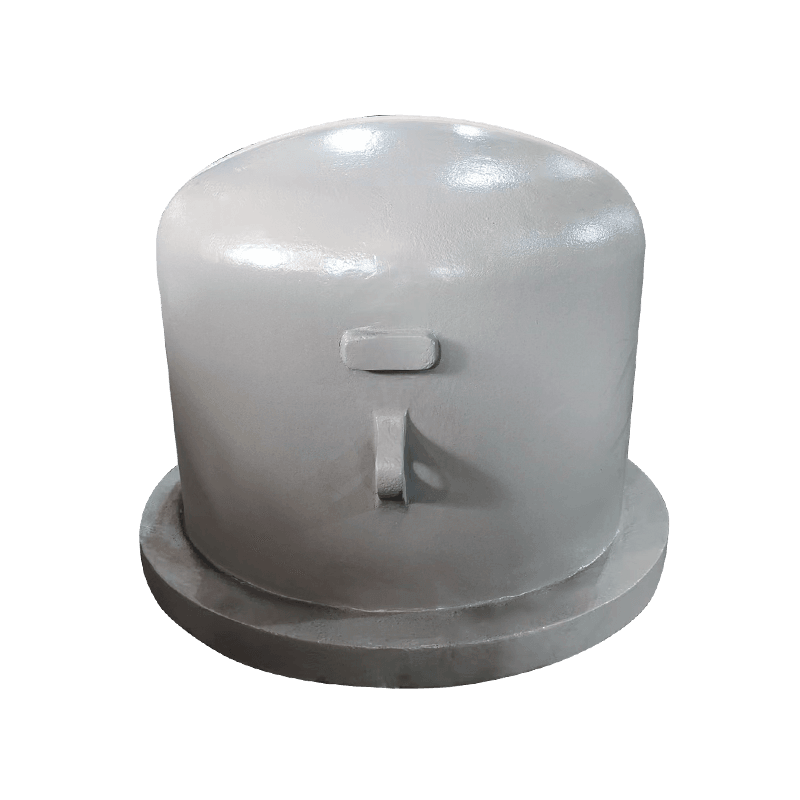
Осевые насосы, корпуса насосов, двойные крышки насосов, корпуса клапанов поршневых насосов и диски насосов обычно герметичны или критичны к потоку. Здесь приемочное испытание часто представляет собой испытание на герметичность плюс проверку толщины стенки, что означает, что контроль пористости имеет большее значение, чем прочность на растяжение.
Отливки станков
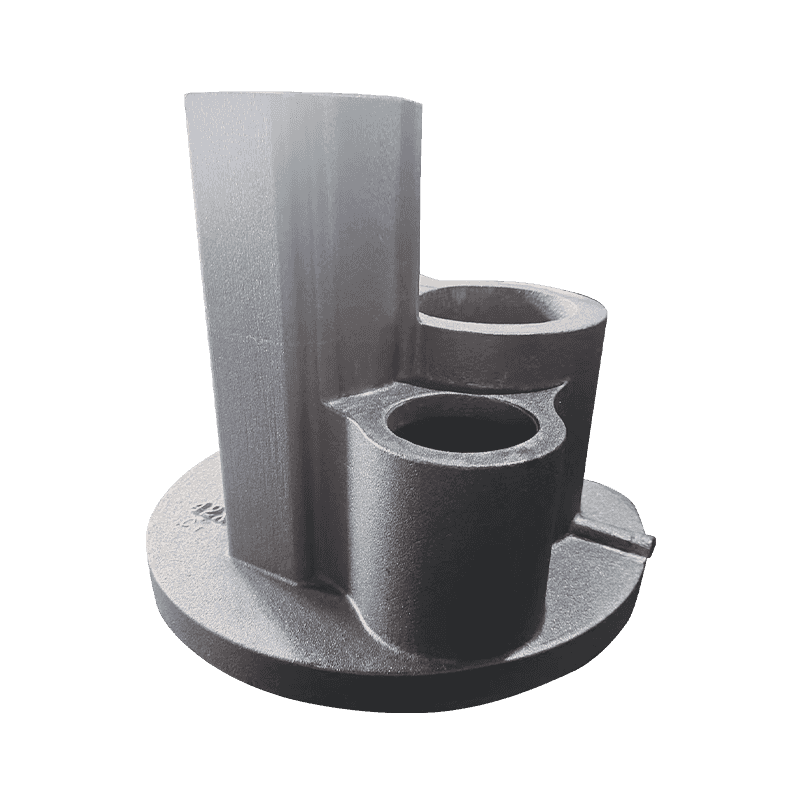
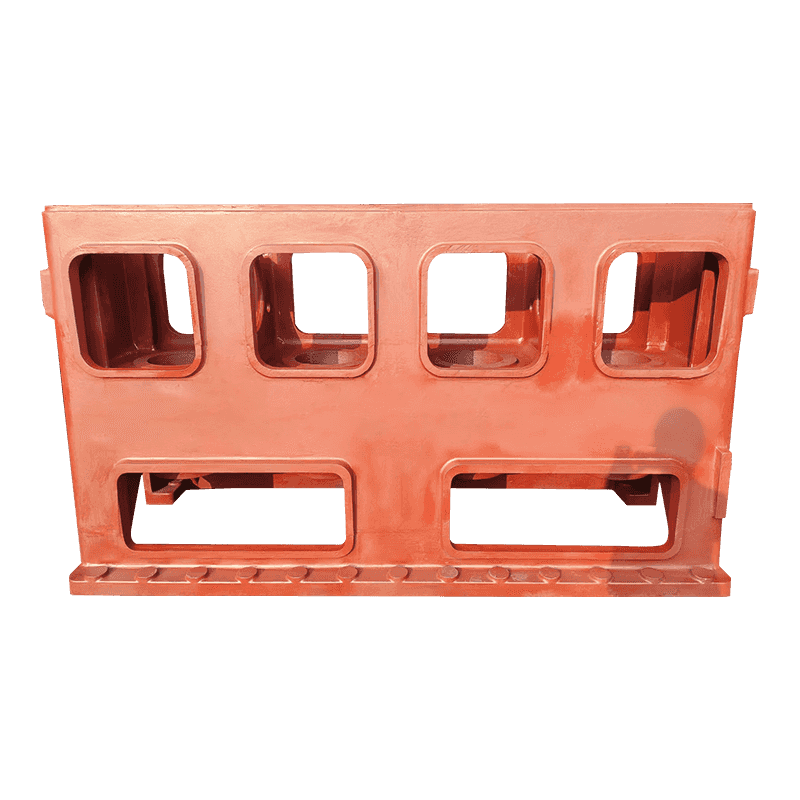
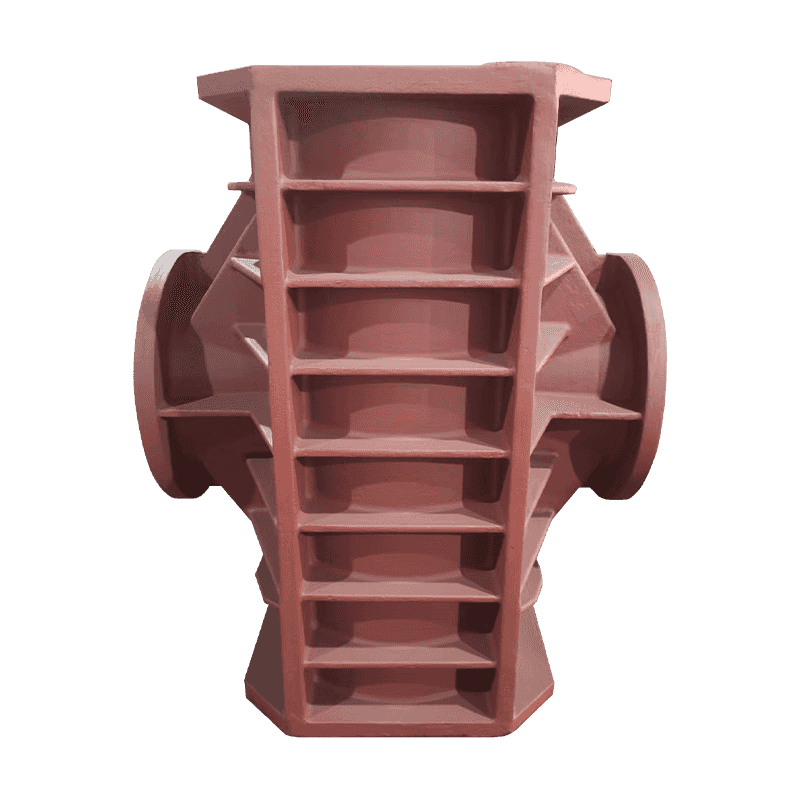
Основания и колонны — противоположный случай: тяжелые, тихие детали, настоящая ценность которых — жесткость и стабильность размеров на протяжении многих лет службы. Снятие напряжений и однородность сечения имеют большее значение, чем жесткий линейный допуск.
Что необходимо проверить, прежде чем утвердить образец
Пример первой статьи доказывает, что литейное производство может сделать однажды. Одобрение должно касаться того, что он может сделать каждый раз. Шесть предметов несут большую часть веса:
- Узелковость измеряется на участке, вырезанном из самой детали, а не только из отдельно отлитого испытательного стержня.
- Отчет о размерах, относящийся к тем же базовым данным, которые использует ваше приспособление, с явно указанным классом допуска.
- Толщина стенки в самом тонком сечении, измеренная как минимум на трех деталях одной и той же заливки.
- Диапазон твердости по всей партии, поскольку разброс более 30 HB обычно сигнализирует о неравномерном охлаждении или термообработке.
- Проверка прочности несущих или герметичных участков с помощью ультразвукового контроля или разрезания расходуемой части.
- Прослеживаемость от номера плавки до даты заливки и партии термообработки, что позволяет быстро устранить проблему, обнаруженную позже.
Если эти шесть позиций появляются в отчете о первой статье без двойного запроса, у вас есть большая часть того, что вам нужно, чтобы с уверенностью разместить повторный заказ.
Отливки, купленные только по цене, являются самыми дорогими. Сниженная на два процента цена за единицу редко выдерживает одну повторную обработку, одну запасную партию, доставленную самолетом, или одну остановку сборочной линии.
Что на самом деле движет ценой
Цена за единицу — это последнее число, на которое следует обращать внимание, поскольку оно состоит из шести других.
- Амортизация шаблонов и стержневого ящика, распределенная по размеру партии.
- Припуск на обработку: дополнительные 3 мм на большую поверхность — это реальный вес, настоящий металл и реальное время резки.
- Металлургический путь: легирование и термообработка, необходимые для достижения качества в тяжелом разделе.
- Объем проверки: отчеты о размерах, ультразвуковой контроль и образцы в разрезе — все это увеличивает стоимость и снижает риск.
- Уровень брака в тонкостенных деталях, где покрытый песок имеет тенденцию окупать затраты на оснастку.
- Упаковка и экспортная обработка деталей с тонкими стенками и обработанными поверхностями.
Покупатель, который понимает эти шесть, может вести переговоры, опираясь на факты. Покупатель, который сравнивает только цену за килограмм, ведет переговоры с цифрой, которую контролирует литейный завод.
Точность ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Затем действуйте в правильном порядке: найдите точку отсчета обработки, вернитесь к отливке и позвольте процессу сортировки и формования следовать. Этот приказ редко терпит неудачу.