RU
 英语
 西班牙语
 俄语
 德语
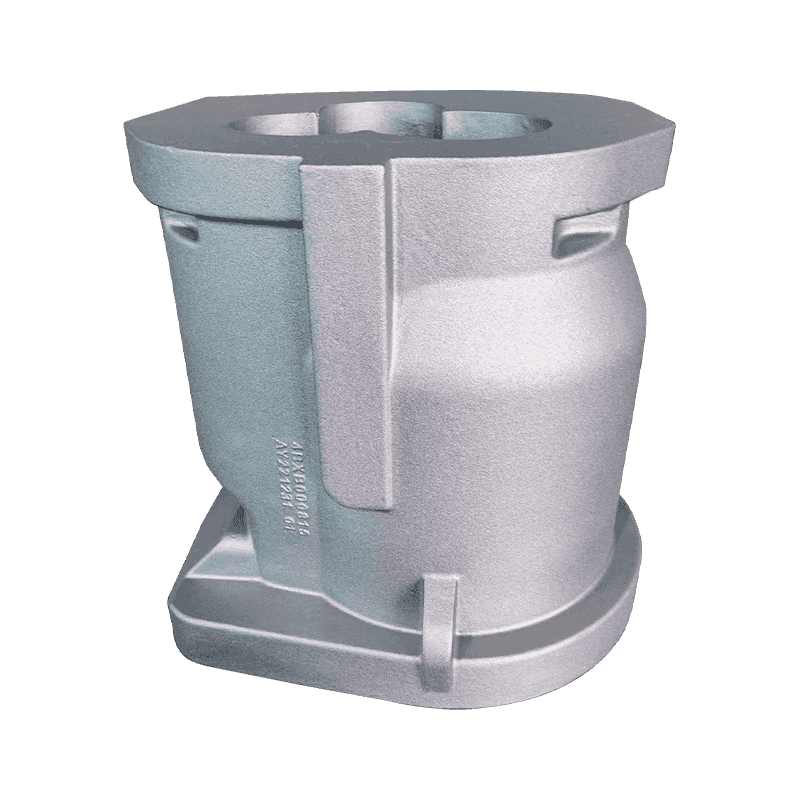
Картер компрессора проходит входной контроль при 205 HB, что вполне соответствует диапазону, указанному на чертеже. Три недели спустя идентичная деталь от следующей разливочной машины с другой стружкой изнашивается в два раза быстрее и отрывается от приспособления с деформированным отверстием подшипника. Химический состав не изменился, примечания к чертежу по-прежнему требуют нормализованного состояния, а показания твердости отличаются всего на несколько пунктов. Что изменилось, так это охлаждение: вторая партия после встряхивания охлаждалась быстрее, поэтому большая часть ее матрицы превратилась в перлит.
Вот и весь аргумент в пользу того, чтобы рассматривать термообработку как спецификацию материала, а не как этап отделки. Химия устанавливает потолок из ковкого железа; матрица решает, что вы на самом деле получите. Ниже описывается, что каждый общий метод обработки делает с матрицей, какой метод соответствует какой части и как составить требование, которое литейное производство может измерить и сертифицировать.
Что меняет термообработка и что она изменить не может
Ковкий чугун является пластичным, потому что его графит перед отливкой обрабатывался магнием или редкоземельным металлом, поэтому он затвердевал в виде узелков, а не хлопьев. Узелки притупляют кончик трещины, которую может заострить отщеп, и эта геометрия выдерживает любую обычную термообработку. Перегрев выше примерно 1000 °C начинает его повреждать, что является одной из причин, по которой окна обработки не открыты.
Термическая обработка контролирует матрицу, металл между узелками. Четыре условия охватывают почти всю коммерческую работу:
- Феррит: мягкий, обрабатываемый, с высоким удлинением и матрицей из полностью отожженных сортов.
- Перлит: пластинчатый карбид и феррит, более прочный и твердый, с уменьшенным удлинением.
- Отпущенный мартенсит: производится путем закалки и отпуска, самое твердое из распространенных состояний.
- Аусферрит: игольчатый феррит с остаточным аустенитом, полученный методом аустенита на основе марок ADI.
Вторая задача – снятие стресса. Отливка остывает в форме неравномерно, а вытряска, шлифовка и черновая обработка вызывают большую нагрузку. При выдержке при температуре 550–650 °C и медленном охлаждении деталь расслабляется без какого-либо изменения ее матрицы, что для крупной машины имеет большее значение, чем любое увеличение прочности на разрыв.
Пять процедур и материал, который производит каждая из них
Обработки обычно указываются по имени, но это имя является сокращением матрицы и диапазона свойств. Приведенные ниже диапазоны реалистичны для стандартных марок с обычными размерами секций.
| Лечение | Матрица | Предел прочности | Твердость | Удлинение | Типовые детали |
|---|---|---|---|---|---|
| Снятие стресса | Без изменений | В ролях | В ролях | В ролях | Основания машин, колонны, тяжелые рамы |
| Полный отжиг | Феррит плюс узелки | 400–500 МПа | 130–180 ГБ | 12–18 % | Корпуса, корпуса, крышки насосов |
| Нормализовать | Перлит, часто 70 % и более | 650–750 МПа | 230–270 ХБ | 3–6 % | Картеры, седла подшипников, седла роторов |
| Закалка и отпуск | Закаленный мартенсит | 800–1000 МПа | 250–330 ГБ | 2–5 % | Изнашиваемые детали, шестерни, толкатели кулачков |
| Остемпер | Аусферрит | 800–1400 МПа | 270–400 ГБ | 1–10 % | Детали с высокой степенью износа и усталости. |
Рядом с этой таблицей находятся два предупреждения. Скорость охлаждения зависит от толщины сечения, поэтому одна и та же плавка железа может обеспечить ферритное состояние стенки толщиной 100 мм и перлитное состояние ребра толщиной 12 мм. А преобразование твердости в растяжение справедливо только в том случае, если матрица однородна; в смешанной ферритно-перлитовой отливке 200 HB может описывать два совершенно разных материала.
Соответствие обработки детали
Оценки на чертежах часто наследуются от старых проектов. Стоит сверить обращение с тем, как деталь фактически работает в процессе эксплуатации.
Основания и колонны станков
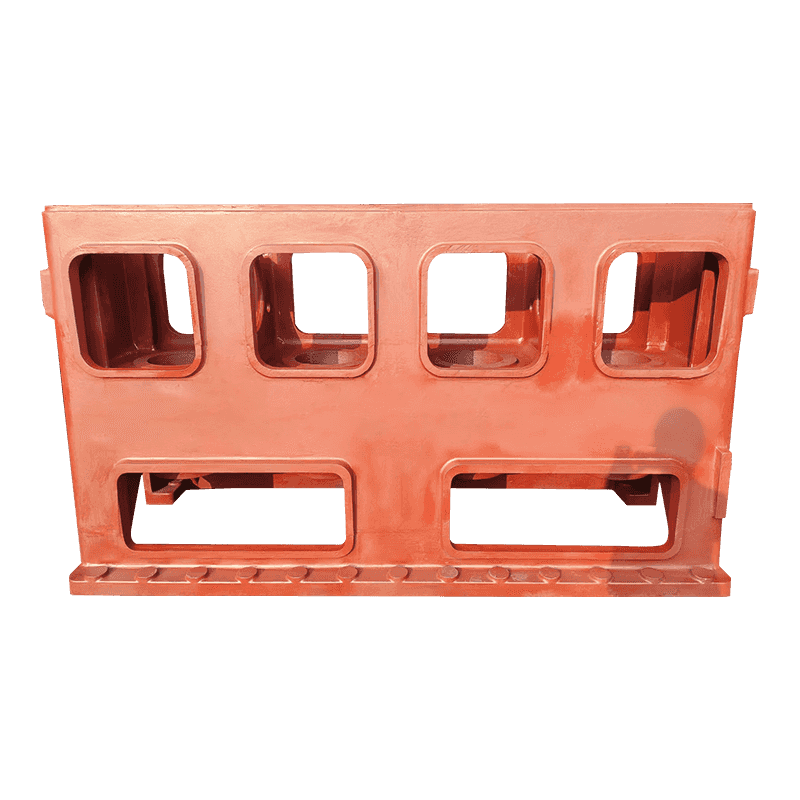
Это структура, а не поверхности износа, поэтому важным свойством является стабильность размеров после механической обработки, а не класс прочности. Тяжелые основания обычно снимают напряжения дважды: один раз после вытряски и второй раз после черновой обработки. Пропуск второго рельефа — частая причина, по которой машина месяц держит геометрию, а потом сносит. Поверхностный износ - это отдельный вопрос, а где направляющие несут нагрузку, термообработка отливок станков может повысить твердость поверхности без изменения объемного сорта.
Корпуса компрессоров, картеры и гнезда подшипников
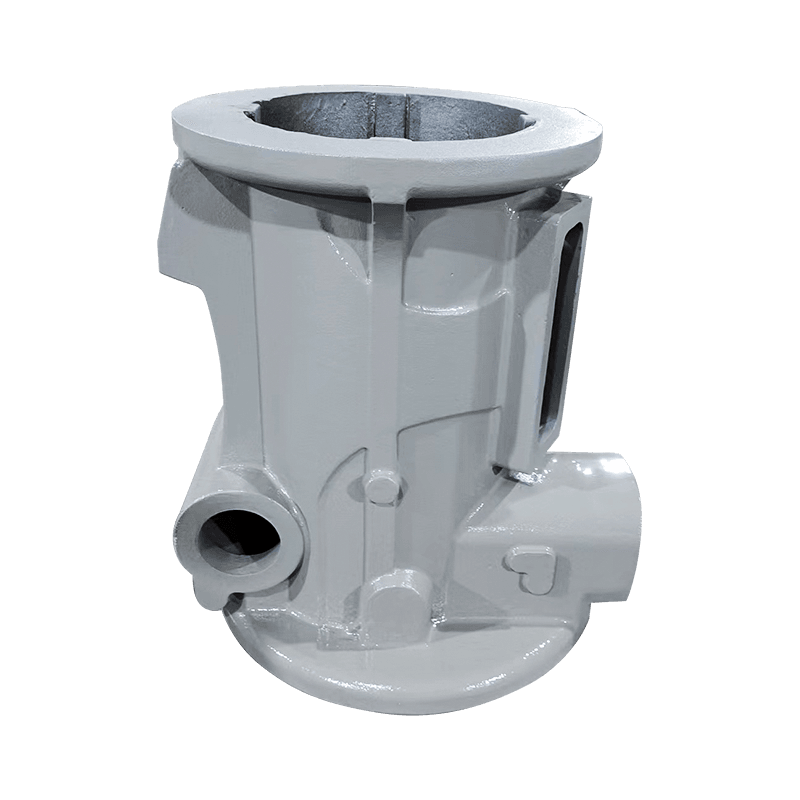
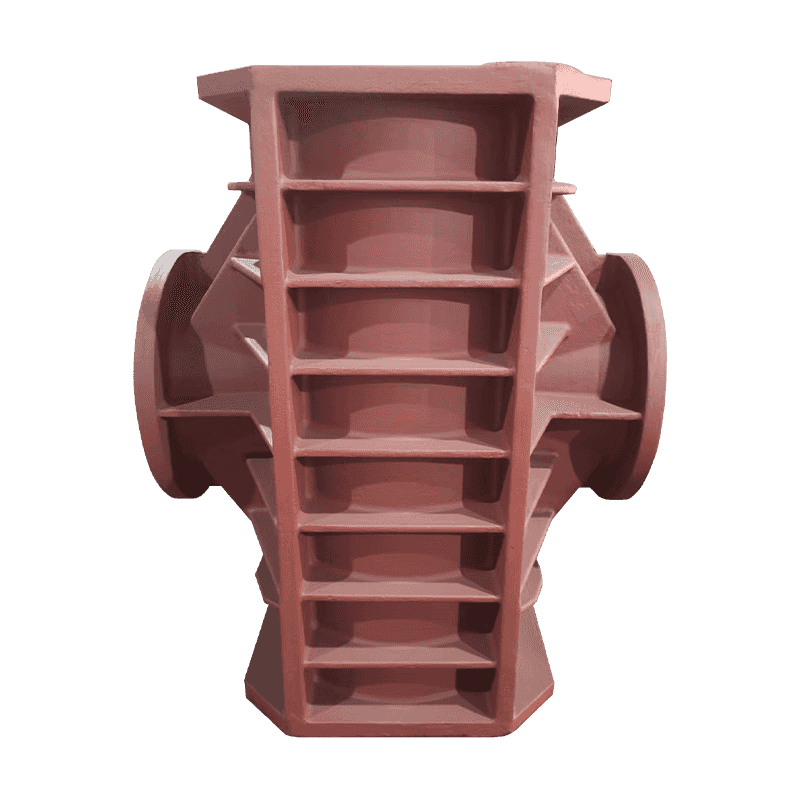
Детали компрессора сидят в другом режиме. Картер несет вибрацию, а гнездо подшипника несет вращающуюся нагрузку, поэтому прочность и износостойкость имеют большее значение, чем стабильность, и обычным выбором является нормализация или закалка и отпуск. Через ассортимент отливок для компрессоров Например, картеры и седла подшипников обычно указываются в термически обработанном состоянии, а не в литом виде.
Корпуса насосов и клапанов
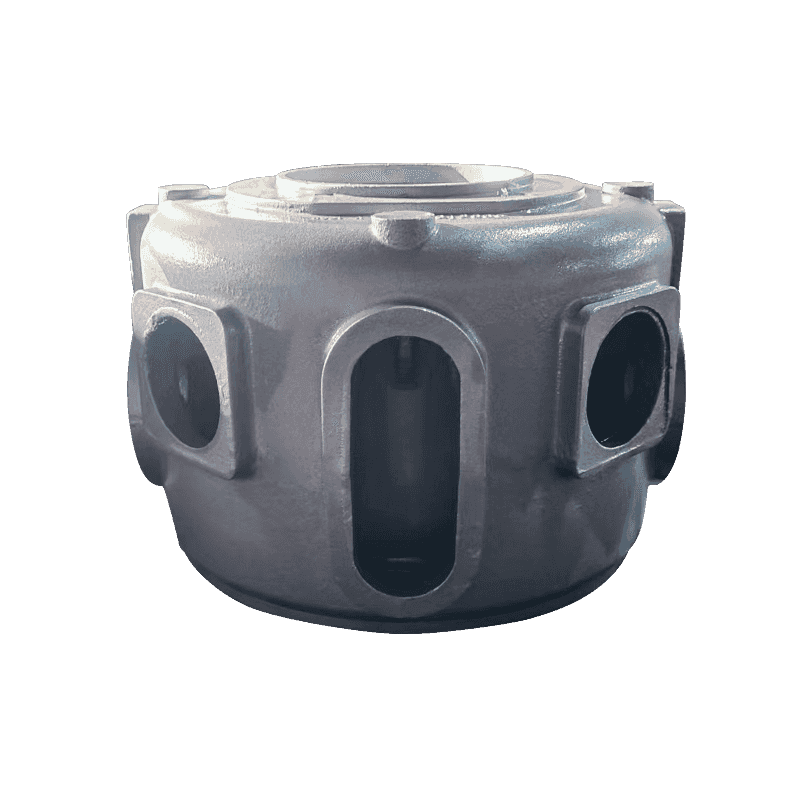
Корпуса насосов и корпуса клапанов являются границами давления. Им необходима герметичность, обрабатываемые уплотнительные поверхности и достаточное удлинение, чтобы выдержать манипуляции и гидростатические испытания, поэтому здесь часто встречается отожженное ферритное состояние. Твердость не является целью; Мягкая, однородная матрица обрабатывается быстрее и обеспечивает более предсказуемое уплотнение.
Написание требования, которое может быть сертифицировано
Примечание к чертежу, в котором говорится о термообработке или закалке, не может быть проверено и не будет цитироваться последовательно. Шесть пунктов превращают обработку в спецификацию.
- Марка и стандарт, например EN-GJS-500-7 по EN 1563 или 80-55-06 по ASTM A536, а также обработка, при которой он производится.
- Диапазон твердости с местом измерения, выраженный в виде диапазона, а не отдельной цели.
- Тип и положение тестового купона, например, кильблок или Y-образный блок, отлитый отдельно от детали.
- Пределы микроструктуры: процент шаровидности, размер графита и допустимая фракция феррита или перлита.
- Требование снятия напряжений везде, где деталь будет обработана с жесткими допусками.
- Состояние поставки: отлитое, подвергнутое пескоструйной обработке, без напряжений, грубо обработанное или обработанное.
Виды отказов, которые стоит спроектировать
Большинство проблем термообработки — это проблемы геометрии и сечения задолго до того, как они станут проблемами печи.
- Закалочное растрескивание на острых внутренних углах и резких изменениях сечения уменьшается за счет больших скруглений и радиусов.
- Деформация во время закалки наиболее выражена в длинных, тонких или асимметричных деталях.
- Мягкие места, вызванные сегрегацией или микроусадкой, которые неравномерно реагируют на затвердевание.
- Обезуглероженные или покрытые окалиной поверхности после отжига в неконтролируемой атмосфере, которые позже проявляются как отклонения при механической обработке.
- Чрезмерный отпуск, при котором прочность меняется на остаточный аустенит, который может трансформироваться под нагрузкой.
Прежде чем опубликовать заказ на поставку
Эти вопросы решают, соответствует ли первая статья десятой.
- Какой стандарт и класс будут указаны в сертификате?
- Где измеряется твердость и на скольких отливках в партии?
- Отливается ли тестовый купон отдельно и указано ли это в сертификате?
- Какие искажения допустимы после лечения?
- Снизится ли напряжение поставщика после черновой обработки?
- Какое окно процесса используется и как оно записывается для отслеживания?
Термическая обработка не является отделочной операцией, прикрученной к отливке; это шаг, который превращает заливку в материал. Определите матрицу исходя из того, что делает деталь, напишите требования в терминах, которые может измерить лаборатория, и рассматривайте сертификат как свидетельство о купоне, а не как обещание относительно отливки. Поставщики, которые контролируют время вытряски и охлаждения, обычно отвечают на эти вопросы без колебаний, потому что именно здесь фактически начинается большая часть различий в отливках из термообработанного ковкого чугуна.