RU
 英语
 西班牙语
 俄语
 德语
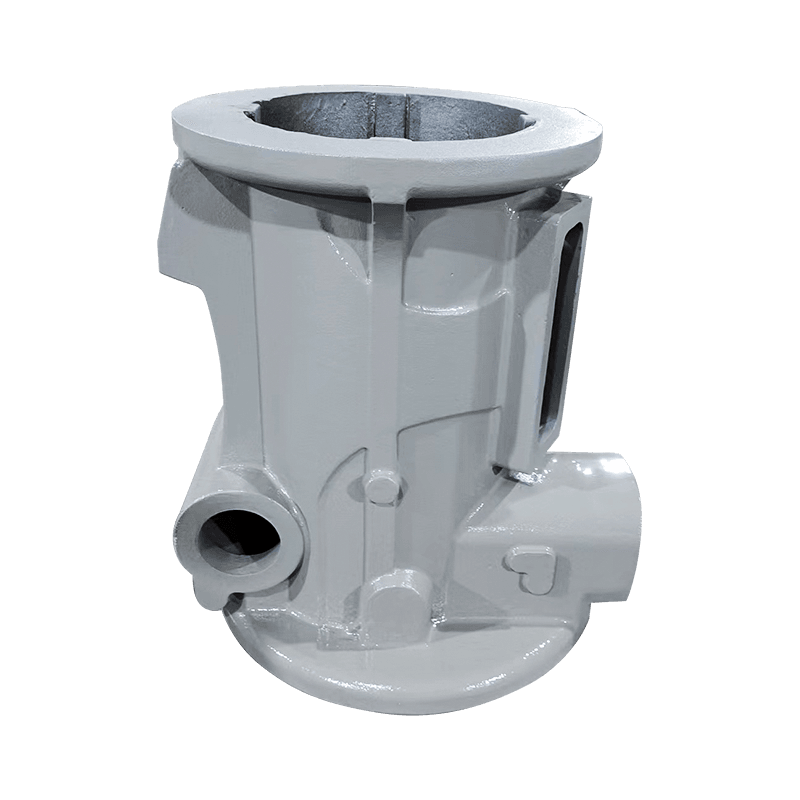
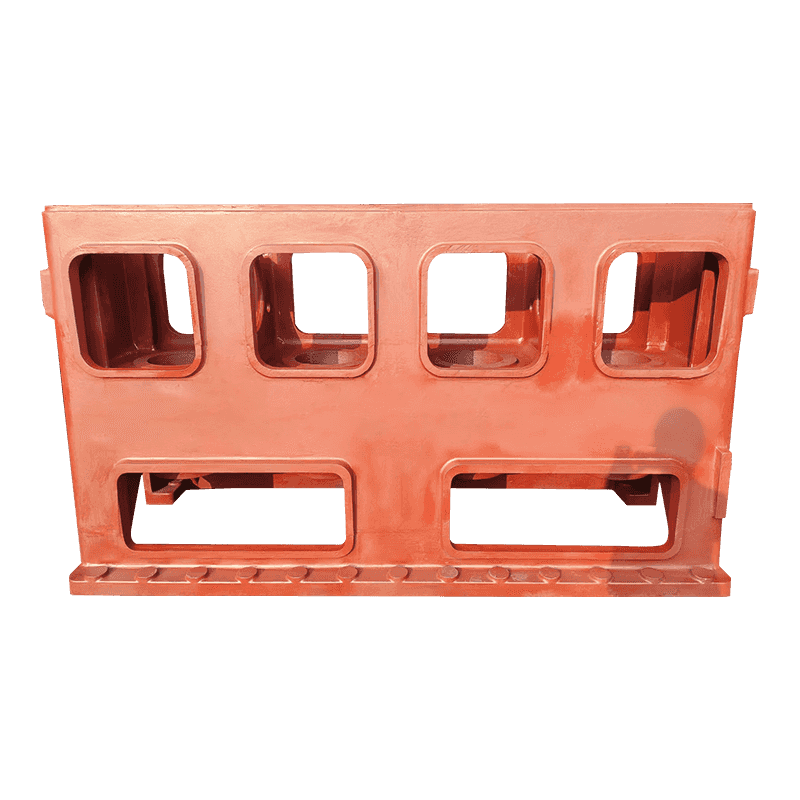
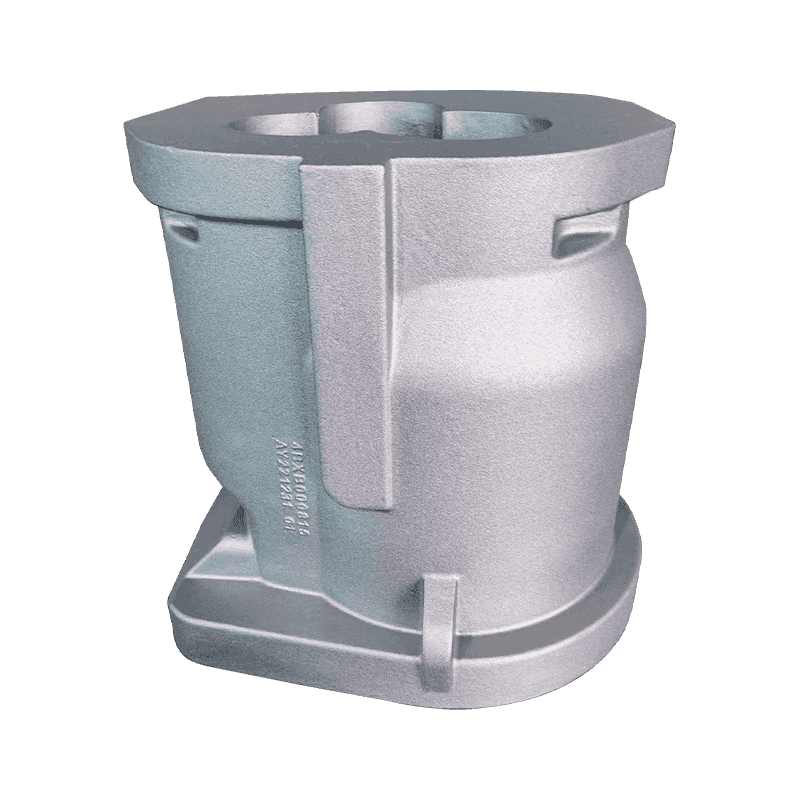
Корпус компрессора массой 1,8 тонны выходит из выбивки с чистыми краями, проходит проверку размеров, а затем выходит из строя на обрабатывающем центре: в нескольких миллиметрах под верхней гранью открывается темная размазанная полоса. Химический лист выглядит разумно, а отливка не пористая. Дефект заключается в флотации графита, и как только он достигает обработанной поверхности, тепло, обработка расплава и затраты на формование уже потрачены.
Рабочее правило просто сформулировать. Флотация — это дефект медленно остывающих тяжелых сечений, вызванный плотностью, и его контролируют путем сопоставления углеродного эквивалента с модулем сечения, целенаправленным охлаждением верхней поверхности и заранее решая, где будет находиться жертвенный металл. Одной только химией это не исправить, а отдельно отлитая тест-полоска вас об этом не предупредит.
Что на самом деле представляет собой графитовая флотация
Ковкий чугун затвердевает в результате эвтектической реакции, при которой графит растет в виде узелков внутри жидкости. Узелок имеет плотность примерно 2,2 г/см³; содержание окружающего жидкого железа близко к 7 г/см³. Этот зазор представляет собой выталкивающую силу, и в отливке, которая долгое время остается жидкой, ее достаточно, чтобы переместить узелки вверх через расплав.
В стене толщиной 20 мм замерзание занимает секунды, и узелки закрепляются там, где они образуются. В стене толщиной 150 мм тот же сплав может оставаться жидким в течение многих минут, а рано образовавшиеся наплывы успевают подняться. В результате под верхней поверхностью образуется слой, богатый графитом (часто верхний слой составляет от 5 до 30 мм, в зависимости от размера сечения и температуры заливки), расположенный над полосой, структура и свойства которой постепенно ухудшились.
Флотация – это макросегрегация, а не проблема узелковости. Пораженная полоса может демонстрировать приемлемое количество узелков под микроскопом, в то время как прочность на разрыв и удлинение этой полосы резко снижаются.
Это различие определяет, как будет проверяться дефект. Литейный завод может обеспечить превосходную узловатость, чистую матрицу и пройти испытание на растяжение на отдельно отлитом стержне, а также отправить отливку, верхняя поверхность которой не выдержит первой механической обработки. Также имеет смысл отделить флотацию от остального семейства дефектов: комковатый графит появляется в тяжелых секциях как кластерная, червеобразная дегенерация, а не физическая миграция конкреций, а взорванный графит обычно указывает на проблему с обработкой расплава. Лекарства различаются, поэтому диагноз должен быть конкретным.
Операторы, впервые столкнувшиеся с дефектом, склонны винить в этом практику заливки. Стоит вернуться к самому материалу — небольшому повторению какой ковкий чугун доставляет в эксплуатацию рассматривает проблему в перспективе, прежде чем плавильный цех возьмет на себя вину.
Углеродный эквивалент и модуль сечения: два важных числа
Две переменные решают большую часть результата. Первый – это углеродный эквивалент CE = C Si/3, с добавлением фосфора в некоторых магазинах. Второй — это модуль сечения, отношение объема к поверхности самой тяжелой части отливки, поскольку он определяет, как долго металл остается жидким после заливки.
Опубликованные обзоры высокопрочного чугуна с тяжелыми секциями показывают, что риск флотации превышает примерно 4,5% CE, и этот риск возрастает по мере увеличения размера секции. Вот почему углерод и кремний должны соотноситься с моментом сопротивления сечения, а не выбираться один раз и повторно использоваться в семействе продуктов: химические вещества, которые прекрасно вливаются в тонкую крышку насоса, будут плавать в толстом корпусе компрессора.
| Переменная | Почему это увеличивает риск размещения акций | Направление для тяжелых секций |
|---|---|---|
| Углеродный эквивалент | Устанавливает общую эвтектику и текучесть графита; длинное окно затвердевания позволяет узлам перемещаться | Поддерживайте от 4,1 до 4,4 %, в нижней части, когда толщина стенки превысит около 100 мм. |
| Углерод | Углерод is the material that floats; every extra tenth adds volume to the accumulation band | Обычно от 3,5 до 3,7%, а не 3,8% и выше. |
| Кремний | Поднимает CE примерно на треть собственного веса и способствует графитизации. | От 2,0 до 2,5%, выбирается с учетом потолка CE, а не только с учетом класса |
| Температура заливки | Дополнительный перегрев продлевает время, в течение которого отливка остается жидкой. | Настолько прохладно, насколько надежно заполняется форма, часто от 1360 до 1400 °C. |
| Охлаждение верхней поверхности | Замораживание верхних ранних узлов фиксирует узлы на месте. | Озноб, плотный облицовочный песок, горячая верхняя часть не оставлена открытой. |
| Положение стояка | Верхний стояк удерживает лужу жидкости именно там, где собираются конкреции. | Подача сбоку или снизу, если позволяет геометрия; холод под верхним лицом |
Таблица — это направление движения, а не рецепт. Два литейных завода, работающих с одним и тем же моментом сечения, могут остановиться на разных уровнях содержания углерода, и оба будут правы, поскольку свойства песка, практика охлаждения и температура разливки различаются. Что не должно отличаться, так это порядок записи целевого CE в соответствие с моментом сечения перед установкой шаблона и его повторная проверка всякий раз, когда заказчик утолщает стену или добавляет выступ.
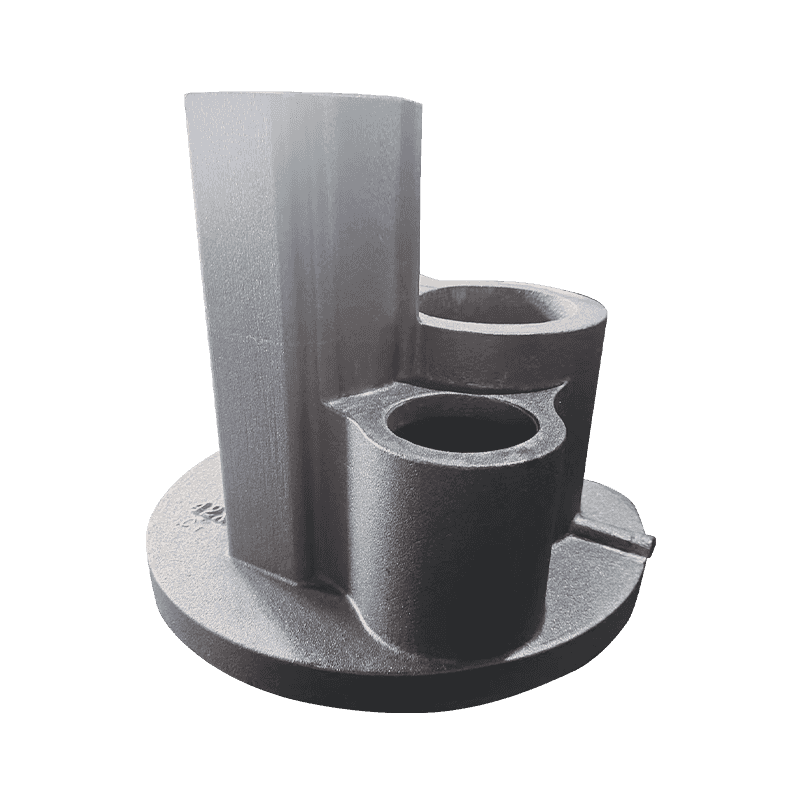
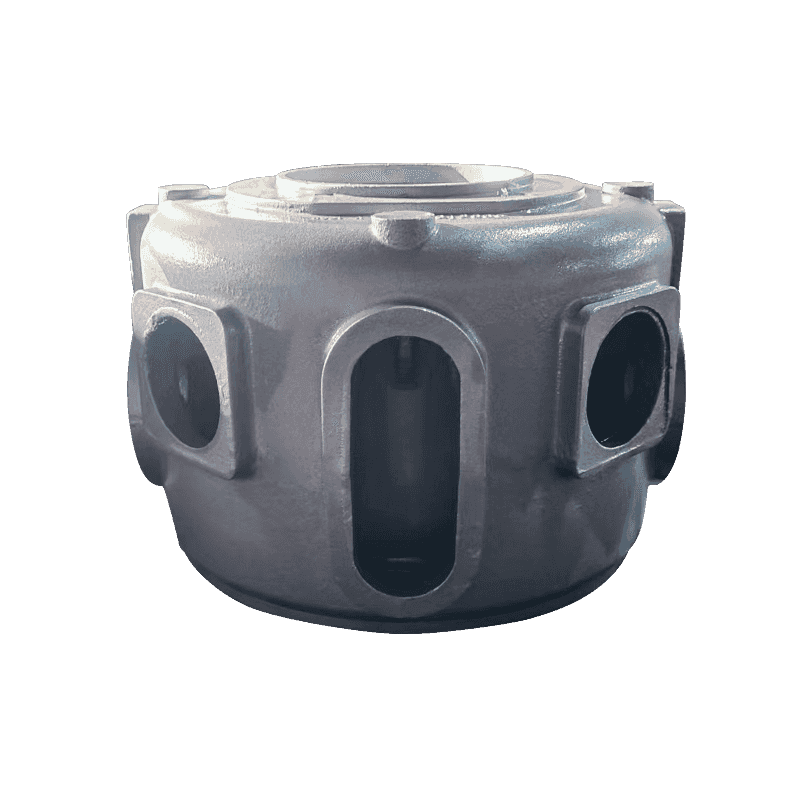
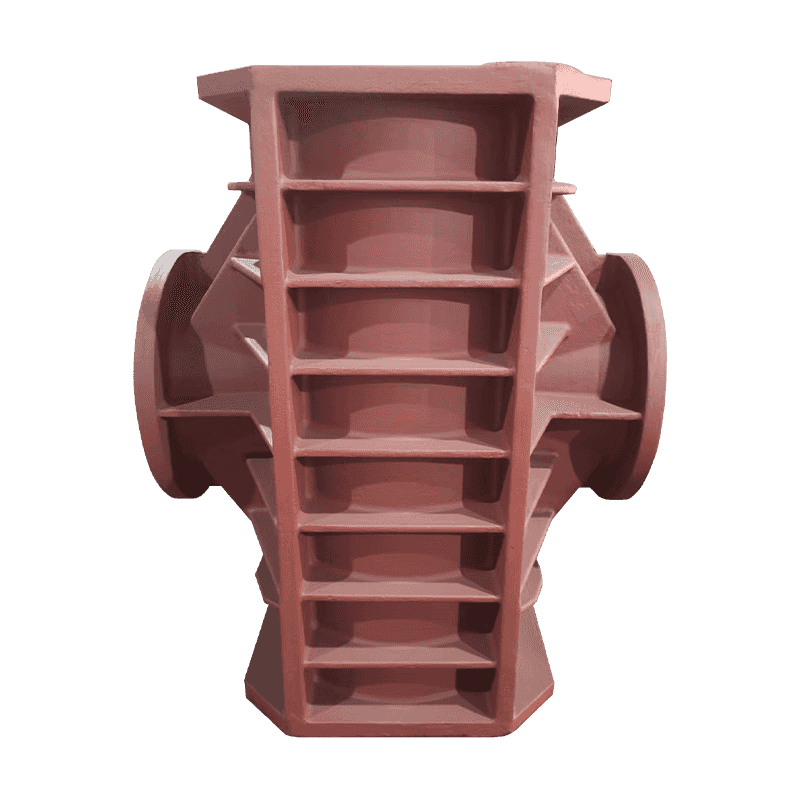
Детали с толстой оболочкой - это то, где арифметика клюет: корпус компрессора со стенкой от 60 до 90 мм, основание машины с тяжелой центральной массой или корпус насоса с глубоким фланцем - все это позволяет узелкам долго добираться до вершины.
Чтение знаков до того, как механическая линия заработает
Флотация редко проявляется в литейном производстве. Оно появляется в обрабатывающем центре, при доработке или в жалобе клиента. Сигналы достаточно последовательны, чтобы построить рутину вокруг:
- Внешний вид поверхности: после пескоструйной обработки верхняя поверхность может выглядеть немного более тусклой или шероховатой, а при грубой обработке появляются темные полосы, которые следуют за поверхностью, а не пересекают ее.
- Металлография на месте: образец, вырезанный из верхней поверхности пробной отливки или из отлитого выступа с тем же модулем упругости, обнаруживает полосу накопления, которую никогда не видно на отдельно отлитом стержне.
- Картирование твердости: плавленая зона часто выглядит мягче и более ферритной, чем основная часть отливки, что четко видно на нанесенной на карту сетке.
- Скорость и затухание ультразвука: полезны для проверки, когда показания калибруются по секционированным образцам той же геометрии.
- Деструктивное секционирование: по-прежнему является эталонным методом, и он оправдывает затраты на каждый новый образец или существенное изменение химического состава.
Не одобряйте отливку тяжелого сечения только на основании отдельно отлитого испытательного стержня. Слитки тонкие, быстро замерзают и невосприимчивы к дефекту, который вы пытаетесь обнаружить.
Самое дешевое раннее предупреждение — это пробная заброска через самую тяжелую стену. Один разрез верхней поверхности расскажет вам больше об углеродном эквиваленте, размещении охладителя и положении стояка, чем месяц испытаний на растяжение.
Контрмеры, которые эффективны в производстве
- Химию задавайте по разделу, а не по классу. Сначала удалите углерод, затем обрежьте кремний до потолка CE; если спецификация увеличивает требования к кремнию для матрицы, содержание углерода должно снижаться еще больше.
- Сначала заморозьте верхнюю грань. Внешние или внутренние ознобы, а также облицовочный песок, который быстрее отводит тепло, сокращают окно, в котором могут перемещаться узелки. Сопоставьте размер холода с реальной горячей точкой, а не наносите его точками на лицо.
- Заливайте настолько круто, насколько надежно заполнится форма. Перегрев обеспечивает текучесть и снижает сопротивление флотации; Температура от 1360 до 1400 °C подходит для большинства тяжелых работ, и длительное выдерживание в печи также работает против вас.
- Решите, где дефекту разрешено жить. Критические обработанные поверхности располагаются внизу или сбоку формы; верхняя грань получает припуск от 10 до 25 мм в качестве общей отправной точки, обрабатываемый с плавающей лентой внутри.
- Соблюдайте герметичность обработки расплавом. Остаточное содержание магния от 0,03 до 0,05%, низкое содержание редкоземельных элементов, своевременная модификация и отсутствие ненужного повторного нагрева снижают вероятность того, что проблема с обработкой усугубится проблемой с флотацией.
- Проверяйте по каждой плавке, а не по году. Разрезанный образец от первой отливки новой модели, а также периодическая металлография с верхней поверхности улавливают дрейфующий углеродный эквивалент до того, как партия достигнет линии обработки.
Ничто из этого само по себе не является дорогим, а для тяжелой цельной конструкции — основания машины, корпуса компрессора, корпуса насоса — секционированное первое изделие окупается, когда оно с первого раза предотвращает брак отливки.
Что спросить перед размещением заказа
Если вы покупаете отливки из ковкого чугуна тяжелого сечения, флотация — это вопрос поставщика в такой же степени, как и вопрос литейного производства. Ответы, которые вам нужны, конкретны, а вопросы короткие:
- На основе какого модуля сечения вы построили химический состав и какой углеродный эквивалент вы для него нацелили?
- Где вы берете металлографическую пробу: из самой отливки или из отдельно отлитого прутка?
- Как вы контролируете охлаждение верхней поверхности и каково положение стояка?
- Какой припуск на обработку вы оставляете на верхней грани и как вы пришли к этому числу?
- Регистрируете ли вы углерод, кремний, магний и температуру заливки для каждой плавки, и могу ли я увидеть эти данные за последние шесть месяцев?
Поставщик, который отвечает на первые два вопроса в общих чертах, а на последний - с обещанием, указывает цену, а не структуру. Коммерческие последствия заслуживают того, чтобы сказать прямо: отливка, которая прошла сертификацию и вышла из строя в обрабатывающем центре, является самым дорогим видом лома, поскольку покупатель уже оплатил транспортировку, время обработки и остановку производственной линии.
Поставщики, хорошо работающие с тяжелыми секциями, обычно отвечают на эти вопросы еще до того, как их задают; Модуль сечения, целевой углеродный эквивалент, схема охлаждения и положение отбора проб обычно появляются в пакете предложений без подсказки.
Та же самая дисциплина проходит через диапазон литья из ковкого чугуна построены вокруг компонентов компрессора, насоса, клапана и станка, толщина стенок которых настолько различается, что ни один химический состав не покрывает каждую деталь.
Флотация графита не является загадочным дефектом, если учесть физику. Конкреции легче жидкости, которая их несет, тяжелые секции остаются жидкими достаточно долго, чтобы эта разница имела значение, а металл, который оказывается под верхней поверхностью, не является тем металлом, который предполагается на рисунке.
Контролируйте это с помощью трех решений, принятых заранее: соответствие углеродного эквивалента модулю сечения, целенаправленное охлаждение верхней поверхности и припуск на механическую обработку, который удерживает плавающую ленту внутри контейнера для отходов, а не внутри готовой детали. Все, что после этого — тестовые бруски, сертификаты и отчеты о проверках — является подтверждением, а не защитой.