RU
 英语
 西班牙语
 俄语
 德语
Руководство по выбору материалов для промышленных покупателей
Отливки из серого ковкого чугуна: подбор металла к машине
Не каждая чугунная деталь должна быть серой, и не каждая деталь должна быть пластичной. Вот как опытные покупатели разделяют их перед тем, как вырезать выкройку.
Инженер по снабжению, оценивающий отливки из серого ковкого чугуна для компрессорной линии, обычно начинает с чертежа и обозначения материала. Следующий вопрос заключается в том, должна ли эта выноска быть серым чугуном, ковким чугуном или комбинацией того и другого в разных частях. Короткий ответ: эти два материала решают разные проблемы: серый чугун поглощает вибрацию и обеспечивает чистоту обработки, а ковкий чугун поглощает удары и выдерживает давление.
Решение имеет наибольшее значение на этапе спецификации. После того как отливка обработана и запущена в производство, изменение марки материала означает появление новых моделей, новых параметров обработки и новых квалификационных испытаний. Решение вопроса «серый против пластичного» до заливки первой пробы экономит гораздо больше денег, чем любая последующая коррекция.
Серый чугун и ковкий чугун не взаимозаменяемы.
Оба материала представляют собой сплавы железо-углерод-кремний, отлитые из одной и той же печи. Разница заключается в форме графита в конечной структуре. В сером чугуне углерод образует длинные тонкие чешуйки. Эти чешуйки придают материалу превосходное гашение вибраций и доставляют удовольствие от обработки, но они также действуют как усилители внутренних напряжений при растяжении, что ограничивает удлинение и ударную вязкость.
В ковком чугуне небольшая добавка магния в ковше приводит к затвердеванию углерода в виде крошечных сфер, называемых конкрециями. Без острых чешуйчатых кончиков, концентрирующих напряжение, ковкий чугун достигает предела прочности на разрыв 400 МПа и выше, а удлинение составляет от 2 до 18 процентов в зависимости от марки. Компромиссом является несколько меньшее демпфирование и немного более требовательная обработка по сравнению с серым чугуном.
Для инженеров по закупкам практический перевод прост: серое железо сохраняет конструкции спокойными и стабильными; ковкий чугун сохраняет конструкции неповрежденными под нагрузкой.
| Недвижимость | Серое железо | Ковкий чугун |
|---|---|---|
| Графитовая форма | Хлопья | Сфероиды |
| Предел прочности | 150–350 МПа | 400–700 МПа |
| Удлинение при разрыве | < 1% | 2–18% |
| Гашение вибрации | Отлично | Умеренный |
| Обрабатываемость | Отлично | Хорошо |
| Ударопрочность | Низкий | Высокий |
| Относительная стоимость за деталь | Низкийer | Высокийer |
Серое железо поглощает вибрацию; ковкий чугун поглощает удары. Понимание этого единственного различия решает больше споров по поводу кастинга, чем любые переговоры о цене.
Соответствие сплава компоненту
Отливки компрессоров
Корпуса компрессоров, картеры, седла подшипников и седла роторов проводят свой срок службы в условиях постоянной вибрации и циклических механических напряжений. Серый чугун — классический выбор для этих деталей конструкции, поскольку он снижает резонанс и излучаемый шум. С другой стороны, цилиндры, зоны клапанов и выпускные камеры часто подвергаются более высокому внутреннему давлению и повторяющимся тепловым нагрузкам; ковкий чугун обеспечивает запас прочности, необходимый для этих рабочих зон.
Поэтому в типичной линейке компрессоров используются оба металла. Рама и опорные отливки, где важны жесткость и демпфирование, обычно изготавливаются из серого чугуна. Зоны, находящиеся под давлением и чувствительные к усталости, такие как цилиндры и выхлопные седла, выполнены из ковкого чугуна. Этот гибридный подход является стандартной практикой среди опытных производителей компрессоров.
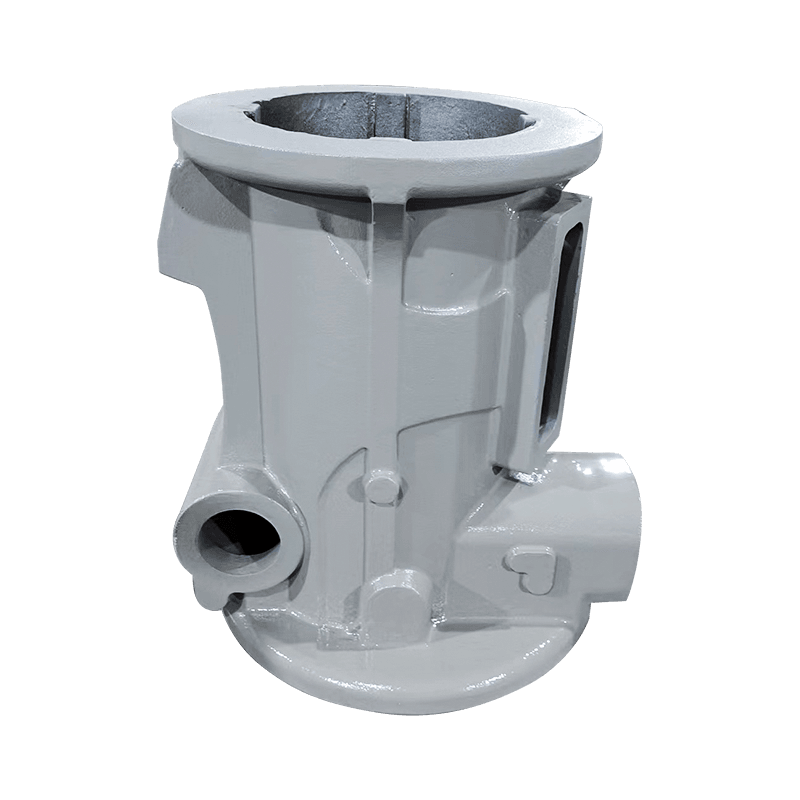
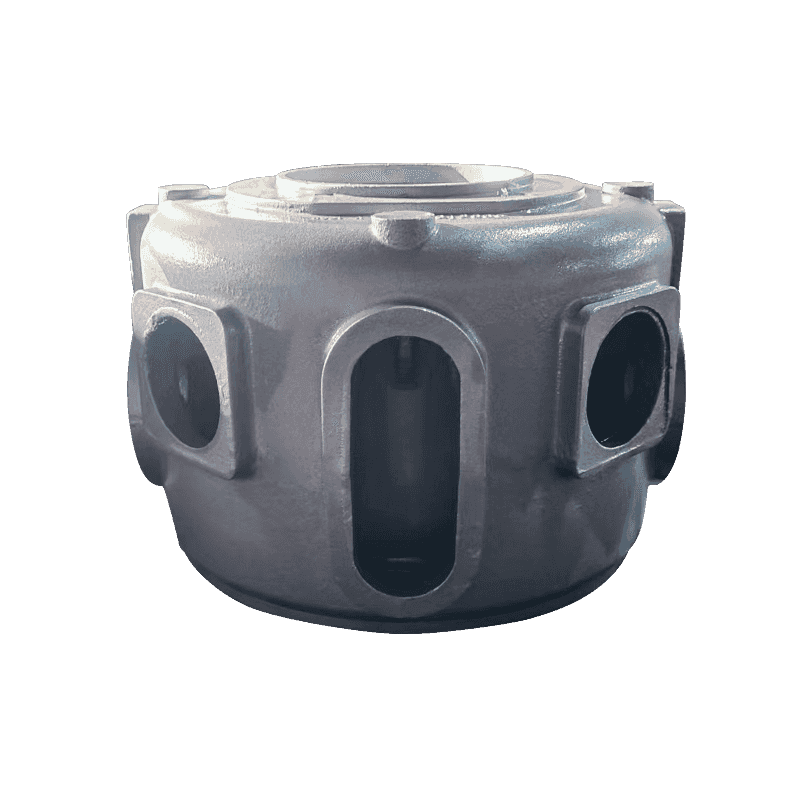
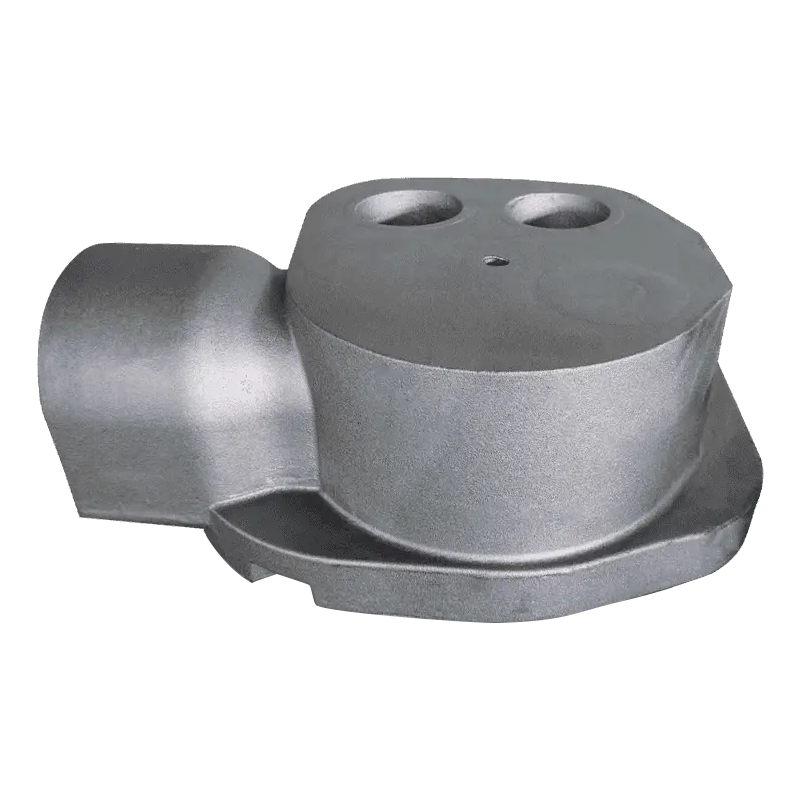
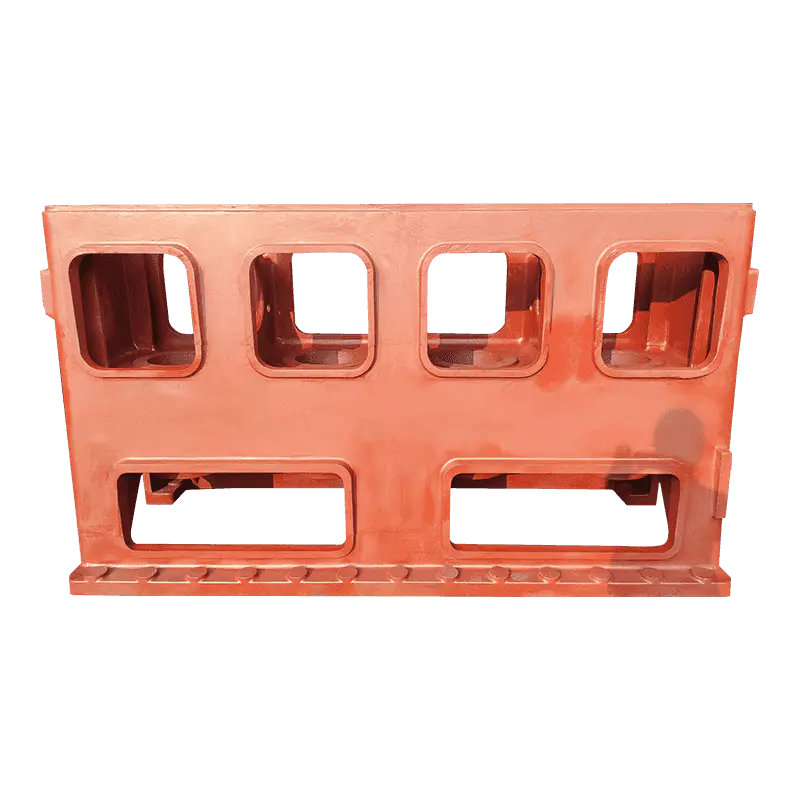 Корпус компрессора отлит из ковкого чугуна для обеспечения устойчивости к давлению Эта отливка подходит для цилиндров компрессоров и других зон, поддерживающих давление, где для прохождения гидростатических испытаний требуется высокая плотность и устойчивость к усталости, трещинам и деформации. Посмотреть продукт →
Отливки насосов и клапанов
Корпуса насосов, крышки насосов, корпуса клапанов и отливки, связанные с рабочим колесом, оцениваются по другому стандарту: герметичность под давлением. Эти детали должны пройти гидростатические испытания, противостоять эрозии и сохранять стабильность размеров при контакте с технологическими жидкостями. В этой категории доминирует ковкий чугун, поскольку секции стенок могут быть тоньше, а рабочее давление выше, без риска хрупкого разрушения, свойственного чешуйчатому графиту.
Серый чугун по-прежнему появляется в компонентах насосов, где давление низкое и важна экономичность обработки, например, в корпусах подшипников, крышках и вспомогательных фланцах. Логика отбора должна соответствовать давлению, а не традиции.
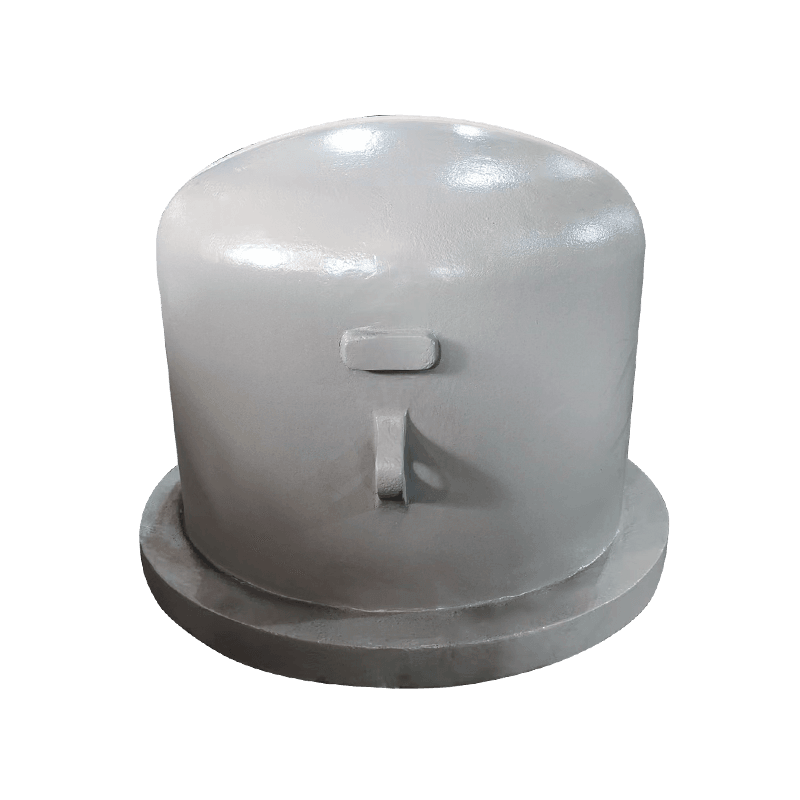
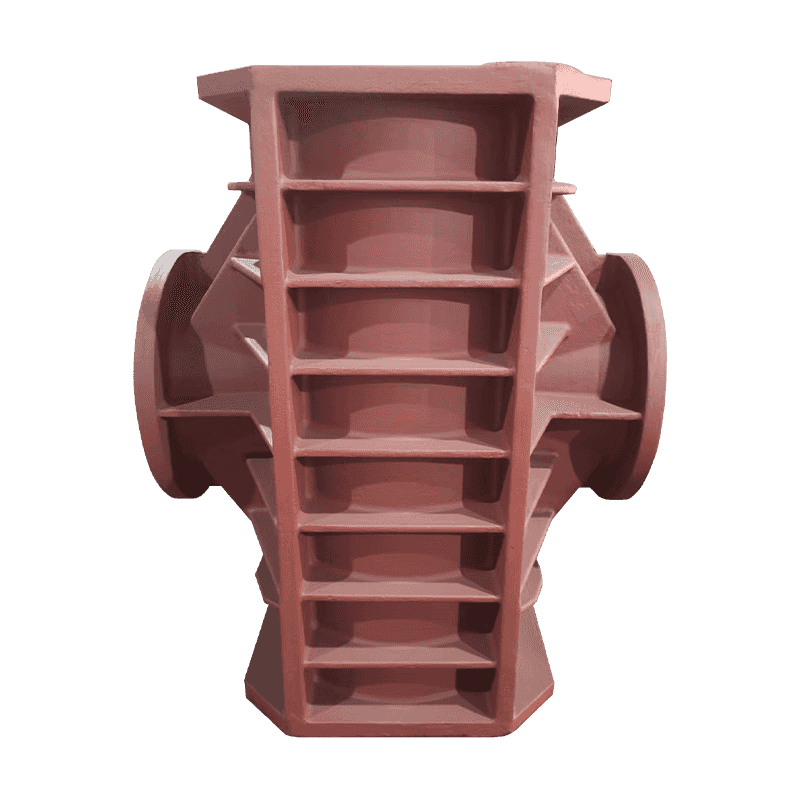
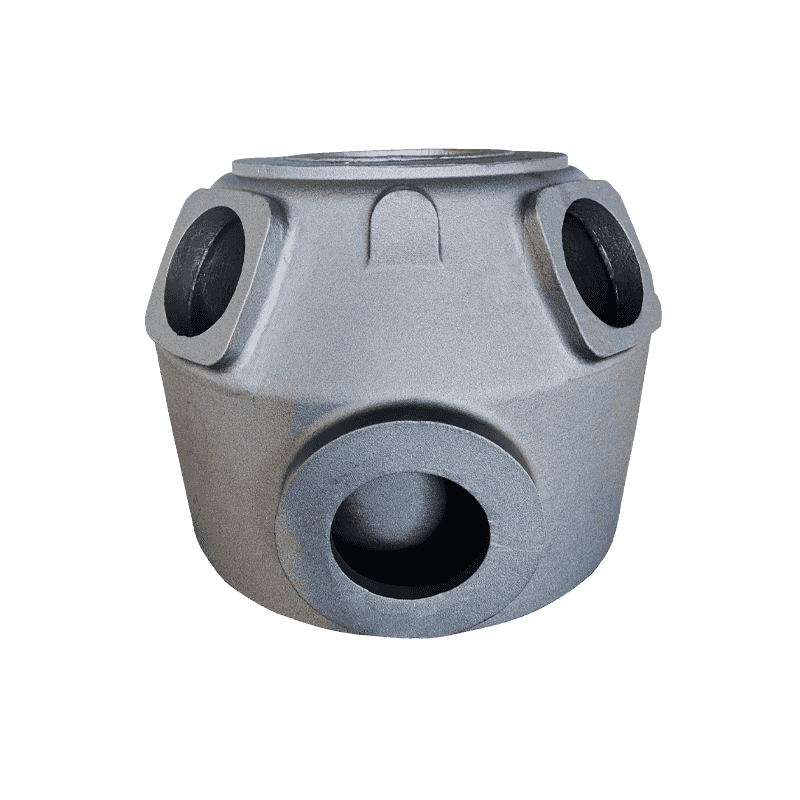
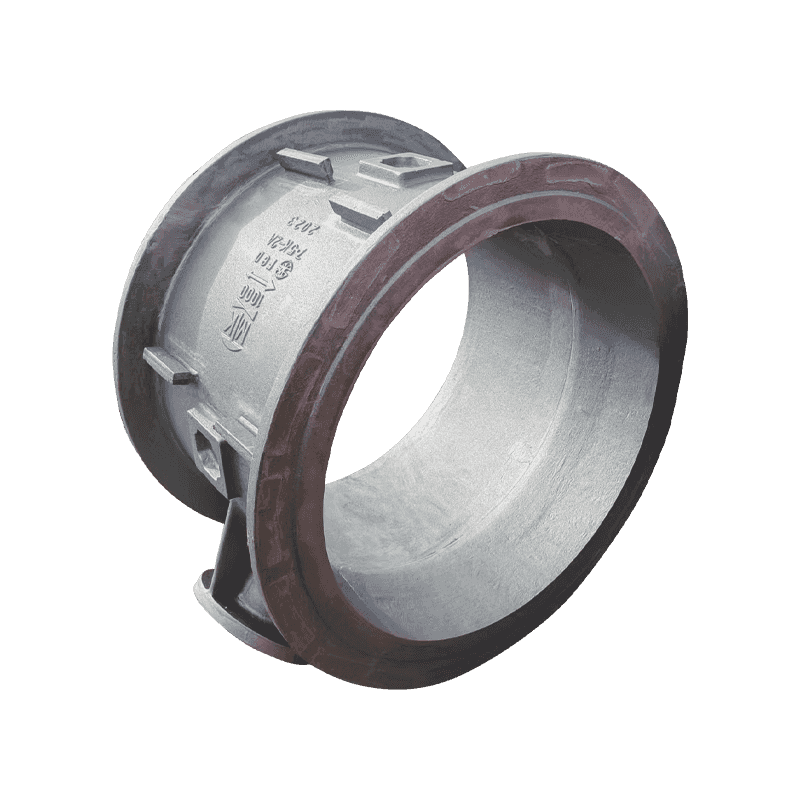 Литье корпуса клапана насоса для контроля и поддержки потока Этот корпус клапана насоса обеспечивает стабильную поддержку и правильную подачу жидкости через встроенные каналы потока, компонент низкого давления, где экономия при обработке серого чугуна имеет смысл. Посмотреть продукт →
Структуры станков
К основаниям и колоннам станков предъявляется другое требование: долговременная стабильность размеров. Операция прецизионной обработки не может обеспечить жесткие допуски, если конструкция, стоящая за ней, резонирует или ползет под нагрузкой. Серый чугун является проверенным временем материалом, поскольку его чешуйчатая графитовая структура гораздо лучше гасит вибрацию, чем сталь или ковкий чугун, и выдерживает шлифовку и чистовую обработку, необходимые для направляющих.
Ковкий чугун используется в станкостроении в определенных зонах, несущих нагрузку, таких как кронштейны шпинделя и сильно нагруженные соединения, где прочность на растяжение имеет большее значение, чем демпфирование. Термическая обработка также влияет на долговременную точность: Термическая обработка отливок станков может улучшить износостойкость одновременно снимая остаточное напряжение.
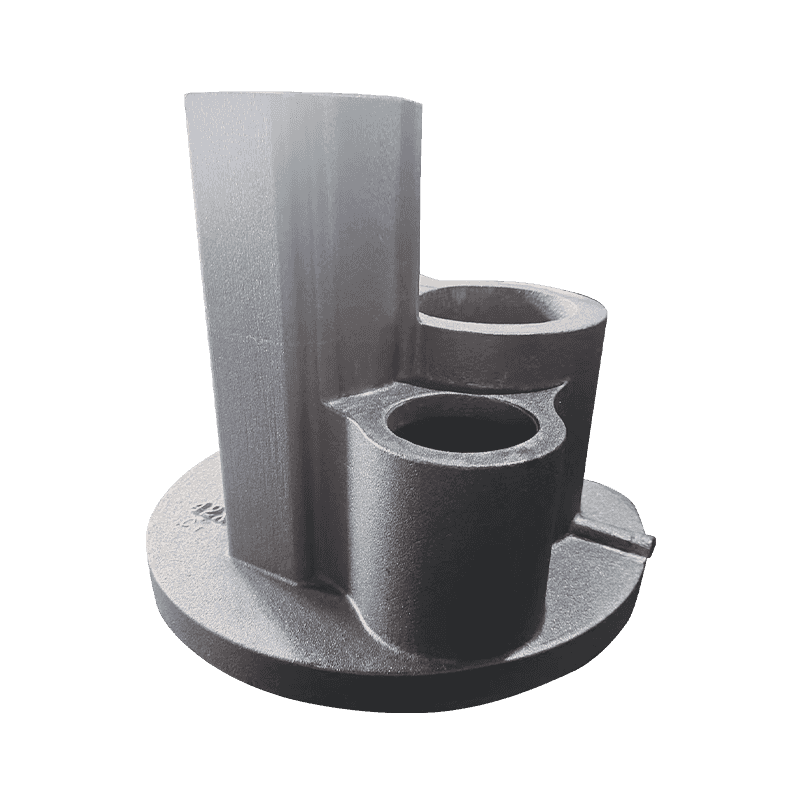
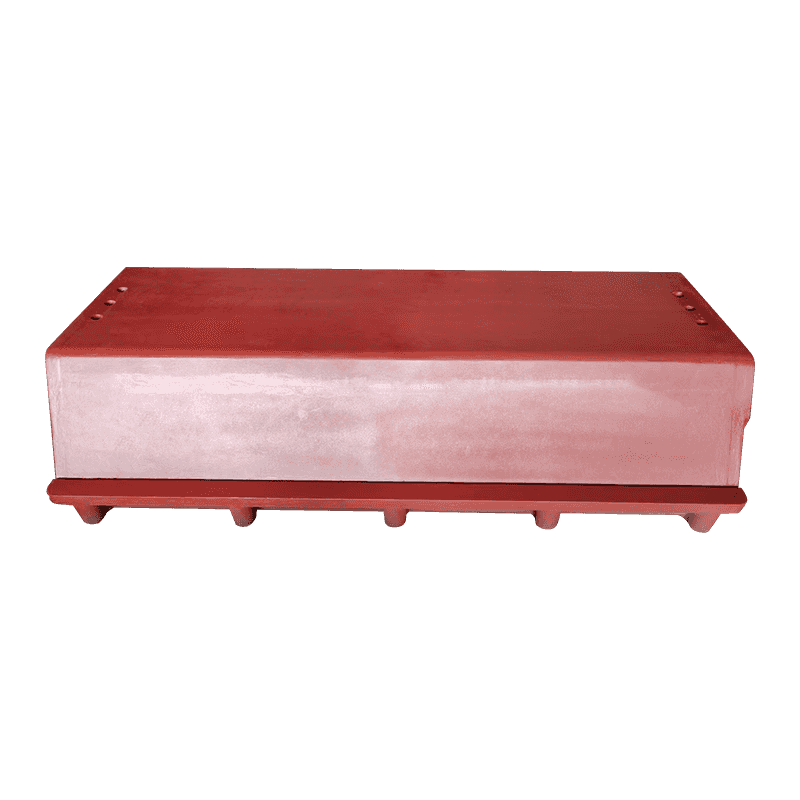
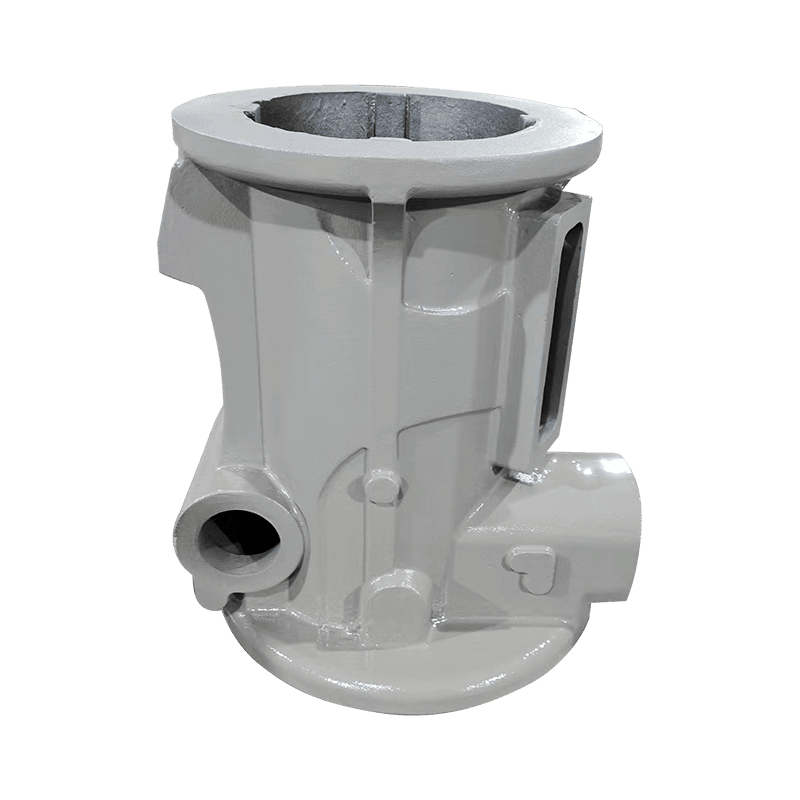
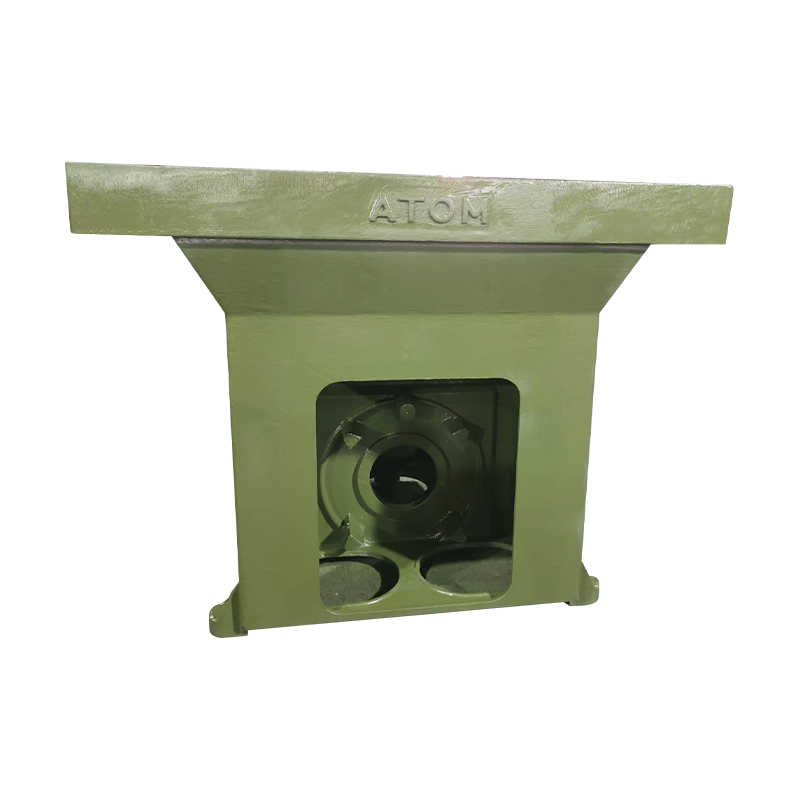 Литье станков для обеспечения устойчивости и гашения вибраций Это основание поддерживает компоненты станка и сохраняет точность работы, сопротивляясь деформации и поглощая вибрацию, что является особым выбором, когда демпфирование серого чугуна превышает прочность на растяжение. Посмотреть продукт →
Четыре фактора качества, которые необходимо проверить перед утверждением поставщика
Фраза «отливки из серого ковкого чугуна» звучит достаточно широко, чтобы охватить любое литейное производство, но разница между долговечной отливкой и отливкой, которая протекает, трескается или деформируется, заключается в дисциплине процесса. Прежде чем заключить договор с поставщиком, покупатели должны проверить четыре области.
- Металлургический контроль. Углеродный эквивалент, содержание кремния и метод модифицирования определяют форму и холод графита. Литейное производство, которое записывает каждую плавку и может делиться результатами спектрохимического анализа, — это литейное производство, которое может поддерживать качество на всех этапах производства.
- Чувствительность раздела. Отливку как с тонкими, так и с толстыми секциями сложно разливать, поскольку скорости охлаждения различаются. Серый чугун, который сильно охлаждается в тонких срезах, становится трудным для обработки; ковкий чугун, теряющий шаровидность в тяжелых сечениях, становится слабым. Поставщик должен объяснить, как контролируются оба условия.
- Размерные допуски и припуски на обработку. Классы допусков литья и согласованные припуски на обработку определяют, сколько материала должен снимать ваш обрабатывающий центр. Споры часто начинаются из-за несоответствующих припусков, а не из-за неправильных номинальных размеров.
- Проверка и тестирование. Подтвердите, проводит ли литейный завод испытания на растяжение, твердость, давление, ультразвуковые или магнитопорошковые испытания. Сертификат испытаний имеет смысл только в том случае, если он соответствует той же партии, что и ваши отливки.
Работа с литейным заводом, который рассматривает обе семьи как основной бизнес
Haian Aoyu Machinery Manufacturing Co., Ltd. Производство отливок из серого чугуна и ковкого чугуна является основной деятельностью, а не случайным побочным направлением деятельности. Компания управляет литейным заводом мощностью 20 000 тонн в год в Наньтуне, Цзянсу, с площадью зданий 30 000 квадратных метров и экспортирует свою продукцию в США, Германию, Италию, Данию, Швейцарию, Бельгию, Испанию и Японию.
Для производителей оборудования практическая выгода заключается в том, что оба семейства утюгов можно планировать в рамках одной цепочки поставок. Отливки компрессоров, такие как корпуса, рамы, цилиндры, картеры и масляные ведра; отливки насосов и клапанов, такие как корпуса насосов, крышки и корпуса клапанов; а отливки станков, такие как основания и колонны, могут быть объединены в рамках единой системы качества и единого канала связи.
Литейный завод, который ежедневно отливает оба семейства, также быстрее преобразует чертеж в параметры процесса. Когда одна деталь изготовлена из серого чугуна, а другая — из ковкого чугуна, поставщик может указать на потенциальные проблемы с отливкой до того, как инструмент будет нарезан, а не после того, как первая партия не прошла проверку.
Итог
«Отливки из серого ковкого чугуна» — это не решение, основанное на одном материале; это портфельное решение. Серый чугун обеспечивает контроль вибрации, обрабатываемость и более низкую стоимость. Ковкий чугун обеспечивает прочность, ударную вязкость и устойчивость к давлению. Лучшая стратегия закупок — определить каждую отливку по ее механической обработке, а затем предоставить литейному заводу возможность предложить соответствующую марку и проверить металлургию, размеры и записи проверок до начала производства.