RU
 英语
 西班牙语
 俄语
 德语


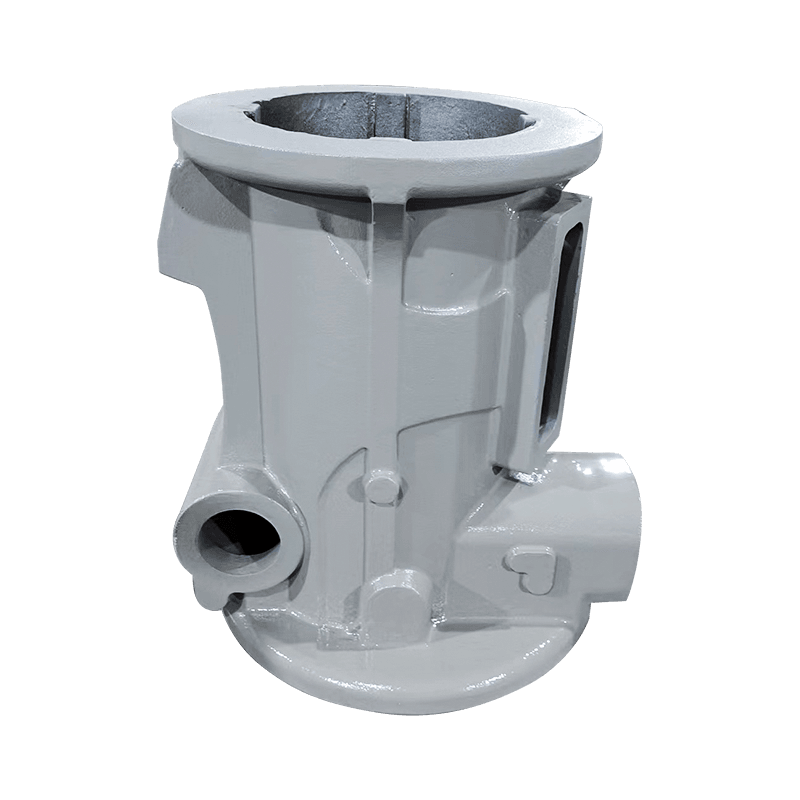
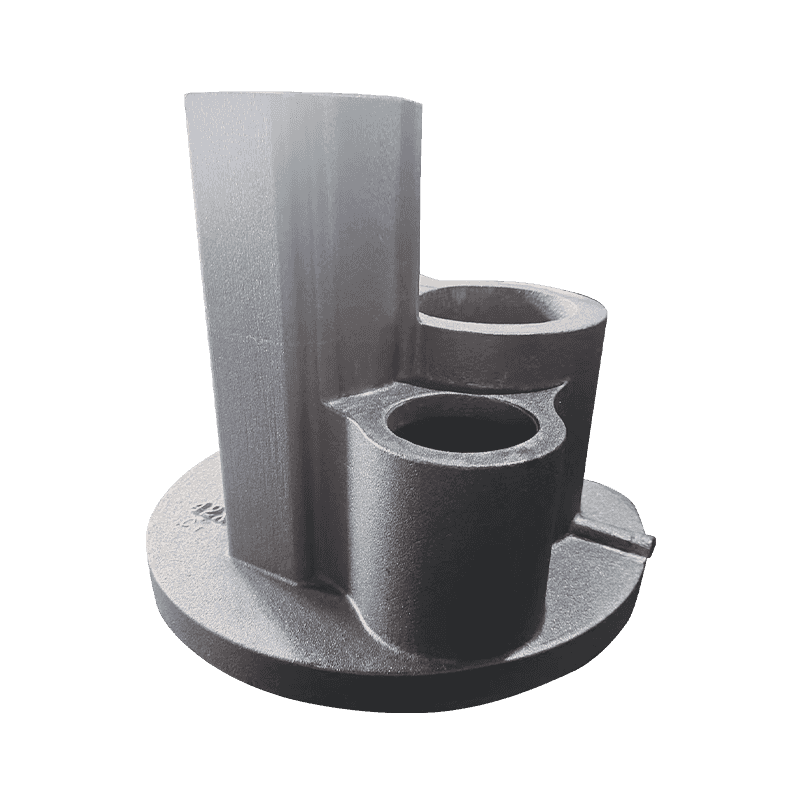
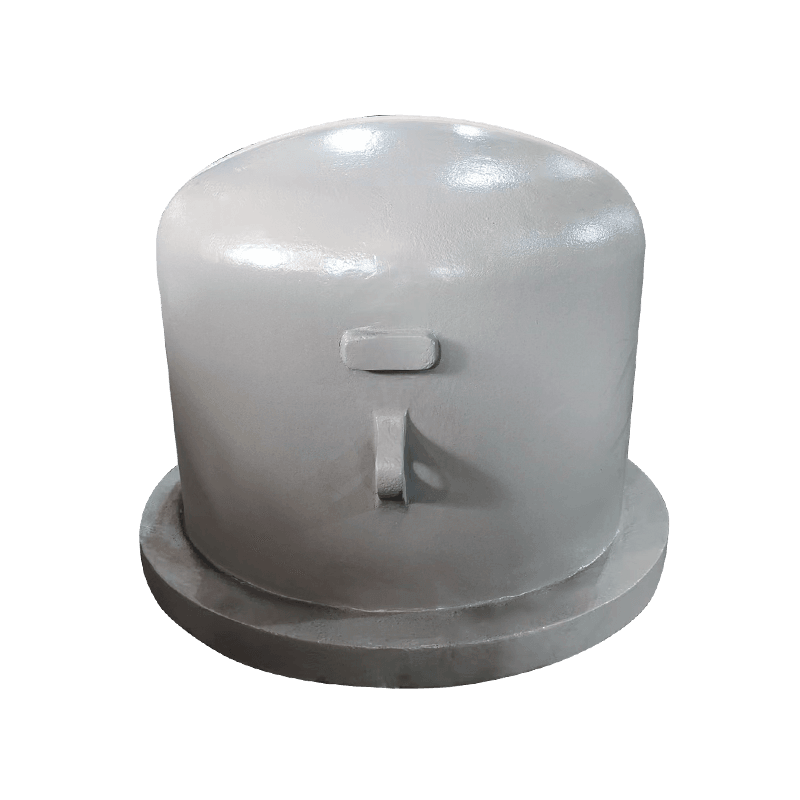
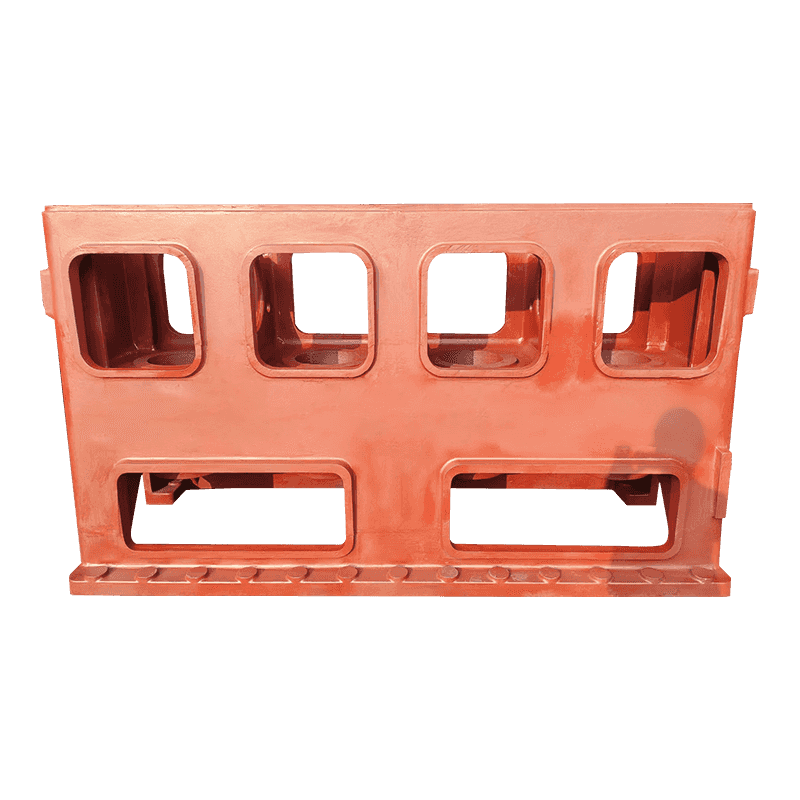
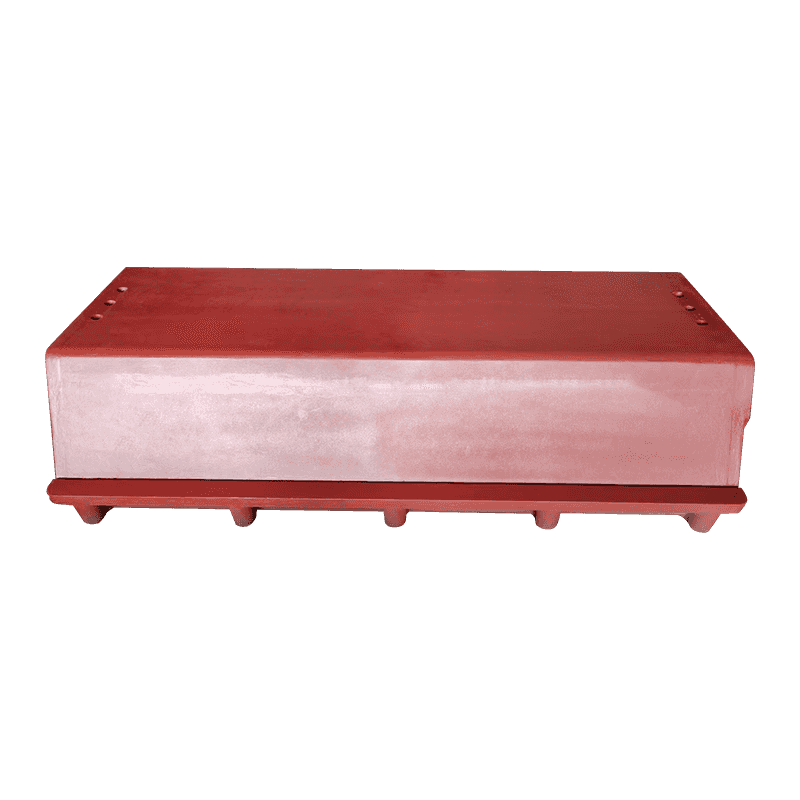
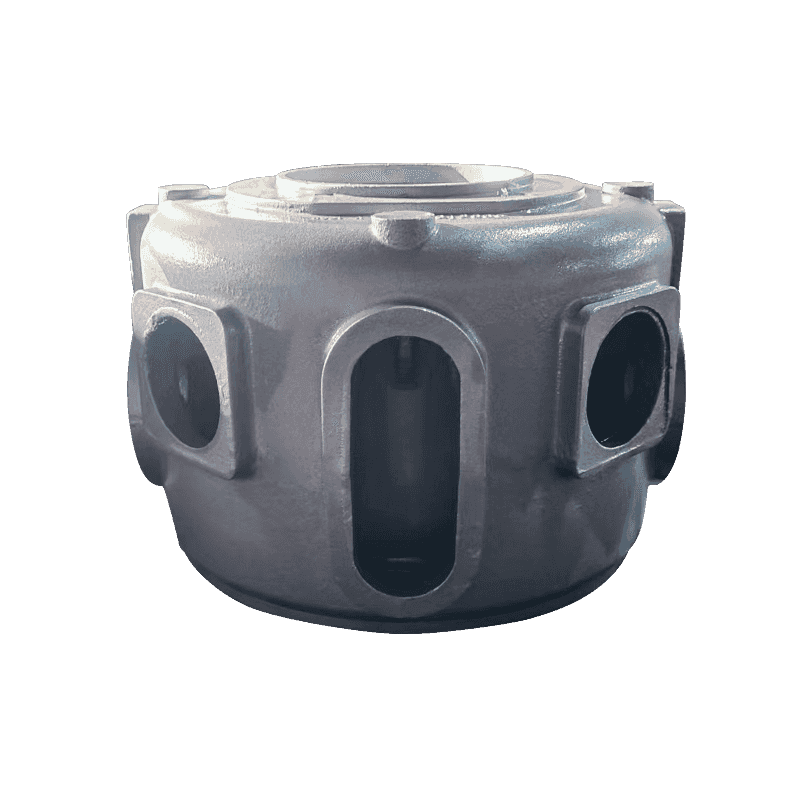
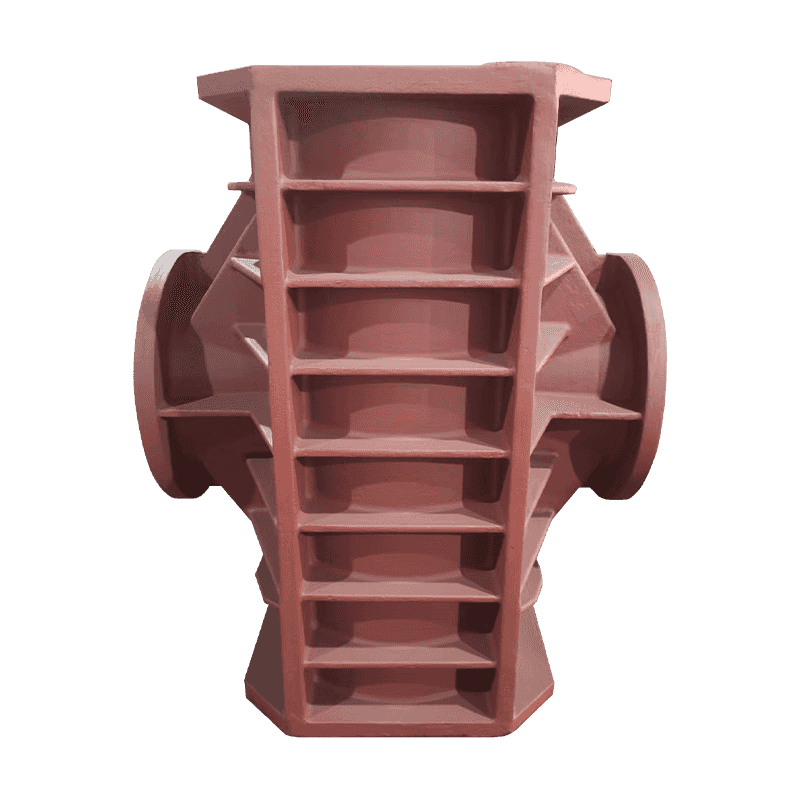
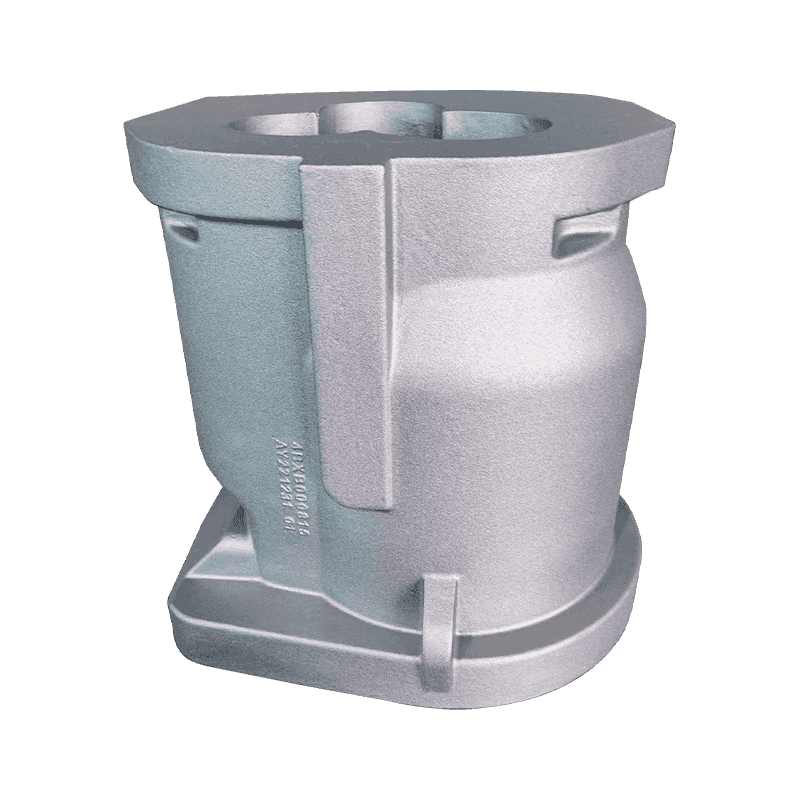
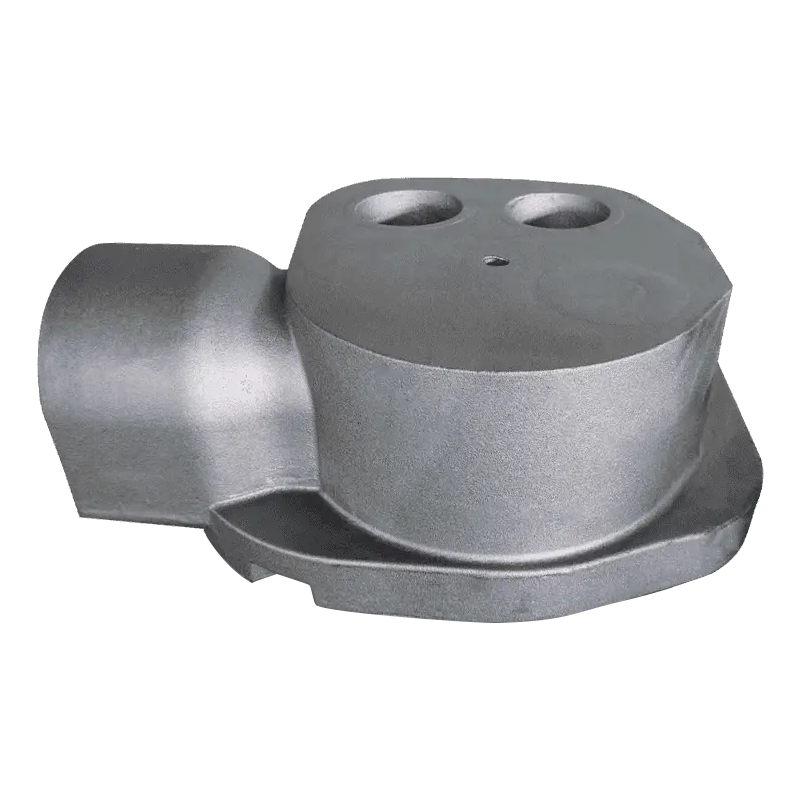
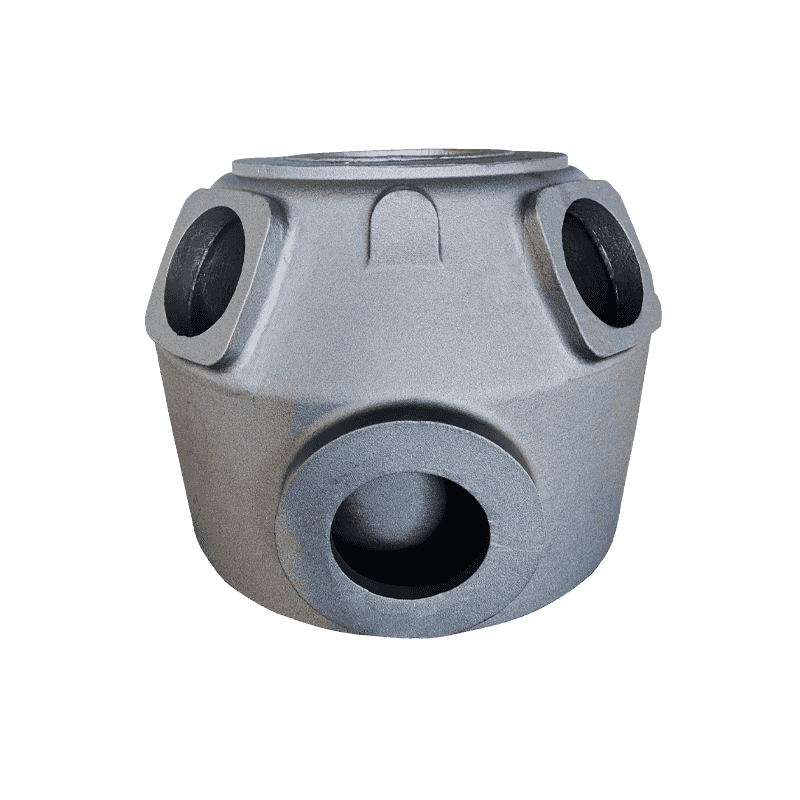
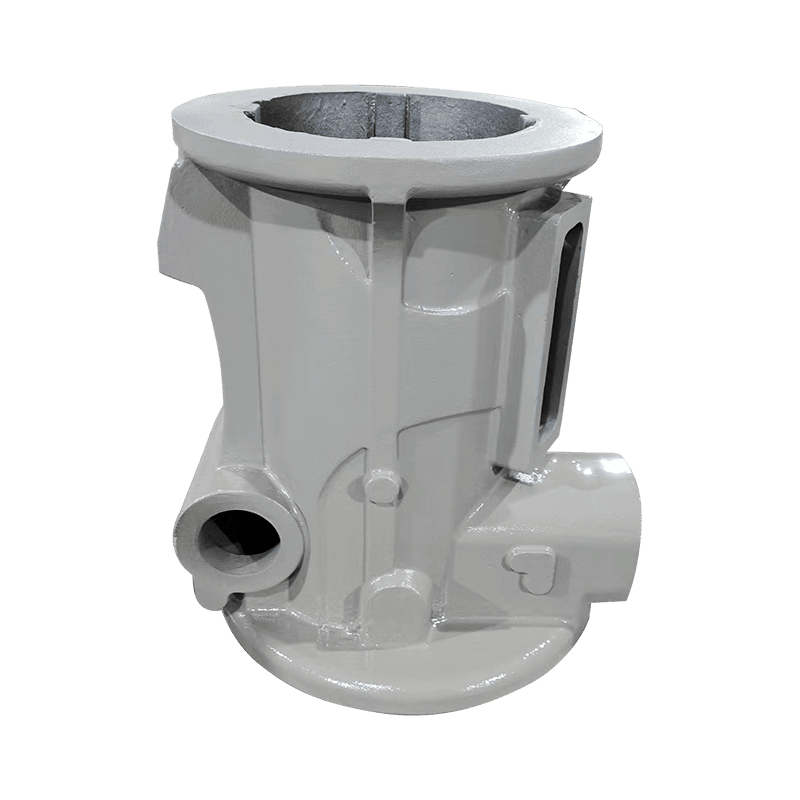
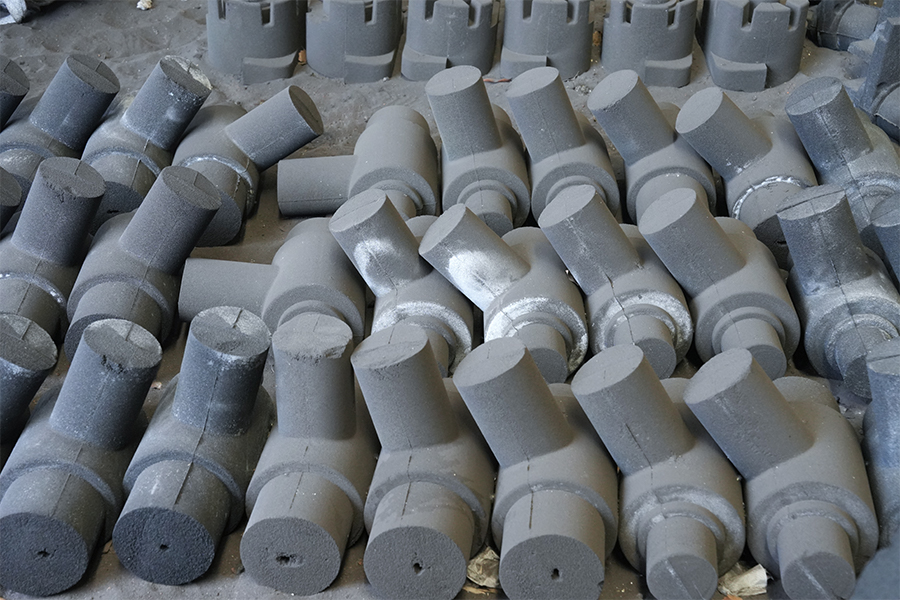
Отливки компрессоров
Специализируется на OEM-производстве и обработке различных типов высококачественных деталей из ковкого чугуна и деталей из серого чугуна.
СВЯЗАТЬСЯ С НАМИ
У нас есть профессиональная производственно-техническая команда, которая может разрабатывать и производить продукцию на основе чертежей или образцов, предоставленных нашими клиентами.

Мы можем производить детали из ковкого чугуна, отливки деталей из серого чугуна.

Наша годовая производственная мощность составляет более 20 000 тонн, что может удовлетворить потребности клиентов с различными объемами закупок.

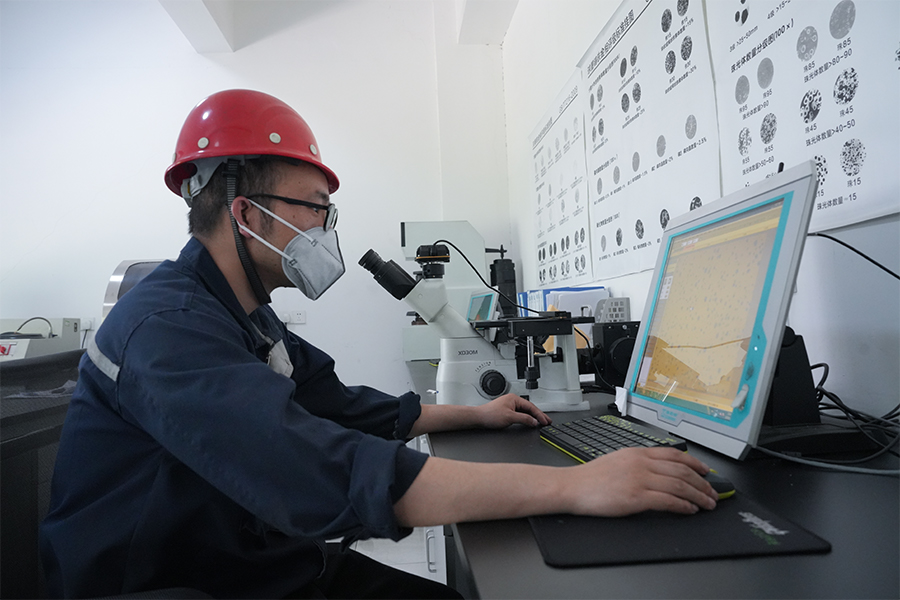
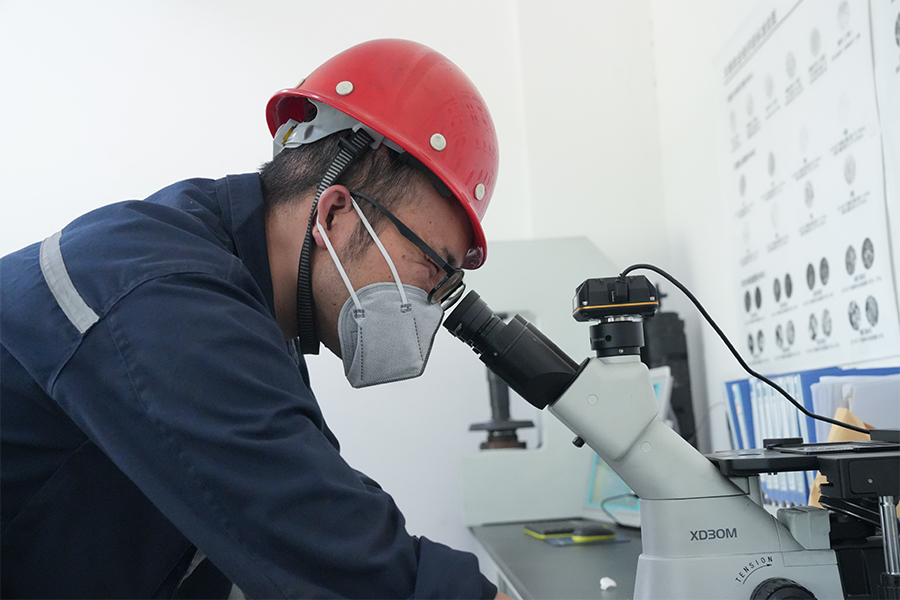
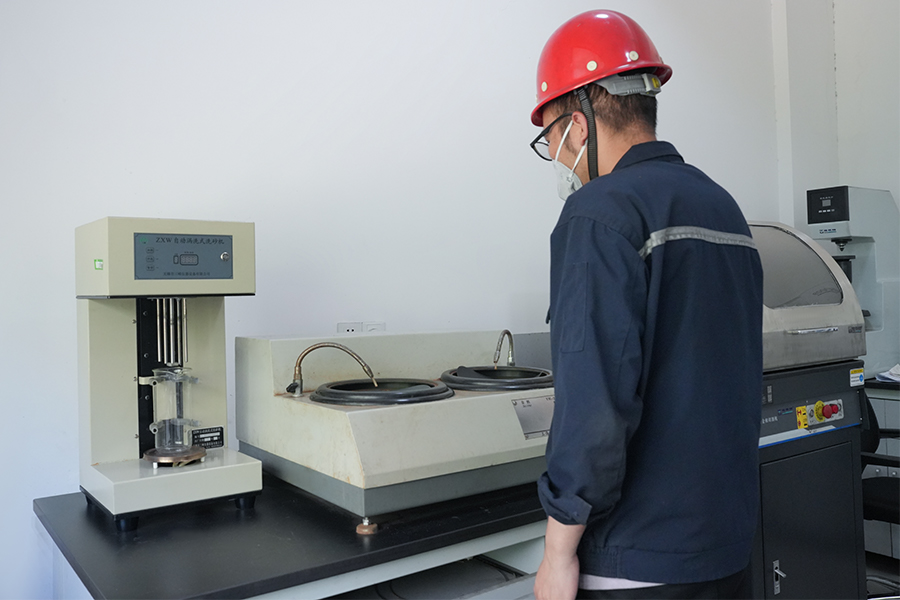
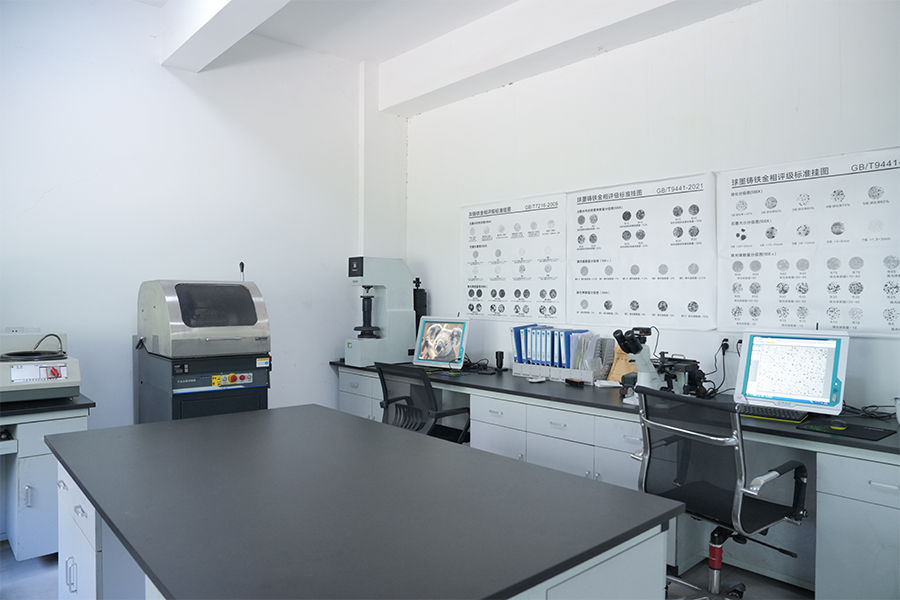
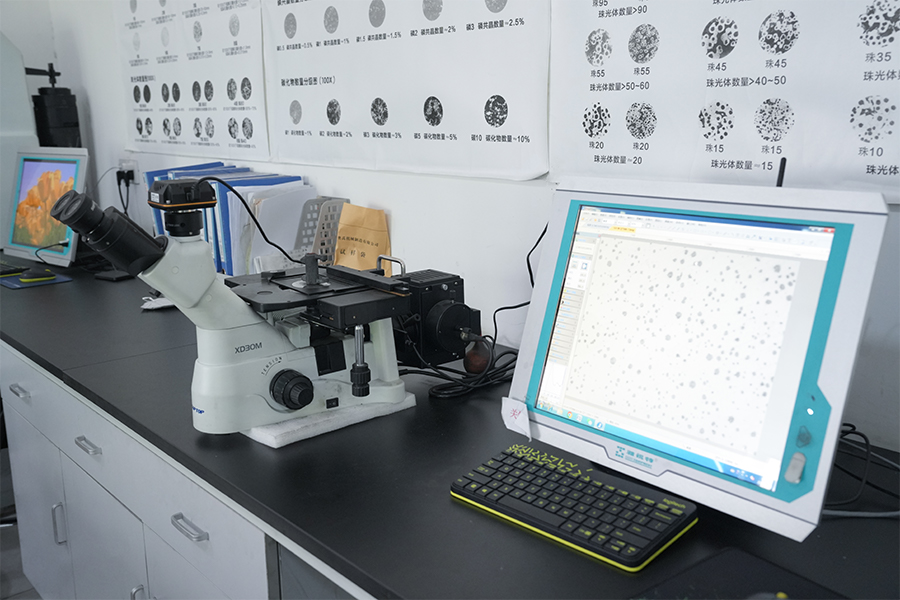
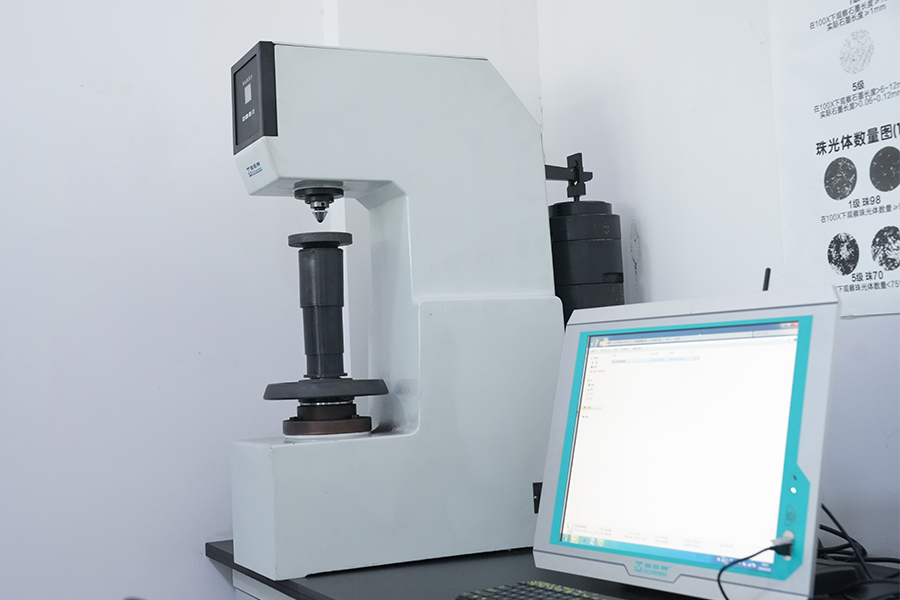
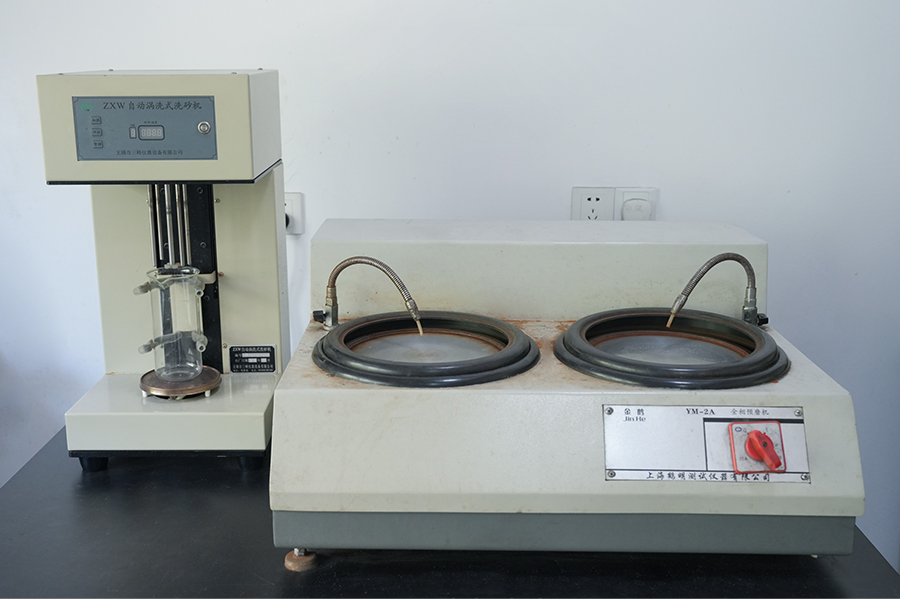
У нас есть собственная лаборатория и современное испытательное оборудование для обеспечения качества продукции.
Haian Aoyu Machinery Manufacturing Co., Ltd. является
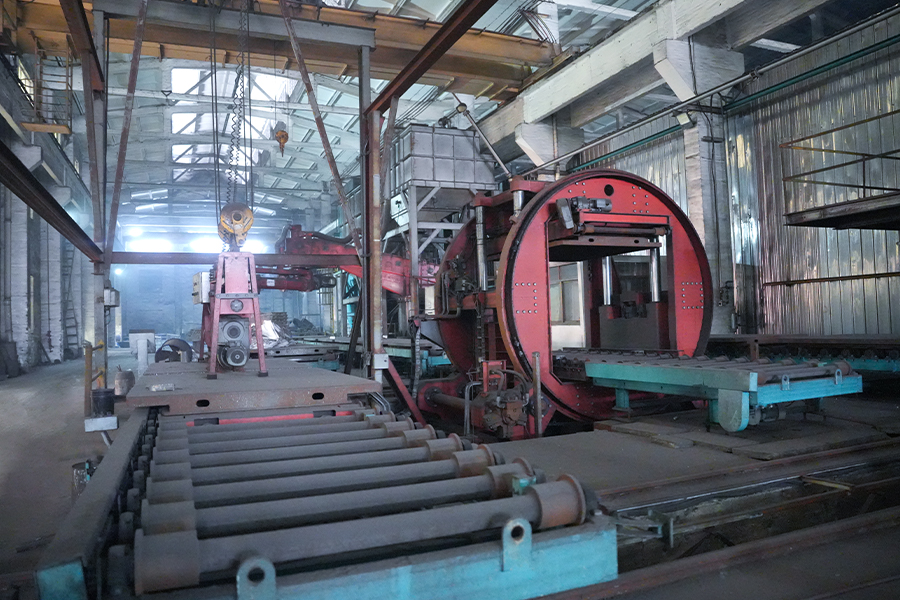
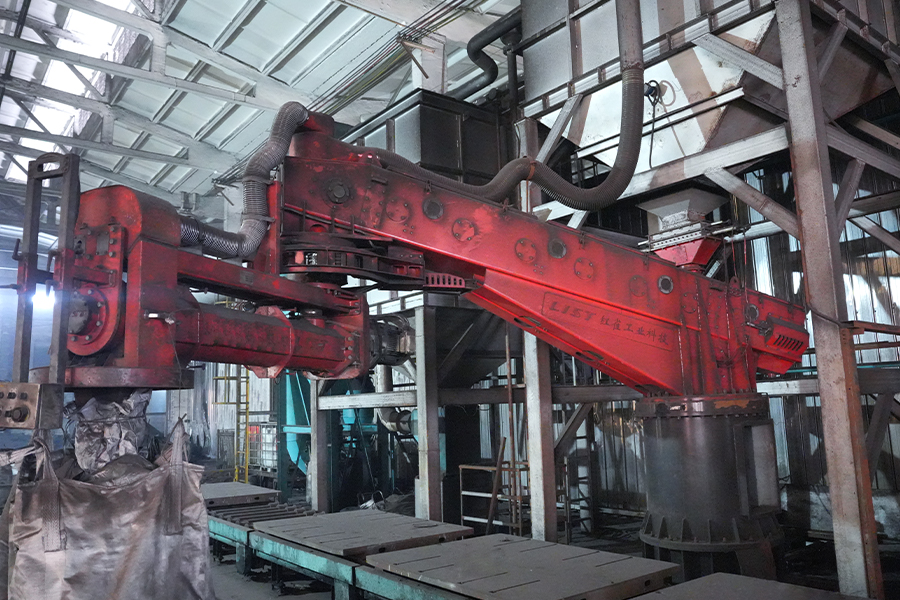
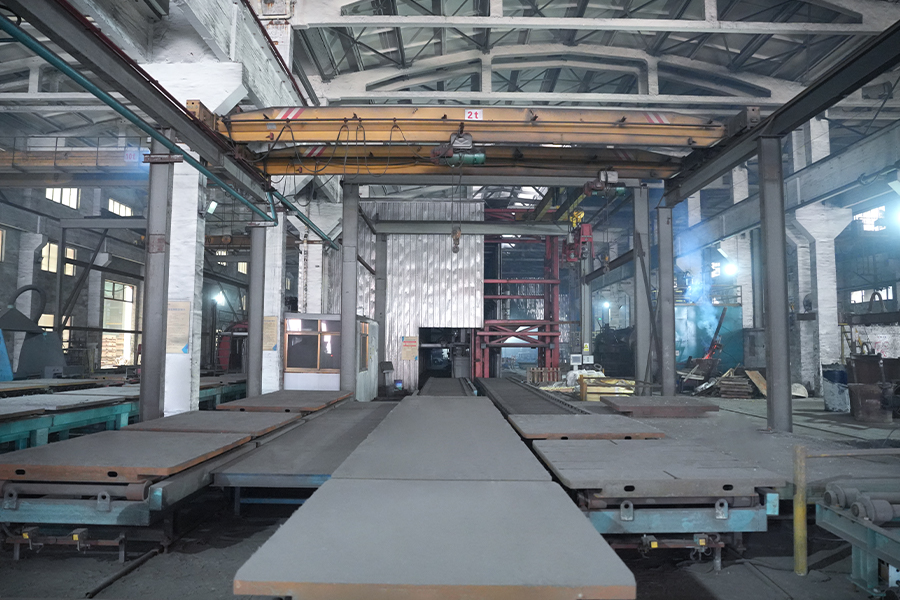
Производство и обработка чугунных деталей из ковкого чугуна и серого чугуна, процесс литья - песчано-фурановая смола.
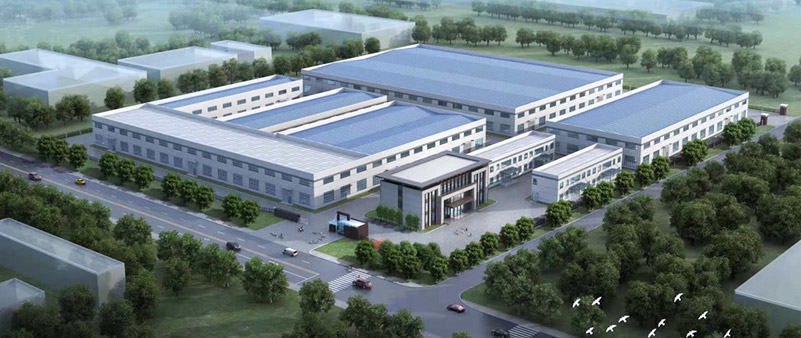
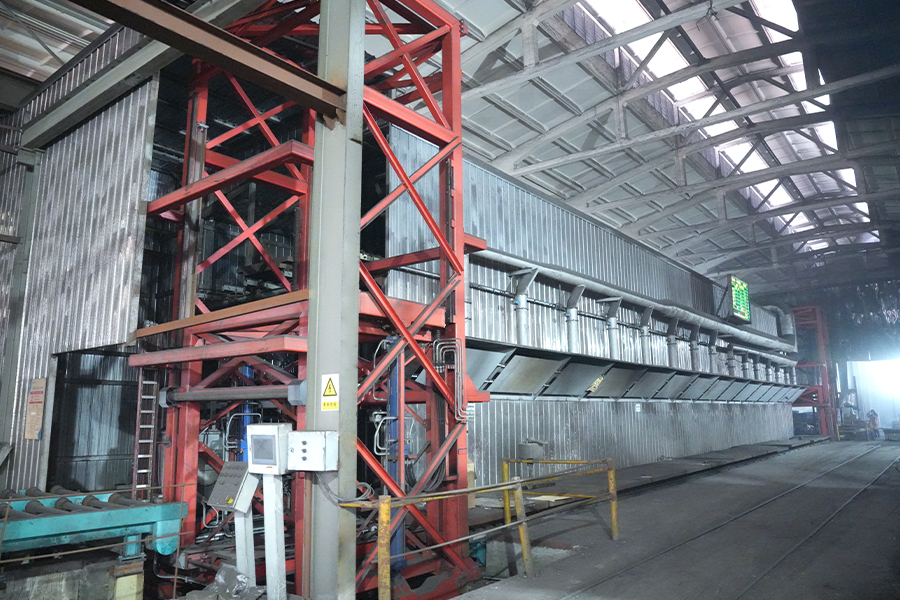
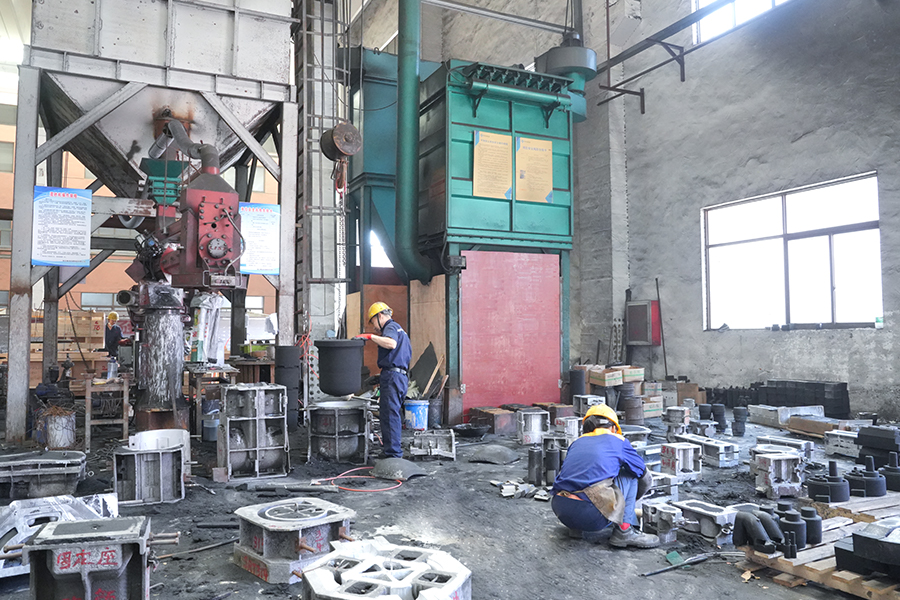
Посмотрите ещеспециализируется на производстве и обработке различных типов высококачественных деталей из ковкого чугуна и деталей из серого чугуна, с общими активами в 200 миллионов юаней, площадью 70 му, площадью здания 30 000 квадратных метров и годовой производственной мощностью 20 000 тонн литья. Области охвата: компрессоры, клапаны, станки, корпуса насосов, ветроэнергетика, детали лифтов и т. д. Продукция экспортируется в Китай, Тайвань, США, Германию, Италию, Данию, Швейцарию, Бельгию, Испанию, Японию и т. д.
Посмотреть больше

Установить в

Площадь здания

Сотрудники

Страны экспорта
Компрессоры, станки, клапаны насосов, инженерное оборудование и т. д.

Обработка отливок из ковкого чугуна : Что определяет стоимость детали Шаровидный графит делает ковкий чугун прочным, жестким и достойным внимания. Это также делает стружку вязкой, термостойкой, а окно допуска уже, чем допускают большинство чертежей. Контроль качества и крепления решают больше, чем любой каталог вставок. Два корпуса подшипников, отлитые за одну неделю по одной и той же модели, могут вести себя на одной машине как два разных материала. Один сверлит чисто на скорости 220 м/мин. Другой затупляет угол пластины до того, как инструмент достигнет полной глубины. Программа никогда не менялась. Отливки справились: секция с тяжелым перлитом возле стояка, холодная кожа на тонком ребре или колебание по толщине 40 HBW поперек партии. Металлургия устанавливает потолок, фурнитура устанавливает пол, а данные резки работают только внутри окна между ними. Чем станки из ковкого чугуна отличаются от серого чугуна В сером чугуне графит образует чешуйки, которые располагаются внутри матрицы, как тысячи маленьких внутренних стружколомов. Стружка срезается коротко, и разрез кажется легким. Обработка магнием превращает графит в узелки, что придает ковкому чугуну прочность и удлинение, а также устраняет встроенное стружкообразование. На станке результат предсказуем: длинная и вязкая стружка, более высокие силы резания при той же глубине резания и больше тепла, удерживаемого на режущей кромке, поскольку стружка уносит меньше его. Матрица вокруг этих узелков затем определяет, как будет изнашиваться инструмент. Ферритный, около 170-210 ХВТ. Мягкий и липкий; Наросты, размазанные края и смещение размеров на низкой скорости. Перлитовый, около 230-290 ХВТ. Абразивный; Износ задней поверхности и надрезов берут верх, а срок службы инструмента быстро падает по мере повышения твердости. Смешанная литая конструкция. Одна марка может составлять 200 HBW для тонкого фланца и 250 HBW для тяжелой бобышки просто потому, что скорость охлаждения различается. Узелковость и количество узелков. Прекрасные графитовые машины с высоким содержанием графита, неизменно; Крупный или вырожденный графит становится проблемой механической обработки задолго до того, как он становится проблемой прочности. Две отливки могут иметь одинаковую марку марки и при этом отличаться по весу на 40 HBW. Эта разница никогда не проявляется на чертеже. Он отображается во вкладыше-фактуре. Стоит повторить одну деталь: частицы ковкого чугуна не безвредны. При сухой черновой обработке образуется мелкая пыль, богатая графитом, поэтому удаление пыли на резе относится к процессу, а не к ведению домашнего хозяйства. Параметры резки, которые актуальны в цехах Приведенные ниже цифры являются отправной точкой для твердого сплава с покрытием на жестком станке, а не обещаниями. Ковкий чугун режется быстрее, чем низкоуглеродистая сталь, и медленнее, чем серый чугун той же твердости, причем разброс внутри одной партии обычно шире, чем разброс между марками. Начальные параметры токарной обработки ковкого чугуна с твердым сплавом с покрытием; отрегулируйте жесткость установки, геометрию пластины и измеренный разброс твердости партии. Состояние Типичная твердость Скорость поворота Кормить Примечания Ферритный, литой 170-210 HBW 220-300 м/мин 0,25-0,40 мм/об Острый положительный рейк; сохраняйте глубину черновой обработки выше 2 мм, чтобы кромка оставалась под кожей Перлитовый, литой 230-290 HBW 150-220 м/мин 0,20-0,35 мм/об Прочная подложка с покрытием TiAlN или Al2O3; ожидайте износа по задней поверхности, а не сколов Аустемперированный или охлажденный 300-380 ХВТ 80-150 м/мин 0,15-0,25 мм/об CBN или нитевидная керамика; жесткость важнее скорости Прерывистый порез или тяжелая кожа варьируется уменьшить на 25-35% 0,15-0,25 мм/об Отрицательный рейк и сильное преимущество; никогда не позволяйте инструменту оставаться в разрезе Делайте первый проход ниже кожи гипса. Скольжение по охлажденной поверхности — самый надежный способ сломать кромку. Не гонитесь за финишем только с кормом. Качество обработки ковкого чугуна улучшается больше за счет скорости и остроты кромки, чем за счет более легкой подачи. Фрезерование: поднимайтесь вверх, где это позволяет настройка, сохраняйте подачу на зуб вверх и удаляйте мелкие частицы вместо их повторного резания. Проверяйте твердость поступающей партии, а не только первого изделия. Партия, на 30 HBW превышающая образец, потерпит поражение от программы, проверенной на этом образце. Укажите диапазон твердости в заказе на поставку. Полоса HBW 170-230 — это не только металлургическая инструкция, но и инструкция по механической обработке, и гораздо легче договориться перед отливкой, чем спорить после проблемы со сроком службы инструмента. Кастинг кожи, холода и первого прохода Внешние один или два миллиметра отливки из песка не соответствуют материалу, для которого была выбрана вставка. Этот слой может удерживать охлажденную зону от холодной формы, обожженного песка, оксидов и мелких включений. Удаление его легким чистовым проходом приводит к тому, что инструмент трётся, а не режется, а трение разрушает края. Следите за твердыми участками возле подступенков и тонкими ребрами. Их твердость может значительно превышать заявленную твердость партии. Если одно и то же место на каждой детали скрипит и обесцвечивается, в первую очередь рассматривайте это как проблему с узором и охлаждением; изменение класса пластины лишь перемещает неисправность на несколько деталей позже. Выровняйте поверхность, которая в любом случае будет обрабатываться, или укажите обработанную площадку в качестве базовой точки. Поддержка непосредственно под каждым зажимом. Ковкий чугун достаточно пластичен, чтобы пружинить под нагрузкой зажима и удерживать это отклонение до тех пор, пока зажимы не оторвутся. Используйте трехточечную опору и регулируемые домкраты на длинных основаниях и колоннах и проверяйте, нет ли раскачивания, прежде чем что-либо затягивать. Грубо, отпустить, затем закончить. Если деталь перемещается после черновой обработки, это перемещение относится к технологическому плану, а не к заметке на доработку. Отверстия, опорные элементы и корпуса, которые должны оставаться концентрическими Большинство бракованных отливок из ковкого чугуна имеют геометрический, а не косметический характер. Корпус компрессора соединяет вместе монтажную поверхность, основное отверстие и несколько седел вала. Укажите, что отверстие от необработанной отливки и допуск, над которым вы действительно работаете, зависит от модели, а не от машины. Последовательность, которая сохраняется, не впечатляет: обработайте исходные поверхности, дайте отливке осесть, затем закончите отверстие и обработайте из него все соответствующие гнезда. Более высокая прочность ковкого чугуна позволяет дизайнерам делать стенки тоньше по сравнению с серым чугуном, что увеличивает вес и ухудшает стабильность, поскольку тонкий корпус прогибается при зажиме и расслабляется после разреза. Припуск на обработку — это вторая половина разговора. Слишком маленький припуск вынуждает выполнять неглубокое трение; слишком большое значение означает дополнительную черновую операцию и более высокую вероятность открытия пористости. Практические припуски на одностороннюю обработку ковкого чугуна, отлитого в песчаные формы; проверьте износ рисунка, толщину среза и чистовую операцию. Размер отливки (максимальный размер) Допуск на одно лицо Типовые детали До 150 мм 2-3 мм Крышки, небольшие корпуса, обработанные подушки 150-500 мм 3-5 мм Корпуса насосов, корпуса подшипников, корпуса клапанов 500-1500 мм 5-8 мм Корпуса компрессоров, основания машин Более 1500 мм 8-12 мм Колонны и большие рамы Рамы и колонны: где вибрация задает финиш Производители станков выбирают между серым и ковким чугуном по причинам, которые проявляются в разрезе. Чешуйчатый графит в сером чугуне эффективно преобразует вибрацию в тепло, поэтому кровати и горки, которые должны оставаться тихими, часто изготавливаются из серого чугуна. Шаровидный графит частично теряет демпфирование, но обеспечивает более высокую прочность и жесткость, поэтому колонны и конструкции, находящиеся под изгибающей нагрузкой, часто представляют собой ковкий чугун. Для станочника это означает, что большая отливка должна быть устойчивой, прежде чем она станет точной. Тепловое равновесие с цехом имеет такое же значение, как и зажим: колонна, грубо обработанная в холодном состоянии и обработанная в теплом состоянии, будет перемещаться между операциями. Более широкая картина того, как качество литья влияет на точность обработки стоит прочитать, пока рисунок не застыл. На практике: сначала обработать установочную грань, обозначить от нее посадочные места рельса и провести чистовой проход до полной остановки детали. При жестких допусках проводите измерения в два разных дня. Корпуса насосов и клапанов: толщина стенок и пути утечек Корпуса насосов и корпуса клапанов являются ограничителями давления, поэтому скрытый дефект обходится дорого. Пора, закопанная в стене, — это отливка; та же самая пора, открытая расточной оправкой, представляет собой бракованную деталь, в которую уже вложено время обработки. Две привычки снижают этот риск. Укажите неразрушающий контроль границ давления до обработки, а не после нее, поскольку рентгенография или ультразвуковой контроль черновой отливки обходятся гораздо дешевле, чем готовая деталь с мокнущей уплотняющей поверхностью. И укажите на чертеже плоскостность и параллельность поверхностей фланцев и отверстий уплотнений, поскольку общие допуски на размеры редко контролируют элемент, который действительно протекает. Ковкий чугун занимает свое место здесь, выдерживая гидравлический удар, термоциклирование и скачки давления, которые могут расколоть более хрупкий материал. Последствия обработки просты: поверхности уплотнений и окружности болтов должны сохранять свою геометрию после гидроиспытаний, а не только на стенде. Что решить перед первым монтажом Надежная обработка отливок из ковкого чугуна – это, скорее, покупательская привычка, а не секрет инструмента. Добавьте эти пункты в заказ, и цех перестанет гадать: Класс плюс диапазон твердости с указанием места испытания. Припуск на обработку по деталям, а не по одной общей цифре. Определение опорной точки, а также то, является ли опорная точка отлитой или обработанной на станке. Критерии приемки пористости на прижимных и уплотнительных поверхностях. Образец утверждения, включающий карту твердости детали в разрезе. Выплата: Когда разброс твердости контролируется и исходные данные согласованы, станки из ковкого чугуна работают на предсказуемых скоростях и с предсказуемым сроком службы инструмента. Остается та переменная, которую вы решили оставить открытой. Haian Aoyu Machinery Manufacturing производит отливки из ковкого и серого чугуна для производителей компрессоров, насосов, клапанов и станков, имея около 20 000 тонн годовой мощности литья и опыт экспорта в Европу, Японию и Северную Америку; вы можете просмотреть полный кастинг за этими деталями, прежде чем положить чертеж на стол поставщика. .article-section{background:#f6f5f2;color:#232a33;padding:34px 7% 22px;line-height:1.7;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;}.article-section .article-section{border-top:1px solid rgba(35,42,51,0.07);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .deck{font-style:italic;letter-spacing:0.01em;color:#4a5560;border-left:2px solid #c4ccd4;padding-left:16px;margin-bottom:20px;}.article-section blockquote{margin:18px 0 20px;padding:16px 20px;border-left:2px solid #a8b2bd;background:rgba(255,255,255,0.55);font-size:17px;font-style:italic;color:#3c4550;}.article-section .callout{margin:0 0 20px;padding:16px 18px;border-left:3px solid #b9c2cc;background:rgba(255,255,255,0.6);border-radius:2px;}.article-section .callout p:last-child{margin-bottom:0;}.article-section .callout-info{border-left-color:#7c9dc4;background:rgba(124,157,196,0.08);}.article-section .callout-warning{border-left-color:#c9a05a;background:rgba(201,160,90,0.10);}.article-section .callout-success{border-left-color:#7fae8b;background:rgba(127,174,139,0.10);}.article-section strong{font-weight:600;color:#1c2430;}.article-section a:not([data-product-card]){color:#2f5d8a;text-decoration:none;border-bottom:1px solid rgba(47,93,138,0.35);}.article-section a:not([data-product-card]):hover{border-bottom-color:#2f5d8a;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Точность Отливки из ковкого чугуна : От чего зависит, будет ли партия отправлена Корпус компрессора может иметь безупречный сертификат на материал и при этом быть сдан на слом на обрабатывающем центре. Оценка была правильной, узелковость была правильной, а отливка по-прежнему была неправильной. Именно из-за этого разрыва между соответствующей отливкой и отливкой, пригодной для использования, большинство проектов по производству ковкого чугуна выигрывают или проигрывают. В предложении обычно указываются три цифры: сорт, вес и цена за килограмм. Никто из троих не решает, будет ли проект работать. От чего зависит, останется ли толщина стенки такой, как указано в чертеже, будет ли припуск на обработку одинаковым от детали к детали и будет ли первая установка приспособления производить детали вместо отчета об браке. Поэтому полезный вопрос не в том, какой литейный завод дешевле. Это то, какой литейный завод сможет реализовать три или четыре функции, от которых зависит ваш процесс обработки, в том объеме, который вы фактически заказываете. Из этого следует все, что ниже. Что на самом деле означает точность в ковком чугуне Точность is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another. Металлургический контроль: узелковость примерно 85 процентов или выше на интересующем вас участке, стабильное количество узелков и соотношение феррита к перлиту, соответствующее диапазону твердости, указанному на чертеже. Контроль размеров: повторяемое положение обработанных поверхностей относительно выбранной базовой точки, а не просто большой допуск по общей длине. Внутренняя прочность: отсутствие усадочной пористости в секциях, которые несут нагрузку, выдерживают давление или сверлятся и нарезаются резьба. Второй и третий слои — это места, где котировки расходятся. Два литейных завода могут указать 500-7 и оба выливают чистый чугун, но поставляют детали, которые ведут себя по-разному на линии обработки, потому что один контролирует толщину оболочки тонкостенного цилиндра, а другой рассматривает ее как переменную, которая сама себя сортирует. Вы не покупаете железо килограммами. Вы покупаете расстояние между поверхностью отливки и первым разрезом, который делает ваш станок. Выберите уклон после измерения сечения Опубликованные свойства берутся из стандартных тестовых полос, а не с вашей стороны. Размер сечения определяет, насколько медленно остывает металл, а скорость охлаждения определяет, сколько перлита попадает в матрицу. Поэтому марка, выбранная из технических характеристик, может вести себя по-разному, если ее залить в ступицу диаметром 60 мм. Ориентировочные минимальные свойства для обычных марок ковкого чугуна; Достигаемые значения зависят от размера сечения, легирования и термической обработки. Класс ISO 1083 Эквивалент ASTM A536 Предел прочности 0,2% доходность Удлинение Типовые детали 400-15 60-40-18 400 МПа 250 МПа 15% Корпуса насосов, корпуса клапанов, крышки 500-7 65-45-12 500 МПа 320 МПа 7% Посадочные места подшипников, седла роторов, картеры 600-3 80-55-06 600 МПа 370 МПа 3% Основания машин, колонны, грузовые кронштейны 700-2 100-70-03 700 МПа 420 МПа 2% Износостойкие пластины и направляющие Отсюда следуют два последствия. Если тяжелая секция требует 600-3, ожидайте разговора о легировании или термообработке, потому что сама секция работает против цели. А удлинение — это число, которое покупатели склонны игнорировать; часто именно он предсказывает, как поведет себя отливка при прессовой посадке или термическом цикле. Песок с покрытием, песок на основе смолы, зеленый песок: адаптируйте процесс к характеристикам Маршрут формования устанавливает достижимые допуски, качество поверхности и стоимость оснастки перед первой заливкой. Поздний выбор обходится дорого, потому что смена маршрута обычно означает появление новых моделей. Зеленый песок: самая низкая стоимость модели и хорошая экономичность для средних и крупных деталей в стабильном объеме; тонкие стенки и острые внутренние сердечники требуют дополнительного припуска. Песок на связке смолы (без обжига): прочная золотая середина для средних партий, с лучшей стабильностью размеров, чем зеленый песок и гибкая оснастка. Песок с покрытием (ракушка): обычный выбор для тонкостенных деталей с высокой повторяемостью, таких как цилиндры компрессоров, где плотность стенок имеет большее значение, чем цена модели. Термическая обработка: не процесс формования, а часть того же решения, поскольку нормализация или снятие напряжений изменяет как твердость, так и размерные характеристики после механической обработки. Для заявлений о толерантности нужен класс, а не прилагательное. Поставщик, который говорит: «Мы придерживаемся одного миллиметра», описывает одну особенность. Спросите, какой класс допуска применим к конкретному элементу, на котором расположено ваше приспособление. Где эти отливки располагаются внутри готовой машины Детали легче всего определить по выполняемой ими работе, потому что именно так в первую очередь записываются критерии приемки. Отливки компрессоров Работа компрессора сводится к уплотнению, выравниванию и управлению маслом. Седла подшипников, седла ротора, картеры, цилиндры, седла выпускных клапанов и масляные ведра выходят из строя по-разному: слишком мягкое седло изнашивается, стенка цилиндра, которая смещается, теряет сжатие, деформированный картер не выдерживает предварительную нагрузку подшипника. Как ты баланс прочности и износостойкости в посадочном месте подшипника — типичный пример решения, которое необходимо принять на этапе литья, а не после механической обработки. Отливки насосов и клапанов Осевые насосы, корпуса насосов, двойные крышки насосов, корпуса клапанов поршневых насосов и диски насосов обычно герметичны или критичны к потоку. Здесь приемочное испытание часто представляет собой испытание на герметичность плюс проверку толщины стенки, что означает, что контроль пористости имеет большее значение, чем прочность на растяжение. Отливки станков Основания и колонны — противоположный случай: тяжелые, тихие детали, настоящая ценность которых — жесткость и стабильность размеров на протяжении многих лет службы. Снятие напряжений и однородность сечения имеют большее значение, чем жесткий линейный допуск. Что необходимо проверить, прежде чем утвердить образец Пример первой статьи доказывает, что литейное производство может сделать однажды. Одобрение должно касаться того, что он может сделать каждый раз. Шесть предметов несут большую часть веса: Узелковость измеряется на участке, вырезанном из самой детали, а не только из отдельно отлитого испытательного стержня. Отчет о размерах, относящийся к тем же базовым данным, которые использует ваше приспособление, с явно указанным классом допуска. Толщина стенки в самом тонком сечении, измеренная как минимум на трех деталях одной и той же заливки. Диапазон твердости по всей партии, поскольку разброс более 30 HB обычно сигнализирует о неравномерном охлаждении или термообработке. Проверка прочности несущих или герметичных участков с помощью ультразвукового контроля или разрезания расходуемой части. Прослеживаемость от номера плавки до даты заливки и партии термообработки, что позволяет быстро устранить проблему, обнаруженную позже. Если эти шесть позиций появляются в отчете о первой статье без двойного запроса, у вас есть большая часть того, что вам нужно, чтобы с уверенностью разместить повторный заказ. Отливки, купленные только по цене, являются самыми дорогими. Сниженная на два процента цена за единицу редко выдерживает одну повторную обработку, одну запасную партию, доставленную самолетом, или одну остановку сборочной линии. Что на самом деле движет ценой Цена за единицу — это последнее число, на которое следует обращать внимание, поскольку оно состоит из шести других. Амортизация шаблонов и стержневого ящика, распределенная по размеру партии. Припуск на обработку: дополнительные 3 мм на большую поверхность — это реальный вес, настоящий металл и реальное время резки. Металлургический путь: легирование и термообработка, необходимые для достижения качества в тяжелом разделе. Объем проверки: отчеты о размерах, ультразвуковой контроль и образцы в разрезе — все это увеличивает стоимость и снижает риск. Уровень брака в тонкостенных деталях, где покрытый песок имеет тенденцию окупать затраты на оснастку. Упаковка и экспортная обработка деталей с тонкими стенками и обработанными поверхностями. Покупатель, который понимает эти шесть, может вести переговоры, опираясь на факты. Покупатель, который сравнивает только цену за килограмм, ведет переговоры с цифрой, которую контролирует литейный завод. Точность ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them. Затем действуйте в правильном порядке: найдите точку отсчета обработки, вернитесь к отливке и позвольте процессу сортировки и формования следовать. Этот приказ редко терпит неудачу. .article-section{background:#faf8f5;color:#2c2a27;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;font-size:16px;line-height:1.8;padding:40px clamp(20px,6vw,88px);letter-spacing:0.005em}.article-section.article-intro{background:#f6f3ee;padding-top:56px}.article-section.article-outro{background:#f6f3ee;padding-bottom:56px}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section p{font-size:16px!important;margin-bottom:12px}.article-section .title-display{font-family:Georgia,"Times New Roman",serif;font-size:clamp(30px,4vw,44px);font-weight:700;line-height:1.18;letter-spacing:-0.02em;color:#1d1b19;margin-bottom:20px!important}.article-section .lede{font-family:Georgia,"Times New Roman",serif;font-size:20px!important;line-height:1.65;color:#4a463f;margin-bottom:22px}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px}.article-section blockquote{margin:24px 0;padding:18px 26px;border-left:2px solid #b99a6b;background:#f2ede5;color:#3b3833;font-family:Georgia,"Times New Roman",serif;font-style:italic;font-size:18px;line-height:1.7}.article-section table{display:table!important;border-collapse:collapse;width:100%;margin:22px 0 10px}.article-section thead{display:table-header-group!important}.article-section tbody{display:table-row-group!important}.article-section tr{display:table-row!important}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;text-align:left;background:#f4f1ec;font-size:15px;vertical-align:top}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;text-align:left}.article-section .note{padding:16px 22px;margin:20px 0;border-left:3px solid #b9c4cf;background:#eef2f5}.article-section .note p{font-size:15px!important;color:#3a3f44;margin-bottom:0}.article-section .note-warning{border-left-color:#c8a068;background:#f7f1e7}.article-section .note-success{border-left-color:#8ea98a;background:#eef3ec}.article-section .note-danger{border-left-color:#bf8b84;background:#f7eeed} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Литейная металлургия и снабжение Отливки из термообработанного ковкого чугуна: указанная вами матрица — это то, что вы получаете Графитовые конкреции делают ковкий чугун пластичным. Матрица вокруг них решает, насколько прочной, твердой и стабильной по размерам будет готовая деталь, а термообработка — единственный практический рычаг, который литейный завод имеет над ней. Картер компрессора проходит входной контроль при 205 HB, что вполне соответствует диапазону, указанному на чертеже. Три недели спустя идентичная деталь от следующей разливочной машины с другой стружкой изнашивается в два раза быстрее и отрывается от приспособления с деформированным отверстием подшипника. Химический состав не изменился, примечания к чертежу по-прежнему требуют нормализованного состояния, а показания твердости отличаются всего на несколько пунктов. Что изменилось, так это охлаждение: вторая партия после встряхивания охлаждалась быстрее, поэтому большая часть ее матрицы превратилась в перлит. Вот и весь аргумент в пользу того, чтобы рассматривать термообработку как спецификацию материала, а не как этап отделки. Химия устанавливает потолок из ковкого железа; матрица решает, что вы на самом деле получите. Ниже описывается, что каждый общий метод обработки делает с матрицей, какой метод соответствует какой части и как составить требование, которое литейное производство может измерить и сертифицировать. Что меняет термообработка и что она изменить не может Ковкий чугун является пластичным, потому что его графит перед отливкой обрабатывался магнием или редкоземельным металлом, поэтому он затвердевал в виде узелков, а не хлопьев. Узелки притупляют кончик трещины, которую может заострить отщеп, и эта геометрия выдерживает любую обычную термообработку. Перегрев выше примерно 1000 °C начинает его повреждать, что является одной из причин, по которой окна обработки не открыты. Термическая обработка контролирует матрицу, металл между узелками. Четыре условия охватывают почти всю коммерческую работу: Феррит: мягкий, обрабатываемый, с высоким удлинением и матрицей из полностью отожженных сортов. Перлит: пластинчатый карбид и феррит, более прочный и твердый, с уменьшенным удлинением. Отпущенный мартенсит: производится путем закалки и отпуска, самое твердое из распространенных состояний. Аусферрит: игольчатый феррит с остаточным аустенитом, полученный методом аустенита на основе марок ADI. Вторая задача – снятие стресса. Отливка остывает в форме неравномерно, а вытряска, шлифовка и черновая обработка вызывают большую нагрузку. При выдержке при температуре 550–650 °C и медленном охлаждении деталь расслабляется без какого-либо изменения ее матрицы, что для крупной машины имеет большее значение, чем любое увеличение прочности на разрыв. Пять процедур и материал, который производит каждая из них Обработки обычно указываются по имени, но это имя является сокращением матрицы и диапазона свойств. Приведенные ниже диапазоны реалистичны для стандартных марок с обычными размерами секций. Типичные диапазоны свойств стандартных марок ковкого чугуна после каждой обработки; фактические значения зависят от толщины среза, химического состава и управления процессом. Лечение Матрица Предел прочности Твердость Удлинение Типовые детали Снятие стресса Без изменений В ролях В ролях В ролях Основания машин, колонны, тяжелые рамы Полный отжиг Феррит плюс узелки 400–500 МПа 130–180 ГБ 12–18 % Корпуса, корпуса, крышки насосов Нормализовать Перлит, часто 70 % и более 650–750 МПа 230–270 ХБ 3–6 % Картеры, седла подшипников, седла роторов Закалка и отпуск Закаленный мартенсит 800–1000 МПа 250–330 ГБ 2–5 % Изнашиваемые детали, шестерни, толкатели кулачков Остемпер Аусферрит 800–1400 МПа 270–400 ГБ 1–10 % Детали с высокой степенью износа и усталости. Рядом с этой таблицей находятся два предупреждения. Скорость охлаждения зависит от толщины сечения, поэтому одна и та же плавка железа может обеспечить ферритное состояние стенки толщиной 100 мм и перлитное состояние ребра толщиной 12 мм. А преобразование твердости в растяжение справедливо только в том случае, если матрица однородна; в смешанной ферритно-перлитовой отливке 200 HB может описывать два совершенно разных материала. Твердость — это местное измерение. Показания по Бринеллю описывают зону под индентором, а не отливку. Для деталей тяжелого сечения или смешанного сечения укажите, где измеряется твердость и сколько деталей в партии проверяется, а также возьмите механические свойства из отдельно отлитого контрольного образца. Соответствие обработки детали Оценки на чертежах часто наследуются от старых проектов. Стоит сверить обращение с тем, как деталь фактически работает в процессе эксплуатации. Основания и колонны станков Это структура, а не поверхности износа, поэтому важным свойством является стабильность размеров после механической обработки, а не класс прочности. Тяжелые основания обычно снимают напряжения дважды: один раз после вытряски и второй раз после черновой обработки. Пропуск второго рельефа — частая причина, по которой машина месяц держит геометрию, а потом сносит. Поверхностный износ - это отдельный вопрос, а где направляющие несут нагрузку, термообработка отливок станков может повысить твердость поверхности без изменения объемного сорта. Корпуса компрессоров, картеры и гнезда подшипников Детали компрессора сидят в другом режиме. Картер несет вибрацию, а гнездо подшипника несет вращающуюся нагрузку, поэтому прочность и износостойкость имеют большее значение, чем стабильность, и обычным выбором является нормализация или закалка и отпуск. Через ассортимент отливок для компрессоров Например, картеры и седла подшипников обычно указываются в термически обработанном состоянии, а не в литом виде. Корпуса насосов и клапанов Корпуса насосов и корпуса клапанов являются границами давления. Им необходима герметичность, обрабатываемые уплотнительные поверхности и достаточное удлинение, чтобы выдержать манипуляции и гидростатические испытания, поэтому здесь часто встречается отожженное ферритное состояние. Твердость не является целью; Мягкая, однородная матрица обрабатывается быстрее и обеспечивает более предсказуемое уплотнение. Написание требования, которое может быть сертифицировано Примечание к чертежу, в котором говорится о термообработке или закалке, не может быть проверено и не будет цитироваться последовательно. Шесть пунктов превращают обработку в спецификацию. Марка и стандарт, например EN-GJS-500-7 по EN 1563 или 80-55-06 по ASTM A536, а также обработка, при которой он производится. Диапазон твердости с местом измерения, выраженный в виде диапазона, а не отдельной цели. Тип и положение тестового купона, например, кильблок или Y-образный блок, отлитый отдельно от детали. Пределы микроструктуры: процент шаровидности, размер графита и допустимая фракция феррита или перлита. Требование снятия напряжений везде, где деталь будет обработана с жесткими допусками. Состояние поставки: отлитое, подвергнутое пескоструйной обработке, без напряжений, грубо обработанное или обработанное. Сертификат описывает купон Свойства, сертифицированные по ASTM A536 или EN 1563, получены из отдельно отлитого испытательного образца. Это заявление о железе и его обработке, а не гарантия относительно участка стены вокруг отверстия подшипника. Если одна зона имеет значение, укажите проверку твердости для этой зоны. Виды отказов, которые стоит спроектировать Большинство проблем термообработки — это проблемы геометрии и сечения задолго до того, как они станут проблемами печи. Закалочное растрескивание на острых внутренних углах и резких изменениях сечения уменьшается за счет больших скруглений и радиусов. Деформация во время закалки наиболее выражена в длинных, тонких или асимметричных деталях. Мягкие места, вызванные сегрегацией или микроусадкой, которые неравномерно реагируют на затвердевание. Обезуглероженные или покрытые окалиной поверхности после отжига в неконтролируемой атмосфере, которые позже проявляются как отклонения при механической обработке. Чрезмерный отпуск, при котором прочность меняется на остаточный аустенит, который может трансформироваться под нагрузкой. Проектирование детали для лечения Отливка со стенкой толщиной 6 мм рядом со ступицей толщиной 60 мм не будет охлаждаться равномерно, и никакая выдержка в печи не сделает ее однородной. Если чертеж требует сквозной твердости, толщина сечения должна позволять это. Прежде чем опубликовать заказ на поставку Эти вопросы решают, соответствует ли первая статья десятой. Какой стандарт и класс будут указаны в сертификате? Где измеряется твердость и на скольких отливках в партии? Отливается ли тестовый купон отдельно и указано ли это в сертификате? Какие искажения допустимы после лечения? Снизится ли напряжение поставщика после черновой обработки? Какое окно процесса используется и как оно записывается для отслеживания? Термическая обработка не является отделочной операцией, прикрученной к отливке; это шаг, который превращает заливку в материал. Определите матрицу исходя из того, что делает деталь, напишите требования в терминах, которые может измерить лаборатория, и рассматривайте сертификат как свидетельство о купоне, а не как обещание относительно отливки. Поставщики, которые контролируют время вытряски и охлаждения, обычно отвечают на эти вопросы без колебаний, потому что именно здесь фактически начинается большая часть различий в отливках из термообработанного ковкого чугуна. .article-section{background-color:#f7f5f2;color:#2b2a28;padding:64px 8vw;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,"Helvetica Neue",Arial,sans-serif;line-height:1.75;} .article-section:nth-of-type(even){background-color:#f3f1ee;} .article-section .kicker{font-size:12px;letter-spacing:0.24em;text-transform:uppercase;color:#9c8f7d;font-weight:600;margin-bottom:18px;} .article-section .display-title{font-size:clamp(28px,4.2vw,44px);line-height:1.18;font-weight:700;letter-spacing:-0.02em;color:#1c1a17;margin-bottom:20px;} .article-section .deck{font-size:clamp(17px,1.6vw,20px);line-height:1.6;color:#5d574e;margin-bottom:32px;} .article-section blockquote{margin:0 0 24px 0;padding:22px 26px;background-color:#efeae2;border-left:3px solid #bfae94;color:#38332c;font-size:17px;font-style:italic;line-height:1.7;} .article-section .callout{padding:18px 22px;margin:0 0 22px 0;border-left:3px solid #cfcfcf;background-color:#f1f1ef;} .article-section .callout-label{font-size:12px;letter-spacing:0.16em;text-transform:uppercase;font-weight:700;margin-bottom:8px;} .article-section .callout-body{font-size:15px;line-height:1.7;color:#3a3a38;} .article-section .callout-info{background-color:#eff2f5;border-left-color:#a3b6c4;} .article-section .callout-info .callout-label{color:#5a7183;} .article-section .callout-warning{background-color:#f7f2e7;border-left-color:#d3bd93;} .article-section .callout-warning .callout-label{color:#8a6f3c;} .article-section .callout-danger{background-color:#f7eeee;border-left-color:#d0a3a3;} .article-section .callout-danger .callout-label{color:#945f5f;} .article-section table{display:table!important;width:100%;border-collapse:collapse;text-align:left;margin-bottom:26px;background-color:rgba(255,255,255,0.6);} .article-section thead{display:table-header-group!important;background-color:#eae5dd;} .article-section tbody{display:table-row-group!important;} .article-section tr{display:table-row!important;} .article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;} .article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Адрес: № 188 Xingnan Road, город Наньмо, город Хайань, город Наньтун, провинция Цзянсу, Китай.
Телефон: +86-0513-88895668
Электронная почта: [email protected]