RU
 英语
 西班牙语
 俄语
 德语
Обработка отливок из ковкого чугуна : Что определяет стоимость детали
Шаровидный графит делает ковкий чугун прочным, жестким и достойным внимания. Это также делает стружку вязкой, термостойкой, а окно допуска уже, чем допускают большинство чертежей. Контроль качества и крепления решают больше, чем любой каталог вставок.
Два корпуса подшипников, отлитые за одну неделю по одной и той же модели, могут вести себя на одной машине как два разных материала. Один сверлит чисто на скорости 220 м/мин. Другой затупляет угол пластины до того, как инструмент достигнет полной глубины. Программа никогда не менялась. Отливки справились: секция с тяжелым перлитом возле стояка, холодная кожа на тонком ребре или колебание по толщине 40 HBW поперек партии.
Металлургия устанавливает потолок, фурнитура устанавливает пол, а данные резки работают только внутри окна между ними.
Чем станки из ковкого чугуна отличаются от серого чугуна
В сером чугуне графит образует чешуйки, которые располагаются внутри матрицы, как тысячи маленьких внутренних стружколомов. Стружка срезается коротко, и разрез кажется легким. Обработка магнием превращает графит в узелки, что придает ковкому чугуну прочность и удлинение, а также устраняет встроенное стружкообразование.
На станке результат предсказуем: длинная и вязкая стружка, более высокие силы резания при той же глубине резания и больше тепла, удерживаемого на режущей кромке, поскольку стружка уносит меньше его. Матрица вокруг этих узелков затем определяет, как будет изнашиваться инструмент.
- Ферритный, около 170-210 ХВТ. Мягкий и липкий; Наросты, размазанные края и смещение размеров на низкой скорости.
- Перлитовый, около 230-290 ХВТ. Абразивный; Износ задней поверхности и надрезов берут верх, а срок службы инструмента быстро падает по мере повышения твердости.
- Смешанная литая конструкция. Одна марка может составлять 200 HBW для тонкого фланца и 250 HBW для тяжелой бобышки просто потому, что скорость охлаждения различается.
- Узелковость и количество узелков. Прекрасные графитовые машины с высоким содержанием графита, неизменно; Крупный или вырожденный графит становится проблемой механической обработки задолго до того, как он становится проблемой прочности.
Две отливки могут иметь одинаковую марку марки и при этом отличаться по весу на 40 HBW. Эта разница никогда не проявляется на чертеже. Он отображается во вкладыше-фактуре.
Стоит повторить одну деталь: частицы ковкого чугуна не безвредны. При сухой черновой обработке образуется мелкая пыль, богатая графитом, поэтому удаление пыли на резе относится к процессу, а не к ведению домашнего хозяйства.
Параметры резки, которые актуальны в цехах
Приведенные ниже цифры являются отправной точкой для твердого сплава с покрытием на жестком станке, а не обещаниями. Ковкий чугун режется быстрее, чем низкоуглеродистая сталь, и медленнее, чем серый чугун той же твердости, причем разброс внутри одной партии обычно шире, чем разброс между марками.
| Состояние | Типичная твердость | Скорость поворота | Кормить | Примечания |
|---|---|---|---|---|
| Ферритный, литой | 170-210 HBW | 220-300 м/мин | 0,25-0,40 мм/об | Острый положительный рейк; сохраняйте глубину черновой обработки выше 2 мм, чтобы кромка оставалась под кожей |
| Перлитовый, литой | 230-290 HBW | 150-220 м/мин | 0,20-0,35 мм/об | Прочная подложка с покрытием TiAlN или Al2O3; ожидайте износа по задней поверхности, а не сколов |
| Аустемперированный или охлажденный | 300-380 ХВТ | 80-150 м/мин | 0,15-0,25 мм/об | CBN или нитевидная керамика; жесткость важнее скорости |
| Прерывистый порез или тяжелая кожа | варьируется | уменьшить на 25-35% | 0,15-0,25 мм/об | Отрицательный рейк и сильное преимущество; никогда не позволяйте инструменту оставаться в разрезе |
- Делайте первый проход ниже кожи гипса. Скольжение по охлажденной поверхности — самый надежный способ сломать кромку.
- Не гонитесь за финишем только с кормом. Качество обработки ковкого чугуна улучшается больше за счет скорости и остроты кромки, чем за счет более легкой подачи.
- Фрезерование: поднимайтесь вверх, где это позволяет настройка, сохраняйте подачу на зуб вверх и удаляйте мелкие частицы вместо их повторного резания.
- Проверяйте твердость поступающей партии, а не только первого изделия. Партия, на 30 HBW превышающая образец, потерпит поражение от программы, проверенной на этом образце.
Укажите диапазон твердости в заказе на поставку. Полоса HBW 170-230 — это не только металлургическая инструкция, но и инструкция по механической обработке, и гораздо легче договориться перед отливкой, чем спорить после проблемы со сроком службы инструмента.
Кастинг кожи, холода и первого прохода
Внешние один или два миллиметра отливки из песка не соответствуют материалу, для которого была выбрана вставка. Этот слой может удерживать охлажденную зону от холодной формы, обожженного песка, оксидов и мелких включений. Удаление его легким чистовым проходом приводит к тому, что инструмент трётся, а не режется, а трение разрушает края.
Следите за твердыми участками возле подступенков и тонкими ребрами. Их твердость может значительно превышать заявленную твердость партии. Если одно и то же место на каждой детали скрипит и обесцвечивается, в первую очередь рассматривайте это как проблему с узором и охлаждением; изменение класса пластины лишь перемещает неисправность на несколько деталей позже.
- Выровняйте поверхность, которая в любом случае будет обрабатываться, или укажите обработанную площадку в качестве базовой точки.
- Поддержка непосредственно под каждым зажимом. Ковкий чугун достаточно пластичен, чтобы пружинить под нагрузкой зажима и удерживать это отклонение до тех пор, пока зажимы не оторвутся.
- Используйте трехточечную опору и регулируемые домкраты на длинных основаниях и колоннах и проверяйте, нет ли раскачивания, прежде чем что-либо затягивать.
- Грубо, отпустить, затем закончить. Если деталь перемещается после черновой обработки, это перемещение относится к технологическому плану, а не к заметке на доработку.
Отверстия, опорные элементы и корпуса, которые должны оставаться концентрическими
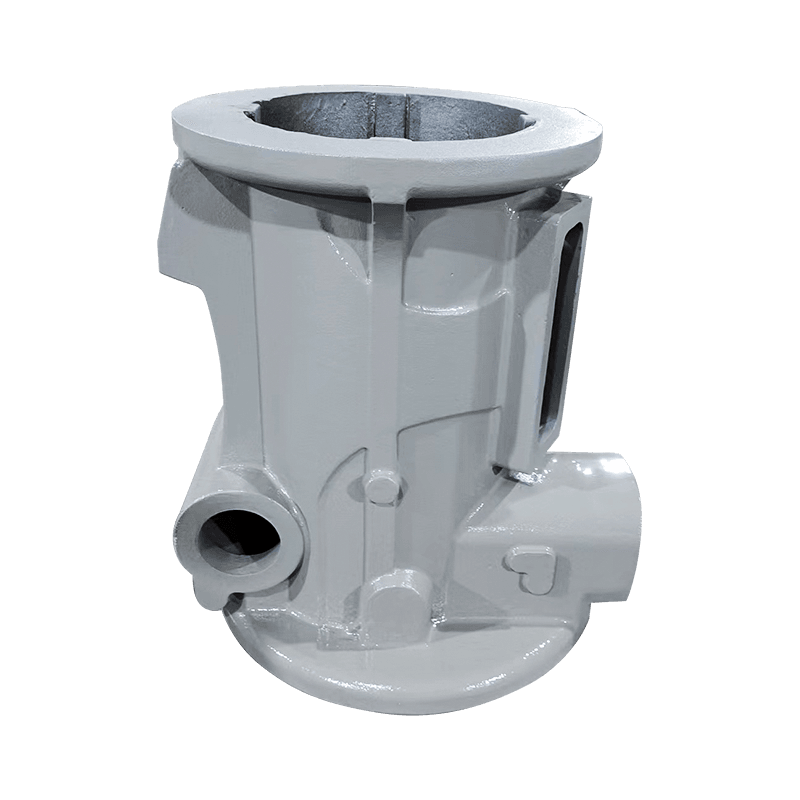
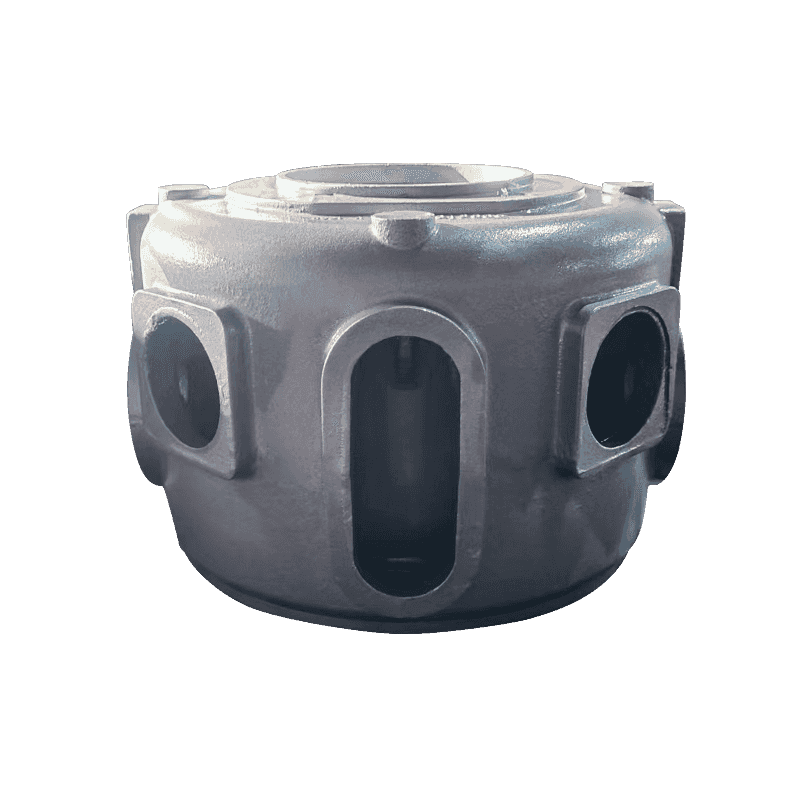
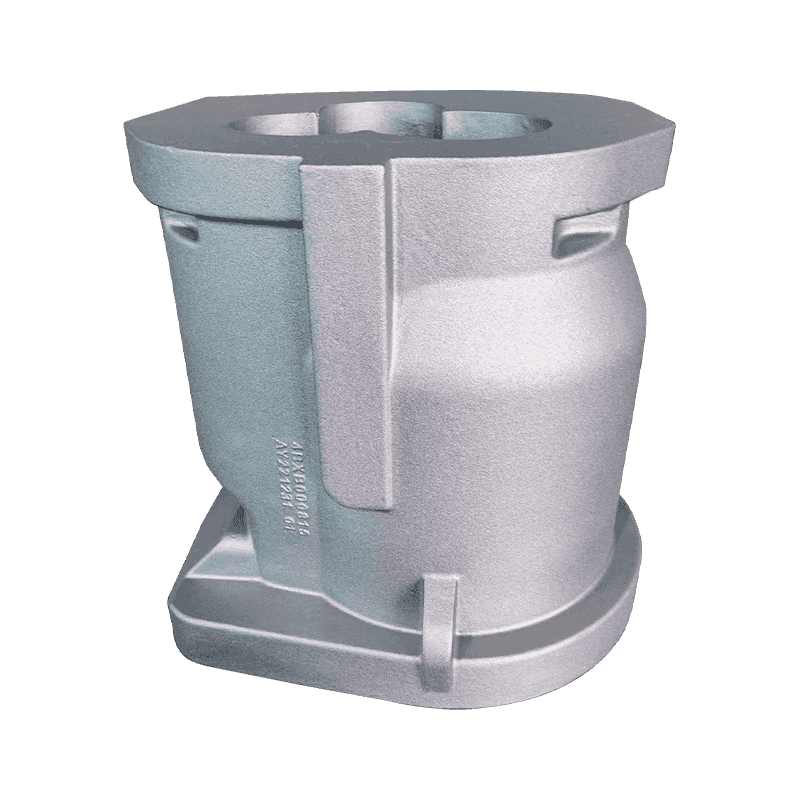
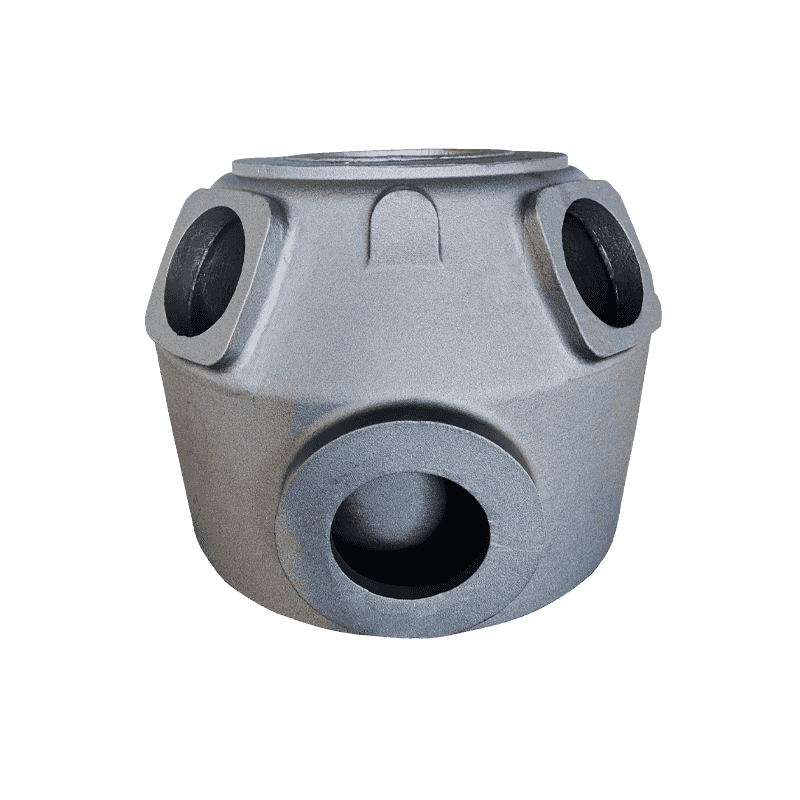
Большинство бракованных отливок из ковкого чугуна имеют геометрический, а не косметический характер. Корпус компрессора соединяет вместе монтажную поверхность, основное отверстие и несколько седел вала. Укажите, что отверстие от необработанной отливки и допуск, над которым вы действительно работаете, зависит от модели, а не от машины.
Последовательность, которая сохраняется, не впечатляет: обработайте исходные поверхности, дайте отливке осесть, затем закончите отверстие и обработайте из него все соответствующие гнезда. Более высокая прочность ковкого чугуна позволяет дизайнерам делать стенки тоньше по сравнению с серым чугуном, что увеличивает вес и ухудшает стабильность, поскольку тонкий корпус прогибается при зажиме и расслабляется после разреза.
Припуск на обработку — это вторая половина разговора. Слишком маленький припуск вынуждает выполнять неглубокое трение; слишком большое значение означает дополнительную черновую операцию и более высокую вероятность открытия пористости.
| Размер отливки (максимальный размер) | Допуск на одно лицо | Типовые детали |
|---|---|---|
| До 150 мм | 2-3 мм | Крышки, небольшие корпуса, обработанные подушки |
| 150-500 мм | 3-5 мм | Корпуса насосов, корпуса подшипников, корпуса клапанов |
| 500-1500 мм | 5-8 мм | Корпуса компрессоров, основания машин |
| Более 1500 мм | 8-12 мм | Колонны и большие рамы |
Рамы и колонны: где вибрация задает финиш
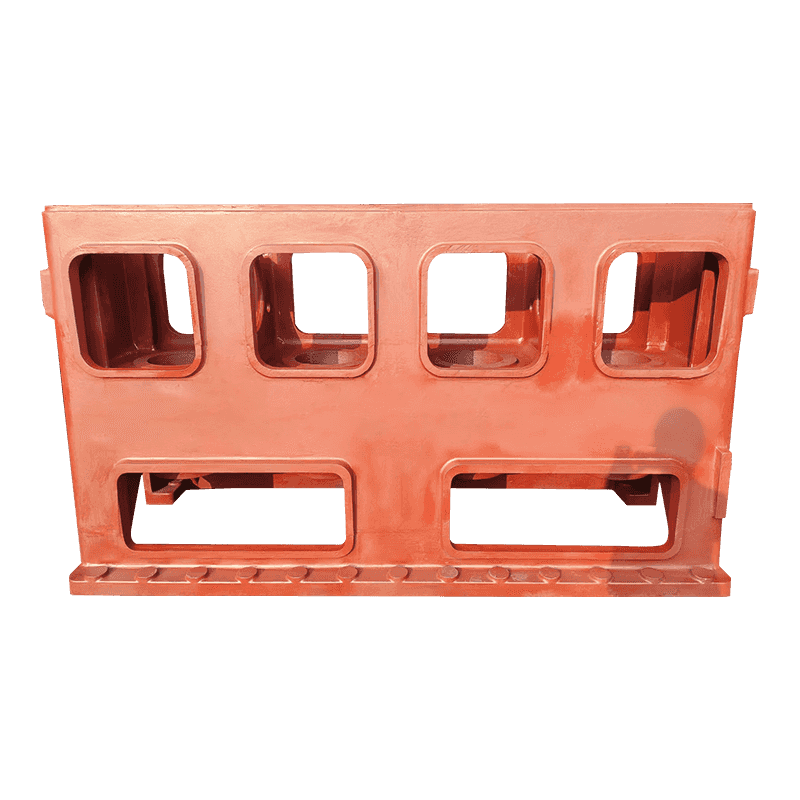
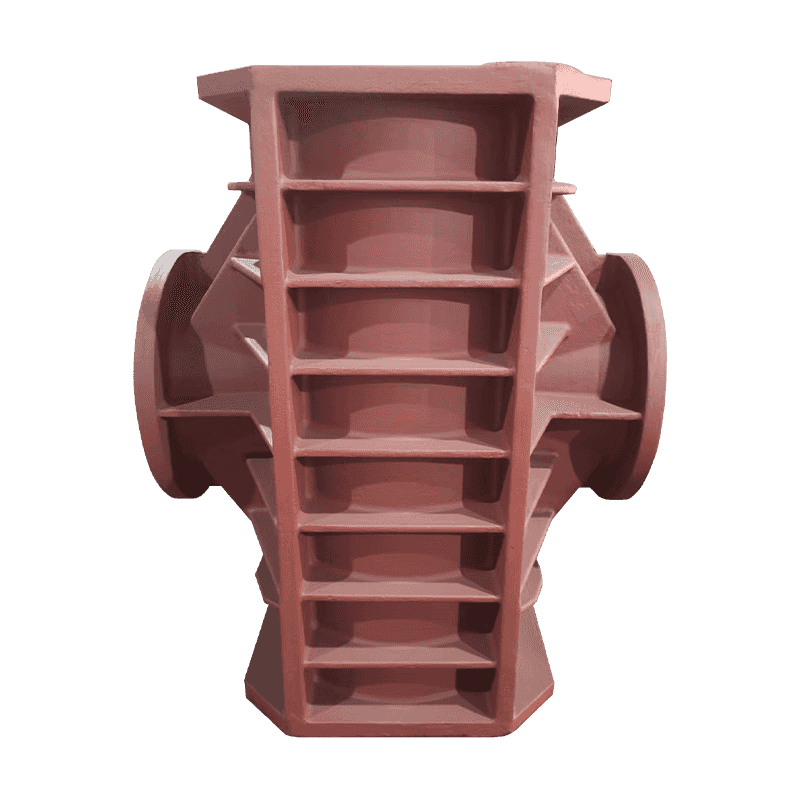
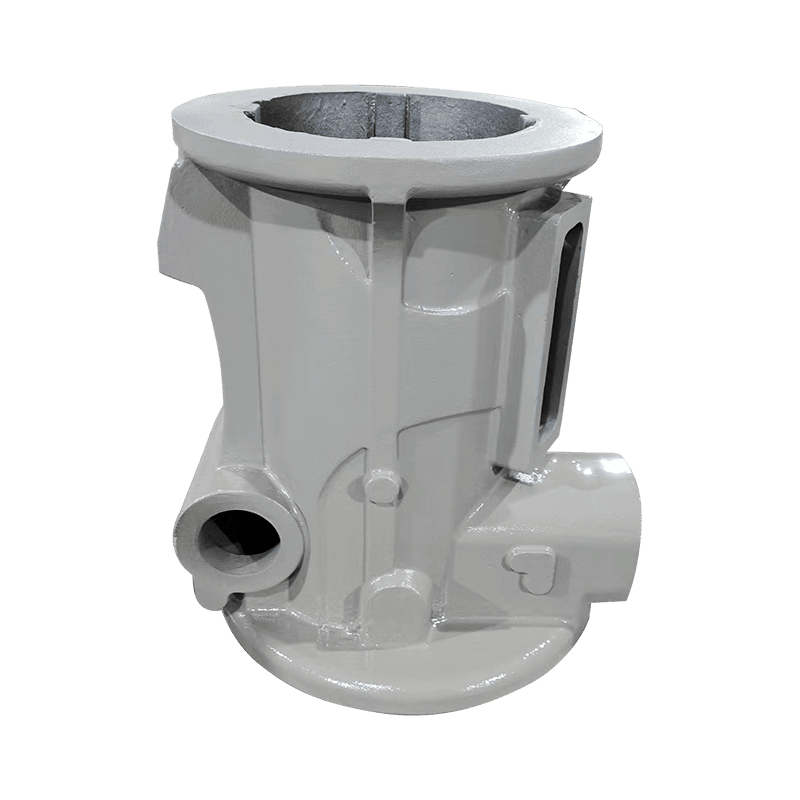
Производители станков выбирают между серым и ковким чугуном по причинам, которые проявляются в разрезе. Чешуйчатый графит в сером чугуне эффективно преобразует вибрацию в тепло, поэтому кровати и горки, которые должны оставаться тихими, часто изготавливаются из серого чугуна. Шаровидный графит частично теряет демпфирование, но обеспечивает более высокую прочность и жесткость, поэтому колонны и конструкции, находящиеся под изгибающей нагрузкой, часто представляют собой ковкий чугун.
Для станочника это означает, что большая отливка должна быть устойчивой, прежде чем она станет точной. Тепловое равновесие с цехом имеет такое же значение, как и зажим: колонна, грубо обработанная в холодном состоянии и обработанная в теплом состоянии, будет перемещаться между операциями. Более широкая картина того, как качество литья влияет на точность обработки стоит прочитать, пока рисунок не застыл.
На практике: сначала обработать установочную грань, обозначить от нее посадочные места рельса и провести чистовой проход до полной остановки детали. При жестких допусках проводите измерения в два разных дня.
Корпуса насосов и клапанов: толщина стенок и пути утечек
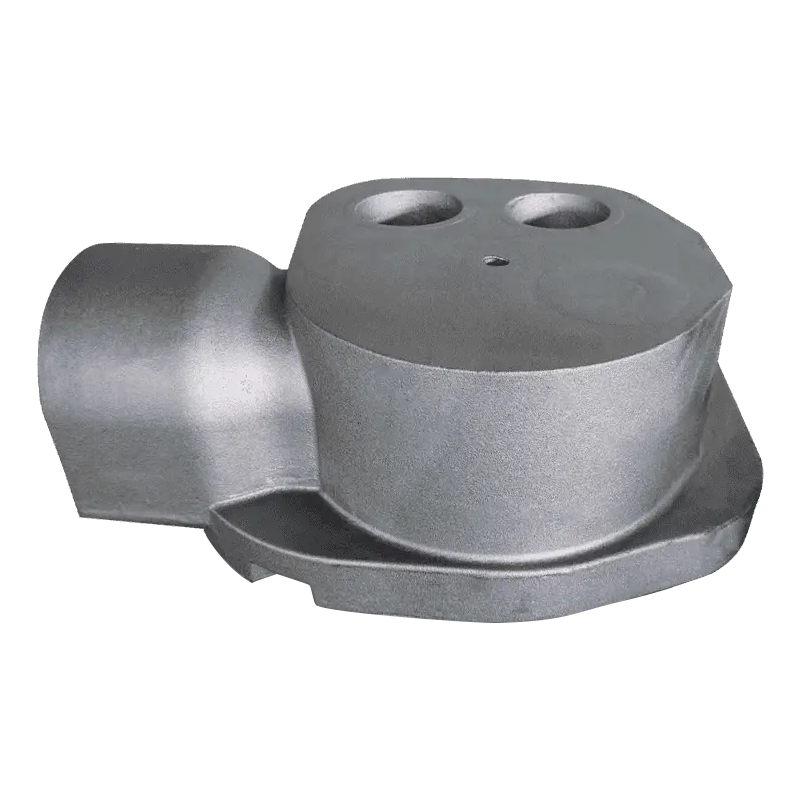
Корпуса насосов и корпуса клапанов являются ограничителями давления, поэтому скрытый дефект обходится дорого. Пора, закопанная в стене, — это отливка; та же самая пора, открытая расточной оправкой, представляет собой бракованную деталь, в которую уже вложено время обработки.
Две привычки снижают этот риск. Укажите неразрушающий контроль границ давления до обработки, а не после нее, поскольку рентгенография или ультразвуковой контроль черновой отливки обходятся гораздо дешевле, чем готовая деталь с мокнущей уплотняющей поверхностью. И укажите на чертеже плоскостность и параллельность поверхностей фланцев и отверстий уплотнений, поскольку общие допуски на размеры редко контролируют элемент, который действительно протекает.
Ковкий чугун занимает свое место здесь, выдерживая гидравлический удар, термоциклирование и скачки давления, которые могут расколоть более хрупкий материал. Последствия обработки просты: поверхности уплотнений и окружности болтов должны сохранять свою геометрию после гидроиспытаний, а не только на стенде.
Что решить перед первым монтажом
Надежная обработка отливок из ковкого чугуна – это, скорее, покупательская привычка, а не секрет инструмента. Добавьте эти пункты в заказ, и цех перестанет гадать:
- Класс плюс диапазон твердости с указанием места испытания.
- Припуск на обработку по деталям, а не по одной общей цифре.
- Определение опорной точки, а также то, является ли опорная точка отлитой или обработанной на станке.
- Критерии приемки пористости на прижимных и уплотнительных поверхностях.
- Образец утверждения, включающий карту твердости детали в разрезе.
Выплата: Когда разброс твердости контролируется и исходные данные согласованы, станки из ковкого чугуна работают на предсказуемых скоростях и с предсказуемым сроком службы инструмента. Остается та переменная, которую вы решили оставить открытой.
Haian Aoyu Machinery Manufacturing производит отливки из ковкого и серого чугуна для производителей компрессоров, насосов, клапанов и станков, имея около 20 000 тонн годовой мощности литья и опыт экспорта в Европу, Японию и Северную Америку; вы можете просмотреть полный кастинг за этими деталями, прежде чем положить чертеж на стол поставщика.