RU
 英语
 西班牙语
 俄语
 德语
Суровая правда о карбидах в отливках из ковкого чугуна
Четыре отверстия в производственном цикле, сверло начинает дымить. В сертификате на материал указано: ковкий чугун марки 80-55-06. Выборочная проверка твердости возле прохода с сердечником показала 312 HBW, что намного выше спецификации. Чипсы короткие, песчаные и серые, а не чистые завитки. Деталь соответствует размерам, но ее будет сложно обрабатывать и рисковать под нагрузкой. Причиной почти наверняка являются карбиды.
Карбиды в отливках из ковкого чугуна редко обнаруживаются при входном контроле. За ними скрывается приемлемая средняя твердость и чистая поверхность. Они становятся видимыми, когда инструменты изнашиваются за считанные минуты, рвется резьба или не проходит испытание под давлением. Понимание того, что их создает и как литейные заводы не допускают их, — это самый прямой способ избежать двойной оплаты одной и той же проблемы: один раз при литье, один раз при механической обработке и гарантии.
Практическая разница между надежной отливкой из ковкого чугуна и хлопотной обычно не в средней твердости. Это отсутствие твердых, хрупких фаз именно в тех зонах, которые необходимо обрабатывать и нагружать.
Что такое карбиды и почему они появляются
В правильно застывшем ковкий чугун В структуре углерод выделяется в виде сфероидального графита во время эвтектического затвердевания. Эти графитовые узелки придают чугуну пластичность, демпфирующую способность и обрабатываемость. Превращение зависит от времени и условий зародышеобразования.
Когда локальная скорость охлаждения слишком высока или когда состав расплава отклоняется от зоны стабильного графита, углерод напрямую соединяется с железом, образуя цементит (Fe3C). Если цементит образует связную сетку, такая структура называется ледебуритовым карбидом. Это та же самая фаза, которая придает твердость белому чугуну, но в ковком чугуне это дефект, а не конструктивная особенность.
Исследования затвердевания чугуна с шаровидным графитом указывают на те же причины:
- Быстрое охлаждение в тонких срезах. Стенки цилиндров, ребра насоса и направляющие кромки затвердевают быстрее, чем тяжелые бобышки, оставляя мало времени для роста графита.
- Низкий углеродный эквивалент. Значение CE ниже примерно 4,3 подталкивает затвердевание к образованию карбидов.
- Карбидостабилизирующие элементы. Хром, марганец, молибден, ванадий и бор способствуют развитию цементита даже в умеренных количествах, часто попадая через неконтролируемый стальной лом.
- Прививка исчезает. Инокуляция обеспечивает необходимые графиту места зародышеобразования. Слишком мало модификатора или слишком длительная задержка перед заливкой оставляет расплав без этих участков.
- Локальные тепловые условия. В зонах последнего замерзания отливки концентрируются массивные карбиды.
«Карбиды — это память отливки о ее собственной истории охлаждения. Вопрос в том, читаете ли вы эту память до обработки или после отказа».
Информация. Карбиды не являются автоматически причиной отбраковки. Некоторые промышленные спецификации допускают содержание карбида до 3 процентов по площади в определенных нефункциональных зонах. Вопрос в том, задокументирована и согласована ли толерантность или обнаружена случайно.
Влияние карбидов на обработку и срок службы
Первое правило карбидных проблем: они локальны. Единственное холодное пятно в одной полости формы может привести к образованию карбидной зоны, в то время как остальная часть отливки будет прочной. Образцы средней прочности могут выдержать испытание на прочность, а отливка все равно может разрушить фрезу или дать трещину в процессе эксплуатации.
Обычно проблема возникает в первую очередь при механической обработке. Цементит намного тверже перлитной или ферритной матрицы, поэтому режущий инструмент, пересекающий карбидную зону, испытывает сильные удары. Срок службы инструмента снижается, контроль размеров становится нестабильным, и отделка разрывается. При сверлении разница между хорошей партией и плохой заметна уже в первых нескольких отверстиях.
Что касается производительности, карбиды устраняют способность материала пластически деформироваться. Отливка с выраженной карбидной сеткой ведет себя как белый чугун: более твердая, но хрупкая. Удлинение может упасть ниже 3 процентов, энергия удара резко падает, деталь становится чувствительной к надрезам и концентрациям напряжений. Это важно для корпусов насосов, находящихся под давлением, корпусов компрессоров, подвергающихся термоциклированию, и конструкций станков, которые должны сохранять соосность.
| Недвижимость | Обычный ковкий чугун | С карбидной сеткой |
|---|---|---|
| Твердость (HBW) | 170 - 250 | 300 - 500 локализованных |
| Удлинение (%) | 6–18 | Ниже 3 |
| Ударная вязкость (Дж) | 8 - 25 | Ниже 5 |
| Обрабатываемость | Хорошо со стандартным инструментом | Бедный; быстрый износ и сколы |
| Поведение при отказе | Пластичная деформация с видимым предупреждением | Хрупкий перелом без существенного предупреждения |
Опасность. В детали, находящейся под давлением, карбидная зона во внутреннем углу действует как инициатор трещин. При приложении давления твердая зона не может выдержать напряжение, и разрушение меняется от «протечки перед разрушением» до внезапного разрушения.
Средства контроля процесса, предотвращающие попадание карбидов
Контроль твердости зависит от четырех переменных: химического состава, модифицирования, скорости охлаждения и термообработки. Самые сильные литейные заводы управляют всеми четырьмя как одной системой, а не как отдельными контрольно-пропускными пунктами.
Химия и углеродный эквивалент
Для общего машиностроительного ковкого чугуна содержание углерода обычно составляет от 4,3 до 4,6 процента, а кремния — от 2,2 до 2,8 процента. Нижний предел имеет решающее значение: ниже эвтектического CE расплав становится более склонным к выделению карбидов независимо от качества модифицирования.
Поздняя и надежная прививка
Модификация добавляет места зародышеобразования графита. Поздняя модификация, выполняемая в потоке разливки или при транспортировке в ковше, дает наибольшее количество зародышей, когда металл поступает в изложницу. Интервал между прививкой и заливкой имеет такое же значение, как и количество инокулянта; выцветшая инокуляция является основной причиной несоответствия между партиями.
Скорость охлаждения и конструкция секции
Проектировщик отливок и литейный цех должны проверить тонкие срезы, резкие переходы и отверстия, прежде чем вырезать образец. Тонкостенные компоненты компрессора являются классическим примером: каналы охлаждения, узкие стенки и резьбовые зоны создают множество мест с высокой локальной скоростью охлаждения. Литейные заводы, которые регулярно производят такие детали, адаптируют литниковую систему, температуру заливки и условия пресс-формы, чтобы оставаться в диапазоне стабильности графита.
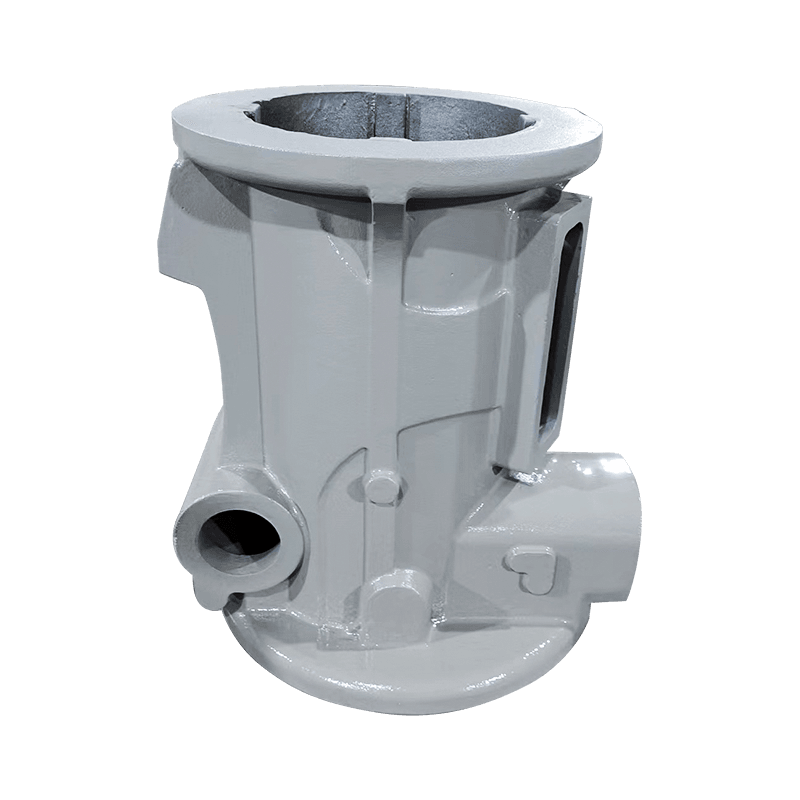
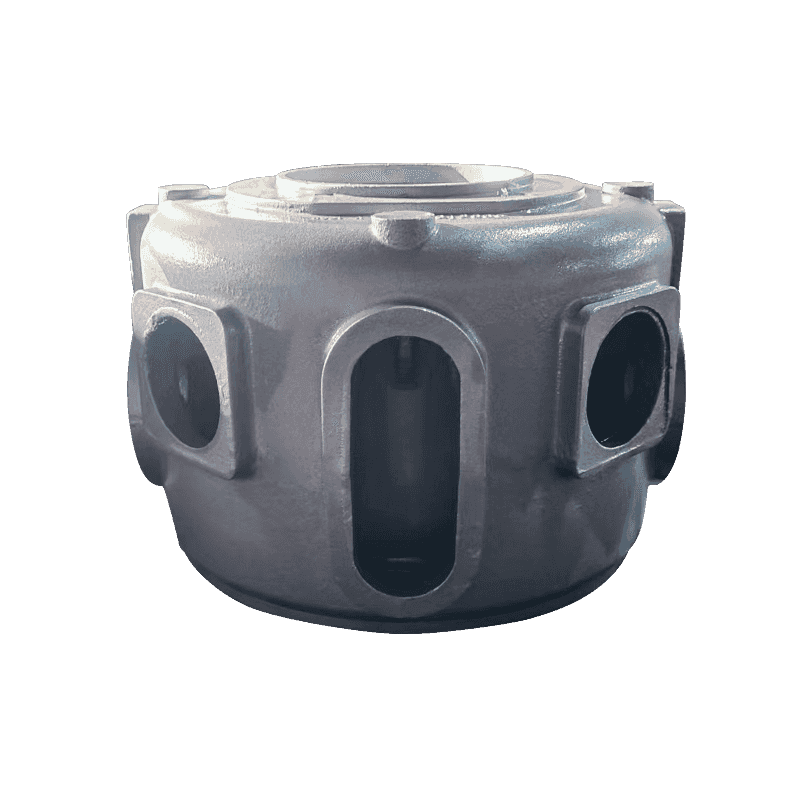
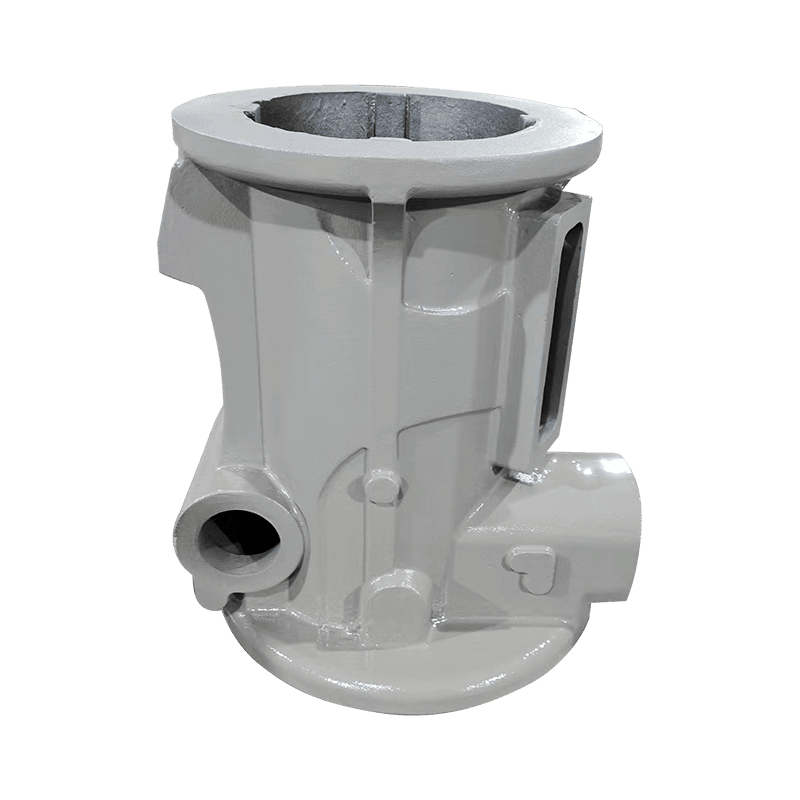
 Цилиндр компрессора HT250 с отливкой из смолы и песка Этот выдерживающий давление цилиндр изготовлен из высокопрочного чугуна HT250 и формованной смолы. Его тонкие стенки и охлаждающие каналы создают зоны, подверженные образованию карбидов, что делает обсуждаемые здесь риски переходной зоны непосредственно актуальными. Посмотреть продукт →
Когда тонкий срез примыкает к тяжелому, время затвердевания резко меняется, и именно в этой переходной зоне предпочитают появляться карбиды. Анализ моделей, радиусы перехода и контролируемое охлаждение формы позволяют избежать проблемы, а не исправлять ее позже.
Термическая обработка как корректирующий этап
Если карбиды уже образовались, ферритирующий отжиг растворяет их. Выдерживание отливок при температуре около 900 градусов по Цельсию в течение одного-трех часов с последующим медленным охлаждением позволяет цементиту разложиться, а углерод выпадает в осадок в виде графита. Термическая обработка отливок станков следует той же логике: доводят матрицу до заданной твердости и удаляют нестабильные фазы. Термическая обработка требует времени и энергии, поэтому литейщики рассматривают ее как корректирующий этап, а не замену контроля процесса.
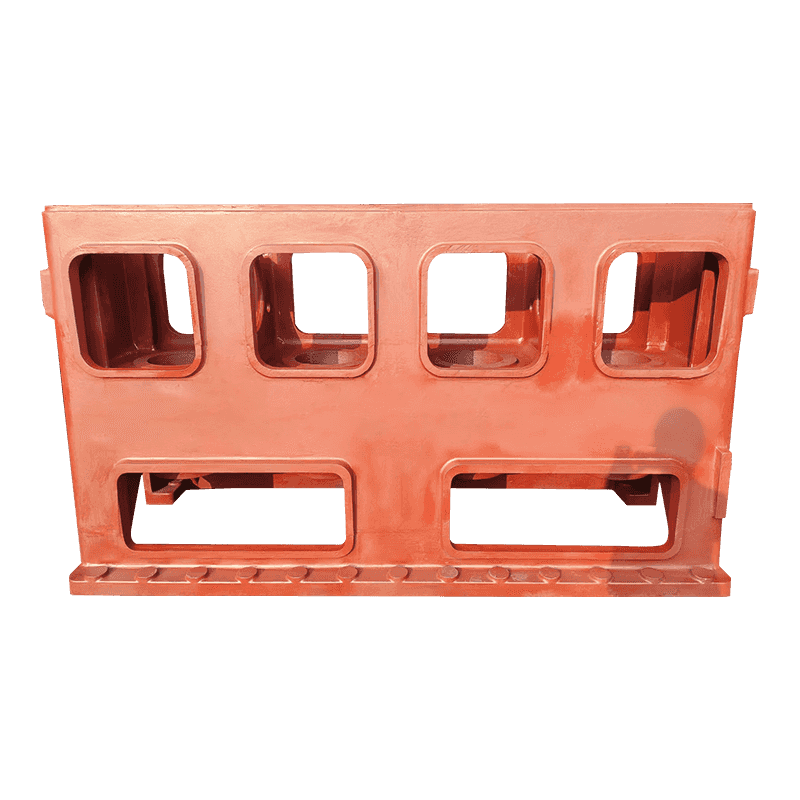
Отливки станков с их тяжелыми секциями и длительным временем охлаждения менее подвержены воздействию тонкостенных карбидов, но все же требуют определенного цикла отжига для получения стабильной и однородной структуры.
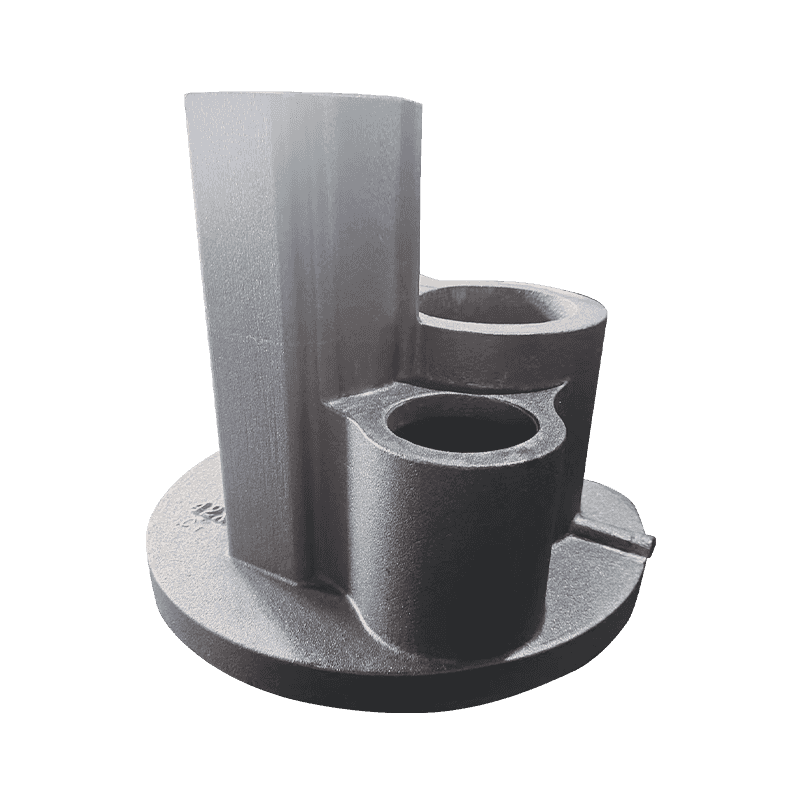
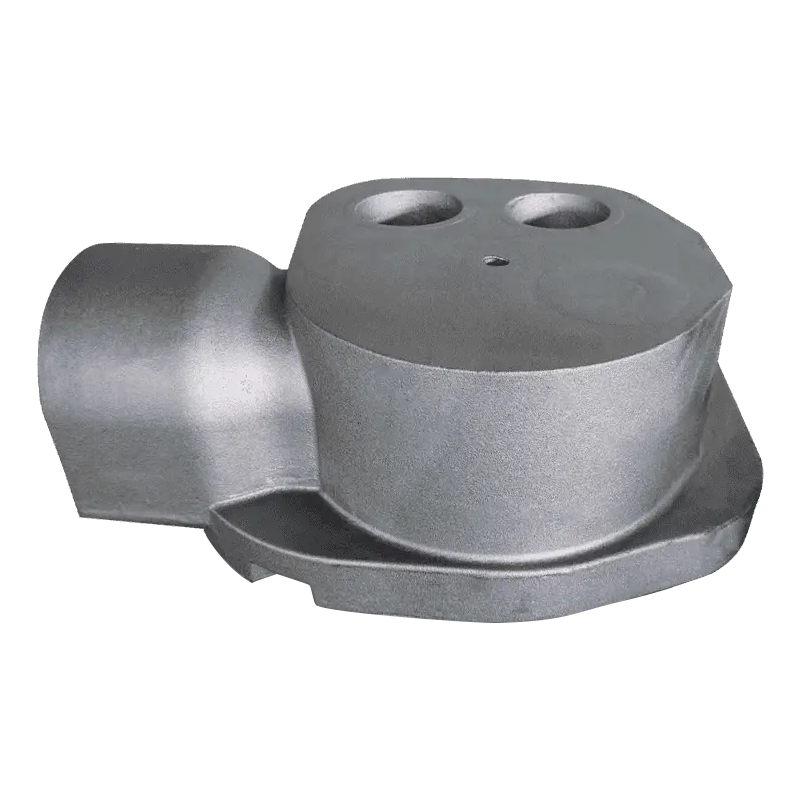
 Стабильная база станка для поддержки станков Выступая в качестве структурной основы станка, эта основа обеспечивает жесткость и виброустойчивость. В окружающем тексте подчеркивается, что отливки тяжелого сечения по-прежнему нуждаются в определенном цикле отжига для получения последовательной и однородной структуры. Посмотреть продукт →
Успех. Литейное производство, которое придерживается жестких химических ограничений, позднего модифицирования и определенного цикла отжига, может производить ковкий чугун, который обрабатывается одинаково от партии к партии. Такая последовательность стоит больше, чем экономия от более дешевого сочетания сборов.
Что проверить перед размещением заказа
Карбиды — это результат процесса, а не случайное событие. Несколько целенаправленных вопросов отделяют литейный завод, который контролирует свой процесс, от завода, надеющегося на лучшее. Эти проверки занимают мало времени и предотвращают неожиданные проблемы с твердосплавными сплавами после начала обработки.
- Ознакомьтесь с полным химическим сертификатом. В большинстве сертификатов указаны углерод и кремний. Дополнительно узнайте пределы содержания хрома, марганца, молибдена и ванадия. Поставщик, не сообщающий об этом, возможно, не контролирует их.
- Спросите, как применяется прививка. Поточная или ковшовая инокуляция на последней стадии является сильным сигналом того, что к нуклеации относятся серьезно.
- Определите матрицу и термообработку. Укажите, поставляются ли отливки в литом виде, нормализованные или отожженные, и какая микроструктура ожидается в критических зонах.
- Запросите карту твердости для первого изделия. Проверяйте твердость в тонких сечениях и вблизи обработанных отверстий, а не только на отдельно отлитом испытательном стержне. Разрыв между твердостью испытательного стержня и местной твердостью – это то место, где прячутся карбиды.
- Запишите приемку карбида для каждой зоны. Если рисунок не допускает карбидов в определенной области, так и скажите. Если небольшие суммы приемлемы где-либо еще, скажите и об этом.
Отливки насосов и клапанов — типичный случай, когда этот разговор окупается. Корпус насоса должен быть герметичным, обработанным с нескольких сторон и надежным при переменных температурах. Дискуссия о карбидах быстро переходит от вопроса «разрешено ли что-либо» к вопросу «где именно они разрешены».
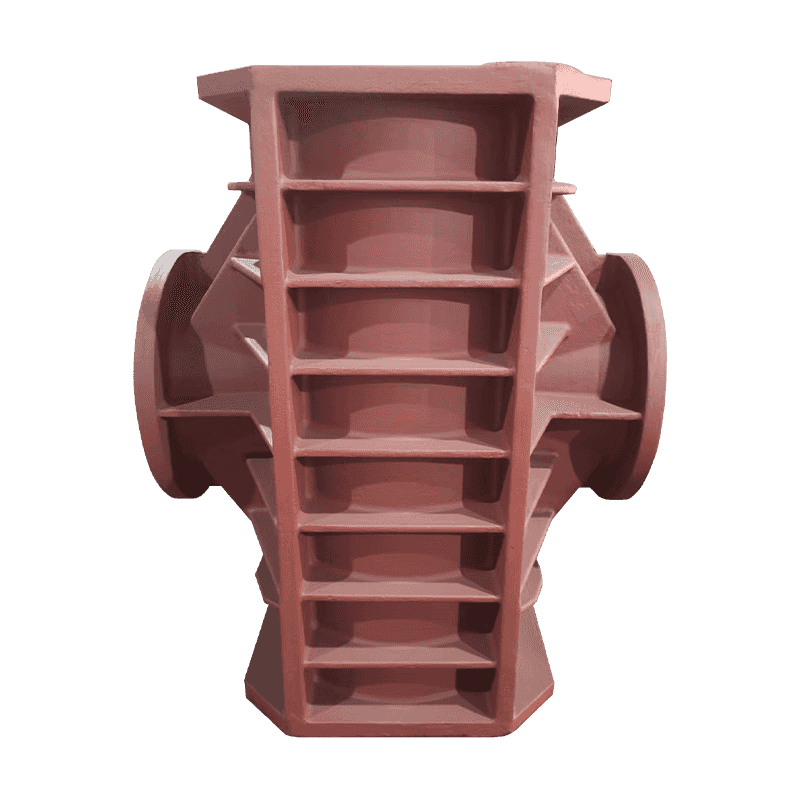
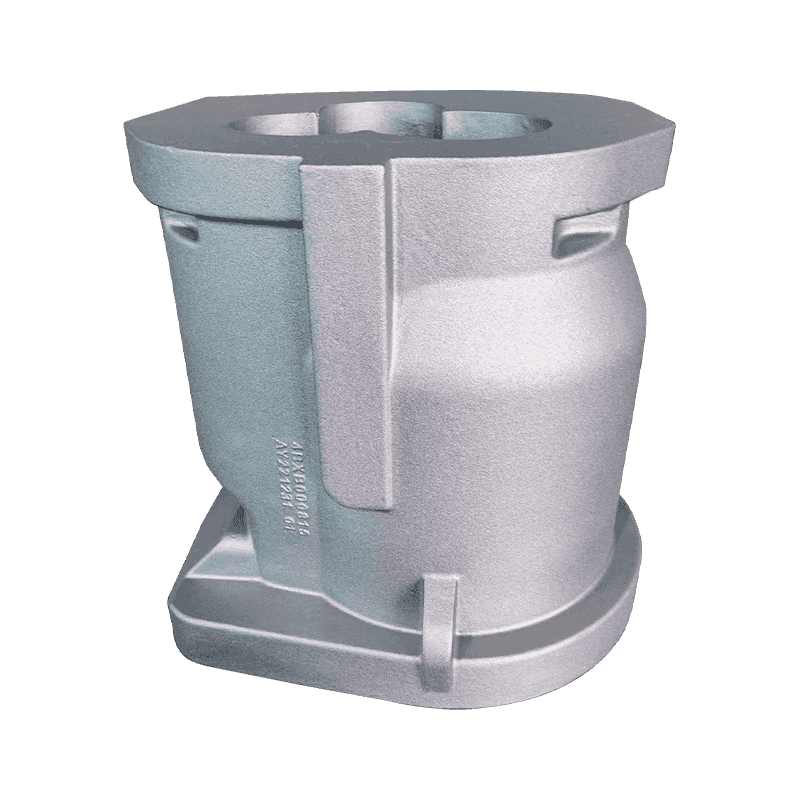
 Литой корпус насоса с герметичной конструкцией Этот насос и корпус клапана направляют поток жидкости и поддерживают клапан с помощью встроенных каналов. Его многочисленные обработанные поверхности и требования к герметичности соответствуют обсуждению местоположения твердого сплава, что делает его ключевым моментом для рассмотрения. Посмотреть продукт →
Прежде чем запрашивать расценки, просмотрите существующее портфолио поставщика. Литейный завод, который уже производит подобную геометрию, имеет измеримое преимущество; ты можешь ознакомиться с ассортиментом продукции и оцените, соответствуют ли производимые отливки тем деталям, которые вам нужны.
Предупреждение. Котировка, заметно ниже средней по рынку, заслуживает дополнительных вопросов, а не меньше. Отличие контролируемой шихты от дешевой часто проявляется в количестве входящих в расплав карбидостабилизирующих элементов.
Вывод: с карбидами можно справиться, но только если вы спросите
Образование карбидов в отливках из ковкого чугуна предсказуемо. Это следует из местной скорости охлаждения, состава и условий зародышеобразования, и этим можно управлять путем тщательного проектирования процесса. Стоимость профилактики скромна: строгие ограничения по химическому составу, своевременная инокуляция и этап термообработки, где это необходимо. Цена позднего обнаружения карбидов высока: бракованная обработка, неудачные испытания под давлением, простои станков и спорные поставки.
Лучшее время для работы с карбидами — до того, как будет вырезана модель и подписан заказ на поставку. Второе лучшее время — сейчас, когда вы все еще контролируете спецификацию, план проверки и разговор с поставщиком.