RU
 英语
 西班牙语
 俄语
 德语
Ступица ротора из ковкого чугуна для современной ветряной турбины может весить более десяти тонн. Его отливают, обрабатывают, а затем прикручивают болтами к башне, которая может возвышаться на триста метров над землей. После установки его будут загружать и разгружать миллионы раз при температуре до минус сорока градусов по Цельсию, и ожидается, что он останется структурно прочным в течение двадцати и более лет.
Именно это сочетание тяжелых секций, сурового климата и работы с преобладанием усталости является причиной того, что отливки ветряных турбин из ферритного ковкого чугуна EN-GJS-400-18U-LT используются почти так же часто, как сталь для главного вала. Ковкий чугун дает проектировщику прочность и ударную вязкость для формирования крупных структурных форм, и это достигается за счет затрат на литье и механическую обработку, с которыми не могут сравниться альтернативы кованой или изготовленной стали.
Почему отливки из ковкого чугуна доминируют в оборудовании ветряных турбин
В ковком чугуне графит внутри микроструктуры имеет сферическую, а не чешуйчатую форму. Эти наросты гораздо меньше разрушают пластичную металлическую матрицу, чем острые графитовые чешуйки серого чугуна, поэтому ковкий чугун обеспечивает измеримое удлинение и ударную вязкость в широком диапазоне температур. Для компонентов ветряных турбин практическим результатом является материал, который может выдерживать большие нагрузки, выдерживать холодный климат и быть отлит в большие конструкции почти чистой формы, такие как ступицы, рамы и корпуса.
Основные отливки ветряных турбин, изготовленные из ковкого чугуна, включают:
- Ступицы ротора
- Корпуса коренных подшипников
- Каркасы кроватей и основные рамы
- Картеры коробки передач
- Моментные рычаги
- Корпуса приводов рыскания и тангажа
- Тормозные суппорты и кронштейны крепления
Серый чугун дешевле и его легче отливать, но чешуйчатый графит делает его хрупким; оно ограничено легконагруженными деталями, такими как противовесы, крышки и кабельные лотки. Литая сталь обеспечивает более высокие показатели прочности на бумаге, но ее более высокая температура плавления, более дорогая формовка, более длительное время обработки и большая склонность к усадочным дефектам делают ее скорее исключением, чем правилом для этих деталей большого сечения. Вот почему ковкий чугун, семейство материалов, которое мы надеемся сделать более прозрачным в Что такое ковкий чугун , занимает центральное место в каждом обсуждении отливки ветряных турбин.
EN-GJS-400-18U-LT: Класс, определяющий категорию.
Большинство европейских спецификаций ветряных турбин ссылаются на стандарт EN 1563 и называют EN-GJS-400-18U-LT, низкотемпературный ферритный ковкий чугун, ранее известный как GGG 40.3. Код марки объясняет материал: минимальная прочность на разрыв 400 МПа, минимальное удлинение 18 процентов, U для обязательного испытания на удар с надрезом и LT для низкотемпературной вязкости.
Типичные минимальные требования для этого класса в ветряных турбинах приведены ниже.
| Недвижимость | Минимальные требования | Условия испытания |
|---|---|---|
| Предел прочности Rm | 400 МПа | Отдельно отлитый испытательный образец |
| 0,2% предел прочности Rp0,2 | 240 МПа | Отдельно отлитый испытательный образец |
| Удлинение А | 18% | Отдельно отлитый испытательный образец |
| Ударная вязкость КВ | 12 Дж в среднем, 9 Дж в среднем | При -20 °C, V-образный вырез |
| Низкотемпературный вариант | 10 Дж в среднем | При -40 °C, добавлено многими OEM-производителями. |
Критическим требованием является ферритная матрица. Феррит — это мягкая, пластичная фаза чугуна; когда она окружает графитовые конкреции, развивающаяся трещина должна постоянно возобновлять свой путь, а не проходить через твердый перлит. Буква U в обозначении означает, что значение ударной вязкости необходимо продемонстрировать, а не предполагать, поэтому литейное производство должно тщательно контролировать микроструктуру в отлитом или отожженном виде. Для северных площадок установки производители турбин обычно добавляют испытание на удар при температуре -40 °C, более высокий минимальный уровень узловатости или и то, и другое. Если литейный завод не может гарантировать эти значения для двухтонной ступичной секции, значит, отливка уже не соответствует техническим требованиям еще до того, как покинет цех.
Срок службы определяет дизайн
Отливки ветряных турбин проектируются с учетом усталости, а не статической прочности. Диапазон напряжений в ступице или раме станины может повторяться десять миллионов раз и более, поэтому любой объемный дефект может стать зародышем трещины. EN-GJS-400-18U-LT с ферритной матрицей обеспечивает устойчивость к растрескиванию, позволяющую справиться с этой задачей. Но одной оценки недостаточно. Чувствительность сечения — это скрытый риск: стенка в ступице толщиной 100 мм остывает совсем с другой скоростью, чем тонкое ребро рядом с ней. Локально могут появиться более грубый графит, меньшее количество узелков и остаточные карбиды, что приводит к снижению ударной вязкости и усталостной прочности.
Хороший дизайн помогает. Сохраняйте толщину сечений как можно более однородной, объединяйте тяжелые секции в ребра с постепенными переходами и скругляйте каждый входящий угол, поскольку именно в местах концентрации напряжений начинаются усталостные трещины.
Управление технологическими процессами в литейном производстве
Крупные отливки ветряных турбин из ковкого чугуна производятся не по счастливой случайности. Каждый этап литейного процесса должен быть дисциплинированным:
- Нодуляризация. В расплав добавляют магний для превращения графита в конкреции; от последовательности этой обработки зависит, достигнет ли деталь 90-процентной узловатости или меньше.
- Прививка. Повторная инокуляция модификаторами на основе ферросилиция увеличивает количество узелков и подавляет свободные карбиды на тонких краях.
- Заливка. Фильтры и контролируемая скорость разливки предотвращают попадание окалины и продуктов повторного окисления на критические пути загрузки.
- Кормление. Конструкция стояка должна быть проверена на моделировании затвердевания, чтобы изолированные горячие точки не сокращались во время охлаждения.
- Термическая обработка. Ферритизирующий отжиг растворяет карбиды и гомогенизирует матрицу, восстанавливая значения удлинения и ударной вязкости, требуемые спецификацией.
Литейные предприятия с документированными процедурами термообработки и возможностью моделирования наполнения и затвердевания имеют решающее преимущество в этом классе продукции.
Крупную отливку из ковкого чугуна сортируют в момент ее затвердевания. Никакая механическая обработка не исправит микроструктуру, которая не сформировалась должным образом.
Что указывает ответственный покупатель
Таким образом, для покупателей обсуждение отливок ветряных турбин из ковкого чугуна является обсуждением требований. Серьезная техническая спецификация должна охватывать как минимум:
- Марка материала и стандарт: EN-GJS-400-18U-LT в соответствии с EN 1563 в Европе или ASTM A536 класса 65-45-12 с согласованным положением о воздействии низких температур для проектов в Северной Америке.
- Приемка микроструктуры: минимальная нодулярность, диапазон размеров графита и максимальное содержание перлита в матрице.
- Положение и частота тестового образца: отдельно отлитые и отлитые образцы, а также сколько испытаний по Шарпи требуется на одну плавку.
- Неразрушающий контроль: уровень ультразвукового контроля, пределы приемки и магнитопорошковый контроль обработанных критических поверхностей.
- Политика ремонта: какие мелкие дефекты можно устранить, в каком порядке и как осуществляется повторный осмотр отремонтированных участков.
- Документация: Сертификат на материал EN 10204 3.1, таблицы термообработки и отчеты о неразрушающем контроле.
Возможности литейного производства определяют целостность отливки
Переход от небольших отливок из ковкого чугуна к размерам ветряных турбин не является линейным. Тяжелые секции требуют опыта в литовании, подаче, модифицировании, термообработке, работе с краном и неразрушающем контроле, который накапливается только у операторов крупносортных отливок. Поэтому OEM-производитель турбин или поставщик первого уровня оценивает не только химию, но и весь производственный цех литейного завода.
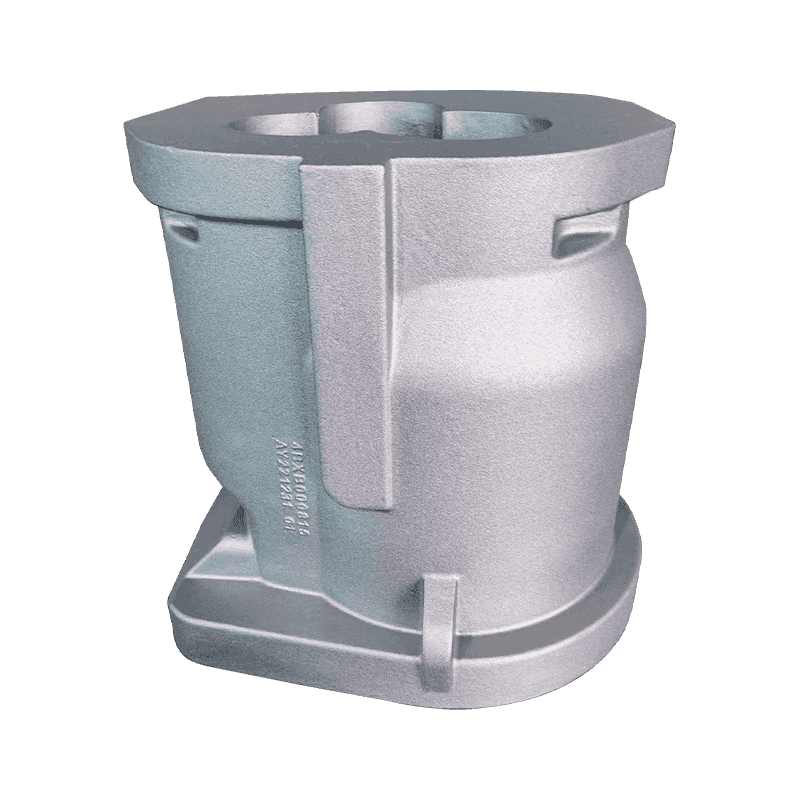
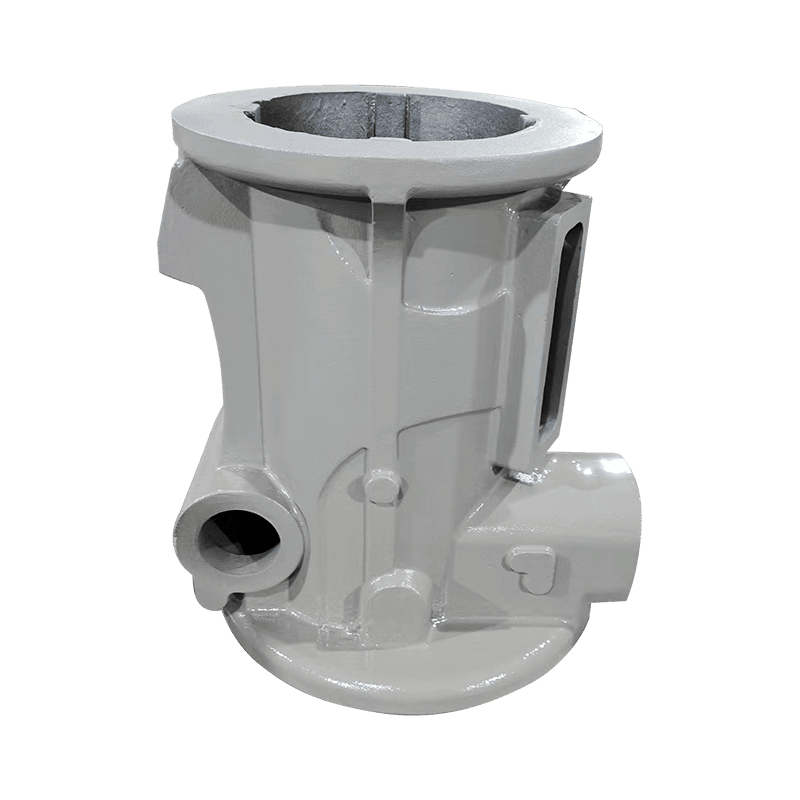
Практический пример — Haian Aoyu Machinery Manufacturing, китайский литейный завод по производству ковкого и серого чугуна с годовой мощностью литья 20 000 тонн, цехом площадью 30 000 квадратных метров и экспортными поставками в Данию, Германию, Италию, Испанию и США. Ее повседневное производство охватывает тяжелые конструкционные отливки, корпуса, работающие под давлением, и сложные сборки сердечников, и все они используют ту же металлургическую и размерную дисциплину, необходимую для компонентов ветряных турбин.
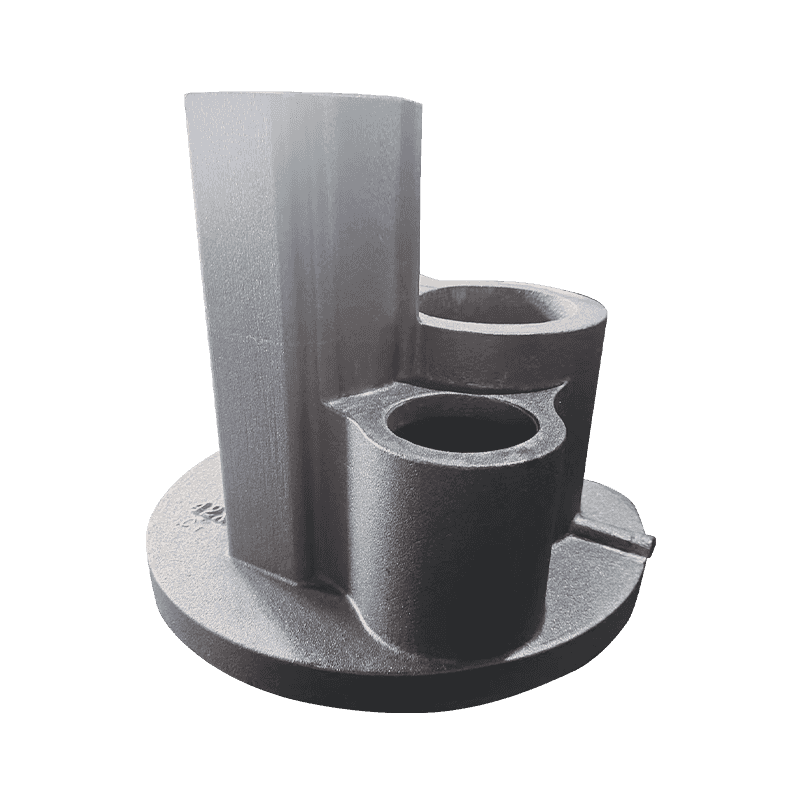
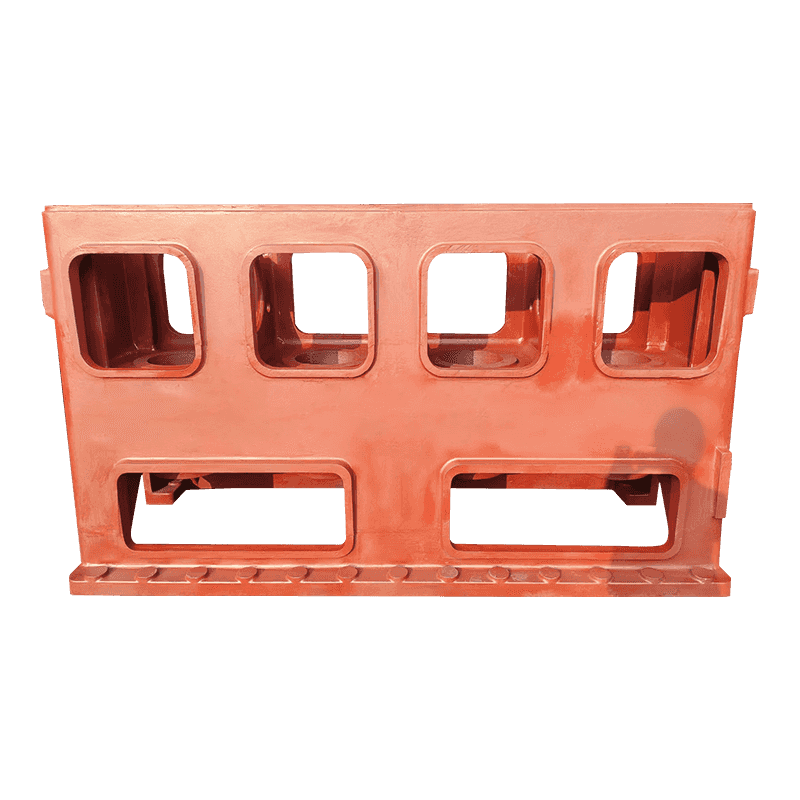
Основания и колонны машин представляют собой большие, жесткие конструкции, контролируемая узловатость и отсутствие пористости которых имеют решающее значение, точно так же, как в раме станины турбины.
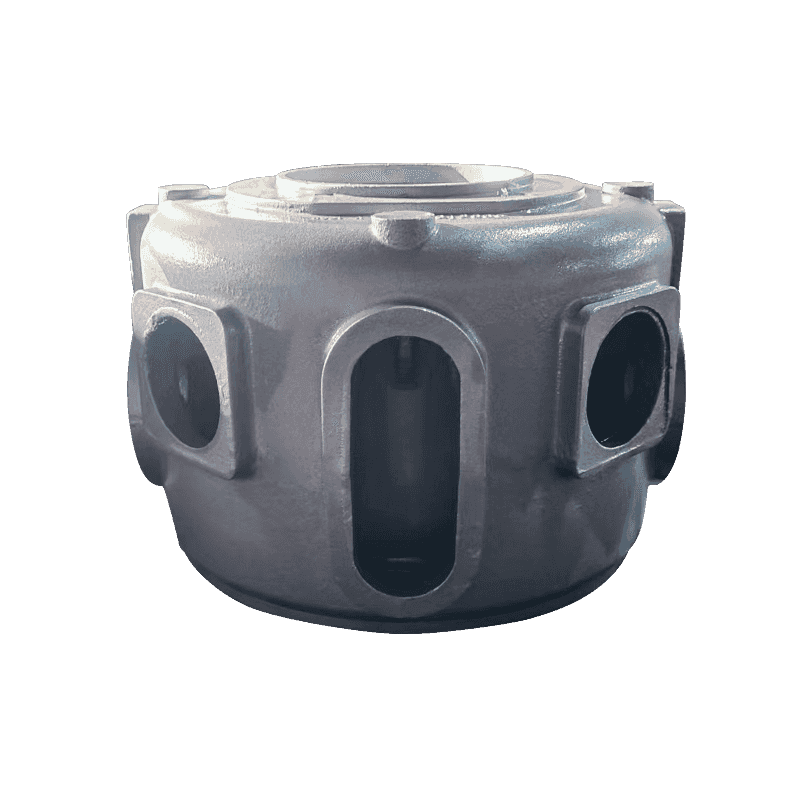
Корпуса насосов и клапанов должны выдерживать внутреннее давление в течение десятилетий, что обеспечивает ту же плотную микроструктуру, которую требует корпус коробки передач.
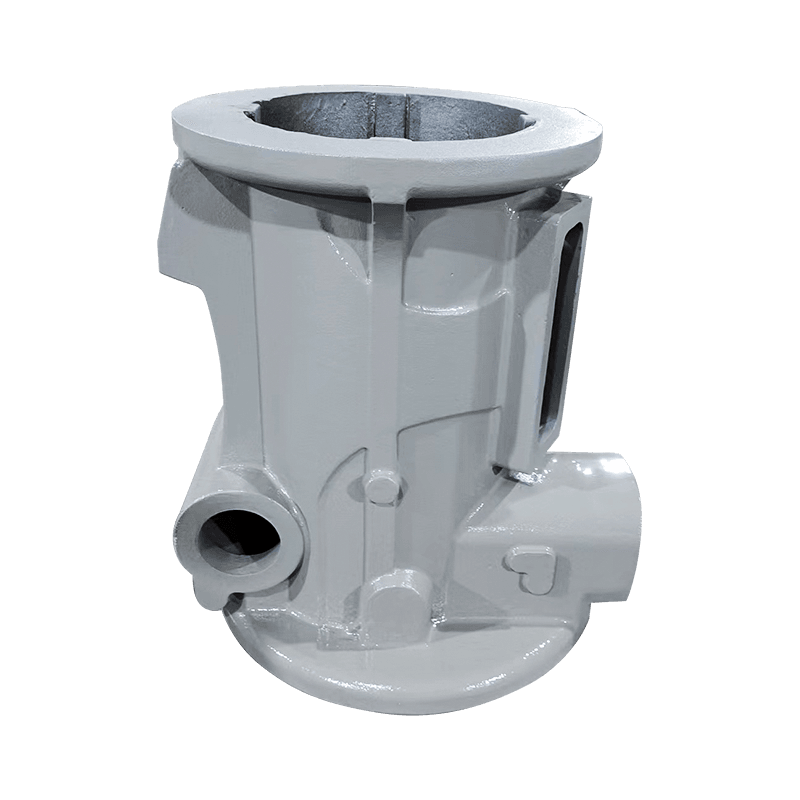
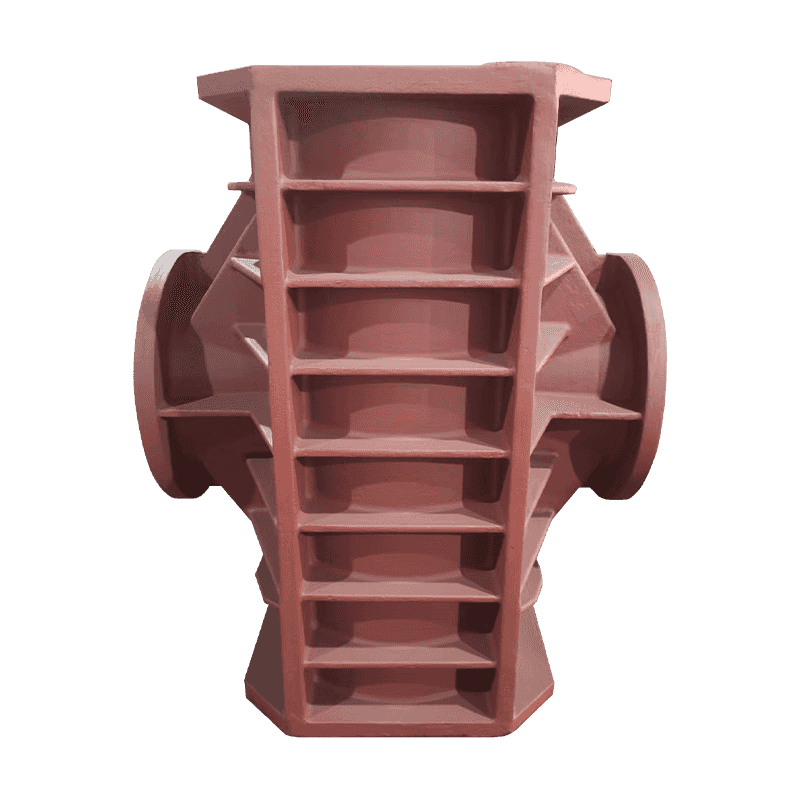
Корпуса и цилиндры компрессоров представляют собой сложные узлы сердечника, где важна постоянная размерная и металлургическая точность, та же дисциплина, которую требует ступица ветряной турбины.
Подводя итог, можно сказать, что отливки из ковкого чугуна для ветряных турбин не являются экзотическими материалами. Они являются проверенной инженерной основой современных турбин. Что отличает надежного поставщика, так это то, действительно ли литейный завод контролирует микроструктуру в тяжелых секциях, подтверждает это испытаниями на удар при низкой температуре и честно сообщает о результатах неразрушающего контроля. Укажите сорт. Зафиксируйте температуру испытания. Проведите аудит процесса. Литье спокойно пронесет ротор через двадцать лет зимних штормов.